
Moldeo por inyección de dos tomas para piezas de plástico multimaterial, multicolor, suave toque, sellado y funciones integradas, desde revisión y herramientas DFM hasta producción validada.
¿Qué es el moldeo 2K?
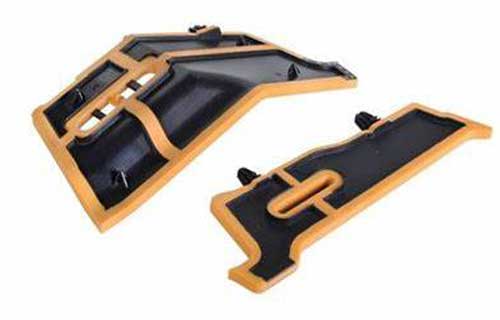
El moldeo por inyección de 2K, también llamado moldeo de dos tiros, doble disparo o multimaterial, forma dos materiales o colores compatibles en una secuencia controlada dentro de un proceso de herramientas integrado.
La primera toma establece el sustrato o la parte estructural del componente. El molde luego transfiere, rota, indexa o reconfigura el primer disparo para que el segundo material pueda ser moldeado en la interfaz definida. Dependiendo del par de materiales y geometría, la conexión puede depender de adhesión química, retención mecánica o una combinación de ambos.
¿Por qué usar 2K?
El moldeo 2K es más útil cuando combina materiales o características resuelve un requisito real del producto, no simplemente cuando se desea un segundo color.
Combina un sustrato rígido con un elastómero compatible para añadir agarre, amortiguación, sellado, control de vibraciones o una superficie de tacto suave.
Labios de sellado de moho o interfaces compatibles directamente en un componente estructural donde el diseño y la combinación de material soportan una unión o retención fiable.
Cree zonas de color duraderas, áreas táctiles, símbolos o contrastes cosméticos mientras reduce la impresión, la pintura o el montaje aguas abajo.
Consolidar múltiples piezas moldeadas en un solo componente 2K puede simplificar el manejo y montaje, sujeto al costo de herramientas, el tiempo de ciclo y el volumen.
Materiales y compatibilidad
Una parte 2K exitosa depende de los grados exactos de resina, las ventanas de procesamiento, el comportamiento de contracción y el entorno de servicio previsto, no sólo el nombre familiar del material.
| Consideración del diseño | Qué revisar antes de la herramienta |
|---|---|
| Apareamiento de materiales | Confirme la adhesión química o defina la retención mecánica cuando la unión química sea insuficiente. |
| Ventana de procesamiento | Compare la temperatura de fusión, la resistencia al calor, los requisitos de secado y la historia térmica del primer disparo. |
| Retracción | Cuenta con diferentes tasas de contracción para que la primera toma permanezca dimensionalmente estable durante la segunda toma. |
| Interfaz de superficie | Definir el área de unión, la textura, el control de la contaminación y cualquier requisito visible del límite del material. |
| Conceptos materiales típicos | Ejemplos incluyen termoplásticos rígidos con grados TPE/TPU compatibles o dos colores compatibles de una resina relacionada; la compatibilidad final es específica de grado. |
Ingeniería de herramientas
El concepto de molde se selecciona en torno a la geometría de piezas, el comportamiento del material, el volumen de producción, la configuración de la máquina y el método de transferencia requerido.
Una placa rotativa, un núcleo o una placa índice pueden mover el primer disparo a la segunda posición de moldeo mientras se mantiene el registro repetible.
Un núcleo o diapositiva se retrae después de la primera toma para abrir el volumen requerido para el segundo material. Esto puede adaptarse a geometrías de piezas seleccionadas sin transferir la pieza.
La transferencia robótica o mecánica puede mover el componente de primer disparo a una segunda cavidad cuando la geometría o la disposición de la máquina lo requieran.
Los corredores y portones independientes, los cierres, la ventilación, el balance de enfriamiento y la retención de primeros disparos deben trabajar juntos para controlar el flash, el gas atrapado, la deformación y el registro.
Diseño para la fabricación
La revisión temprana de DFM ayuda a identificar los riesgos antes de que el molde se construya y hace que el proceso de producción final sea más fácil de validar.
| Zona | Enfoque práctico de la gestión de los recursos forestales |
|---|---|
| Vinculación | Maximice el área de interfaz útil, mantenga limpias las superficies de unión y añada surcos, agujeros, cortes inferiores u otras características de retención cuando sea necesario. |
| Soporte de primer disparo | Evitar que el sustrato se mueva o se deforme bajo presión y temperatura de segundo disparo. |
| Espesor de la pared | Utilice secciones consistentes, fabricables y transiciones suaves para reducir el hundimiento, la urdimbre y el enfriamiento desigual. |
| Límite de materiales | Definir la ubicación y la apariencia permitida de flash, líneas de soldadura, puertas y transiciones de color en superficies visibles. |
| Borrador & eyección | Proveer la estrategia de borrador y eyección adecuada para cada etapa de moldeo mientras protege las superficies cosméticas y de sellado. |
| Validación funcional | Identifique pruebas dimensionales, de unión, de fugas, de dureza, de compresión, de accionamiento u otras aplicaciones específicas antes de la aprobación de la producción. |
Control de calidad y proceso
La calidad 2K no puede juzgarse solo por la apariencia. El plan de inspección debe reflejar los riesgos creados por dos materiales, dos etapas de moldeo, y la interfaz entre ellos.
Revise CAD, dibujos, grados de material, colores, dureza, texturas, tolerancias, volumen anual y requisitos funcionales.
Definir secuencia de disparo, método de transferencia, líneas de separación, cierres, puertas, corredores, ventilación, enfriamiento, eyección y puntos de inspección.
Construya la herramienta, muestre ambas tomas, inspeccione las características críticas, revise los defectos y refine el proceso antes de la aprobación.
Confirme los criterios de parte aprobados y los controles de producción, luego proceda a moldear, operaciones secundarias opcionales, empaquetado y envío.
Aplicaciones comunes
Las aplicaciones varían según la compatibilidad del material y los requisitos del producto, pero el proceso se considera comúnmente para los componentes que combinan estructura, flexibilidad, sellado o diferenciación visual.
Manijas, empuñaduras, carcasas, botones, tapas y superficies ergonómicas donde las propiedades rígidas y de tacto suave son útiles juntas.
Controles interiores, interfaces de corte, sellos, características protectoras y componentes multimateriales que requieren apariencia y función repetibles.
Acoplamientos, controles, sellos, interfaces de luz o indicador, y otros componentes donde se pueden integrar zonas de material o color en la pieza.
Herramientas, interfaces de equipos, cubiertas protectoras, funciones de control de vibraciones y componentes donde la consolidación de piezas puede simplificar el montaje.
2K vs. alternativas
El moldeado 2K no es automáticamente la solución de menor costo. La complejidad de las herramientas y los requisitos de la máquina deben equilibrarse con el trabajo de montaje, el tiempo de ciclo, el riesgo de chatarra, los requisitos de calidad y el volumen de producción.
| Enfoque | Cuando pueda caber | Consideración principal |
|---|---|---|
| 2K / Moldeado de dos tiros | Dos materiales o colores compatibles deben convertirse en un componente integrado. | Mayor complejidad de herramientas y procesos; fuerte candidato cuando la economía de producción y la función justifican la integración. |
| Desmoldeo convencional | Un sustrato moldeado por separado se puede colocar en una segunda operación de moldeo. | Más pasos de manipulación y transferencia pueden ser aceptables para el volumen o la geometría. |
| Piezas separadas + montaje | Los materiales son difíciles de combinar en una sola herramienta o la arquitectura del producto requiere componentes separados. | El trabajo de montaje, el manejo de piezas, la alineación y el inventario pueden aumentar la carga total del proceso. |
Qué enviar para obtener un presupuesto
Un paquete técnico completo nos ayuda a revisar la compatibilidad del material, la estrategia de herramientas, la manufacturabilidad y la ruta de producción probable antes de citar.
FAQ