
Cero residuos. Ciclos más rápidos. Mejores piezas. Como fabricante y proveedor de moldeo por inyección de corredor caliente con base en China, YiguProto ofrece soluciones de producción directa de fábrica para piezas de plástico de alto volumen, con DFM libre, tolerancias estrictas y presupuestos en 24 horas.
El problema que resolvemos
Necesitas piezas de plástico de alto volumen que se vean limpias, enviar a tiempo, y no cuestan una fortuna en chatarra. Los moldes de corredor frío desperdician 15-30% de cada tiro en corredores sólidos que deben ser recortados, reencarnados, o tirados. Tiempos de ciclo de arrastre. Puerta marca ruinas superficies cosméticas. Y el proveedor equivocado añade semanas de retraso.
Con YiguProto como su Fabricante y proveedor de moldeo por inyección de corredor caliente de China, se obtiene un socio de fábrica responsable desde la primera cita hasta la entrega final — sin intermediarios, sin sorpresas.
¿Qué es?
Una guía de inglés plano — no se requiere título de ingeniería.
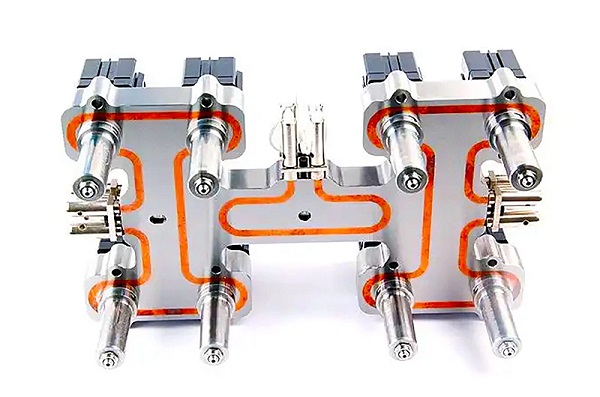
Piense en un sistema de corredor caliente como una tubería calentada dentro de su molde. En lugar de dejar que el plástico se enfríe y se endurezca en los canales de corredor (las carreteras que llevan plástico fundido a cada cavidad de pieza), mantenemos esos canales calientes con calentadores eléctricos y termopares de precisión.
¿El resultado? El plástico en los corredores permanece fundido de un tiro a otro. Cuando el molde se abre, sólo las piezas reales se expulsan — completamente sólido, limpio y listo para usar. No hay "árboles" de plástico frío. No se recorta. No se desperdicia material.
Un molde de corredor caliente tiene dos piezas principales calentadas:
Cada zona de calefacción se controla de forma independiente (típicamente a ±1°C), por lo que podemos ajustar las temperaturas para su resina específica y geometría de piezas. Ese nivel de control es la razón por la que los sistemas de corredor caliente entregan piezas más consistentes disparadas después del disparo, cavidad tras cavidad.
Comparar
No todos los proyectos necesitan un corredor caliente. Aquí hay un rápido lado a lado para ayudarle a decidir.
| Factor | Corredor de frío | Corredor caliente |
|---|---|---|
| Residuos materiales | 15-30% de cada tiro se convierte en chatarra de corredor | Casi cero — > 97% de utilización de materiales |
| Tiempo de ciclo | Más tiempo (el corredor debe enfriarse antes de la eyección) | 20-30% más corto (sin corredor para enfriar) |
| Degradar / recortar | Requerido — trabajo manual o automatizado | Ninguno — caída de piezas lista para usar |
| Coherencia en parte | Puede variar entre cavidades en diseños desequilibrados | Altamente consistente — flujo de fusión equilibrado, control preciso de la temperatura |
| Calidad de la puerta | Visible vestigio; control limitado de la puerta | Puerta de válvula da marcas casi invisibles para piezas cosméticas |
| Costo inicial de la herramienta | Más abajo | Más alto (componentes calentados, controladores) |
| Ideal para | Volumen bajo (<50K/año), prototipado, cambios frecuentes de color | Alto volumen (100K+ piezas/año), producción multicavidad, piezas cosméticas |
| ROI típico | N/D (gasto inicial inferior) | La mayoría de los proyectos se rompen incluso en 6 meses |
Por qué YiguProto
No somos una empresa comercial. Somos la fábrica — con la fabricación de moldes en la casa, moldeo por inyección, y la inspección de calidad bajo un techo en Dongguan, Guangdong.
Trabaje directamente con la empresa que construye su molde y moldea sus piezas. No hay marcado de corredor, no hay mala comunicación, más rápido la resolución de problemas.
Muestras T1 en 15-25 días hábiles. Producción rampa inmediatamente después de la aprobación. Envío global con seguimiento a su puerta.
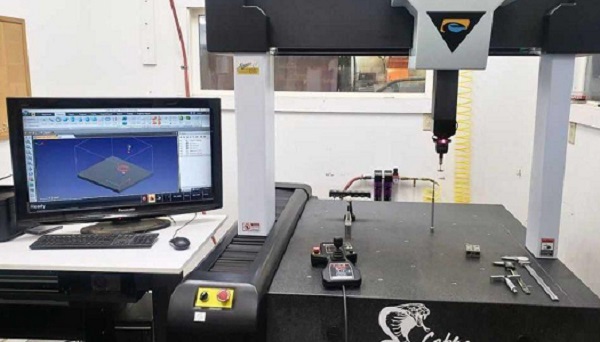
Gestión de calidad ISO 9001, inspección CMM, informes FAI y certificados de materiales. Cada lote es inspeccionado antes del envío.
Cada presupuesto incluye una revisión de diseño para fabricación. Marcamos problemas de espesor de pared, problemas de ubicación de la puerta y oportunidades de ahorro de costos antes de comprometerse.
Desde el diseño de moldes y prototipados hasta la producción en masa, el acabado de superficies y el montaje — un proveedor gestiona todo el proyecto.
Sus diseños, archivos e ideas de productos se mantienen estrictamente confidenciales. Firmamos NDAs y mantenemos el manejo seguro de archivos en cada proyecto.
Opciones del sistema
Diseñamos y construimos ambos estilos principales de corredor caliente. La elección correcta depende de las necesidades de apariencia, material y presupuesto de su parte.
Económico • de alto volumen • Diseño sencillo
Una puerta abierta (también llamada puerta térmica o de punta caliente) no tiene piezas móviles. El plástico fluye a través de una punta de boquilla calentada. Cuando la inyección se detiene, un pequeño tapón de plástico se congela en la puerta y se sopla en la siguiente toma.
Ideal para:
Acabado premium • Control preciso • Piezas cosméticas
Una puerta de válvula utiliza un perno mecánico (actuado por energía neumática, hidráulica o servo) que abre y cierra la puerta en momentos precisos. El perno apaga físicamente el flujo de plástico cuando la cavidad está llena.
Ideal para:
¿No está seguro de qué tipo de puerta necesita su proyecto?
Pregunte a un ingeniero: consulta gratuitaPrestaciones
Los números de titulares que importan a su fondo.
Utilización de materiales
Gran ahorro en resinas caras como PC, PA, PEEK, PBT.
Ciclos más rápidos
Sin tiempo de enfriamiento de corredor = más piezas por hora, menor costo por pieza.
Tolerancia apretada
Control preciso de temperatura y presión significa piezas consistentes y dimensionalmente precisas.
ROI típico
La mayoría de los proyectos de gran volumen recuperan la prima de herramientas en un plazo de seis meses gracias al ahorro de tiempo y de desperdicios.
Más allá de los números, el moldeo de corredor caliente elimina varios dolores de cabeza de su línea de producción:
Aplicaciones
Nuestras soluciones de moldeo por inyección de corredor caliente admiten a clientes en una amplia gama de sectores.
Recortes interiores, conectores, carcasas, soportes, componentes de tableros, piezas de iluminación —Pa llena de vidrio, PP, ABS, PC/ABS.
Componentes de jeringa, carcasas de diagnóstico, puntas de pipetas, piezas de dispositivos quirúrgicos — sistemas de compuerta de válvula compatibles con la sala limpia para COC/COP, PP, PC.
Cajas de teléfono, carcasas de cargadores, carcasas de conectores, carcasas, piezas de teclado — acabados de válvulas cosméticas en PC, ABS, PC/ABS, PA.
Tapones para botellas, cierres, contenedores de paredes delgadas, tapas — moldes de alto rendimiento para PP, PE, PS que funcionan en ciclos ultra rápidos.
Piezas de electrodomésticos, utensilios de cocina, contenedores de almacenamiento, herramientas de jardín, componentes de mobiliario — puerta abierta rentable para piezas de alto volumen PP, PE, ABS.
Conectores, carcasas de sensores, componentes de baterías, carcasas de engranajes — resinas de ingeniería PA, PBT, PPS, PEEK con refuerzo de fibra de vidrio.
Materiales
Trabajamos con una amplia gama de termoplásticos. Nuestros ingenieros combinan el tipo de boquilla, el perfil de temperatura y el diseño de puertas con su material.
¿Necesita un material que no figure en la lista? Ask us — trabajamos con muchos compuestos especializados y de grado de ingeniería.
Capacidades
Especificaciones de fábrica reales para que pueda planificar su proyecto con confianza.
| Especificación | Capacidad |
|---|---|
| Tipo de sistema de corredor | Corredor caliente (puerta térmica abierta y puerta de válvula disponible) |
| Opciones de la puerta | Puerta abierta (punta caliente), puerta de válvula (neumática / hidráulica), puerta de borde, subpuerta |
| Conteo de cavidades | 1 a 96 cavidades (diseño de colectores personalizados) |
| Gama de peso parcial | 0.1 g to 3,000 g |
| Tolerancia | ±0,02 mm (en dimensiones críticas, dependiente del material) |
| Tamaño máximo de la pieza | Up to 800 mm × 600 mm |
| Material de base de moho | S50C, P20, 718H, NAK80, S136, H13 (por necesidades del proyecto) |
| Vida útil del molde | 300K–1.000K+ disparos (dependientes de la calidad del acero) |
| Acabados de superficie | SPI-A1 a SPI-D2, textura (VDI/MT), pulido, pintura, revestimiento, pantalla de seda |
| Tiempo de preparación del moho (T1) | 15 a 25 días hábiles |
| Plazo de producción | 7-15 días hábiles después de la aprobación de la muestra (dependiendo de la cantidad) |
| Tonelaje de la máquina | Prensas de moldeo por inyección 50T–650T |
| Opciones de color | Coincidencia de color personalizada (Pantone / RAL); masterbatch o resina precolor |
Cómo funciona
Empezar con YiguProto es sencillo. Aquí está lo que sucede paso a paso.
Carga tus archivos CAD 3D (STEP, STP, IGES, X_T) o dibujos 2D. Cuéntanos tu material, cantidad, acabado y línea de tiempo.
Revisamos su diseño para determinar si es fabricable y enviamos un presupuesto detallado en un plazo de 24 horas, que incluye el costo del molde, el precio de la pieza, el tiempo de entrega y la retroalimentación de DFM.
Una vez que apruebe la presupuesto y pague el depósito de herramientas, nuestra sala de herramientas comienza a construir su molde de corredor caliente. Obtendrá fotos de muestras T1 para su aprobación en 15-25 días.
Después de la aprobación de la muestra, comienza la producción. Cada lote pasa por QC durante el proceso y la inspección final — comprobaciones dimensionales, inspección visual, certificación de material.
Las piezas se empacan de forma segura (bolsas de PE, cajas o bandejas personalizadas según su solicitud) y se envían a través de DHL, FedEx, transporte marítimo o su expedidor.
Garantía de calidad
Como proveedor profesional de moldeo por inyección de corredor caliente, sabemos que las piezas malas le cuestan tiempo, dinero y confianza del cliente. Es por eso que los controles de calidad ocurren en cada etapa, no sólo al final.
Proporcionamos certificados de material (COC/COA), informes de inspección y datos de prueba con cada envío bajo petición.
FAQ