
Stampaggio ad iniezione a due colpi per parti in plastica multi-materia, multi-colore, soft-touch, sigillante e a funzionamento integrato, dalla revisione DFM e utensili alla produzione convalidata.
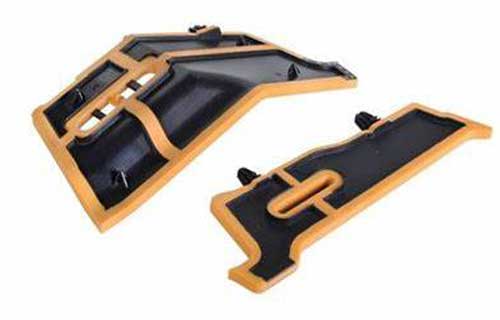
Che cos'è lo stampaggio 2K?
Lo stampaggio a iniezione 2K viene chiamato anche stampaggio a due colpi, a doppio scatto o multi-materiale, che forma due materiali o colori compatibili in una sequenza controllata all'interno di un processo di lavorazione integrato.
Il primo scatto stabilisce il substrato o la parte strutturale del componente. Lo stampo poi trasferisce, ruota, indici, o riconfigura il primo scatto in modo che il secondo materiale possa essere modellato sull'interfaccia definita. A seconda della coppia di materiali e della geometria, il collegamento può contare su adesione chimica, ritenzione meccanica, o una combinazione di entrambi.
Perché usare 2K?
La stampaggio 2K è più utile quando combina materiali o caratteristiche risolve un reale requisito del prodotto non semplicemente quando un secondo colore è desiderato.
Accoppiare un substrato rigido con un elastomero compatibile per aggiungere grip, ammortizzazione, tenuta, controllo delle vibrazioni o una superficie morbida.
Labbra di sigillatura o interfacce compatibili direttamente su un componente strutturale in cui la combinazione di design e materiale supporta un legame o una ritenzione affidabili.
Crea zone di colore durevoli, aree tattili, simboli o contrasti cosmetici riducendo la stampa a valle, la pittura o l'assemblaggio.
Consolidare più pezzi stampati in un unico componente 2K può semplificare la movimentazione e il montaggio, a seconda del costo degli utensili, del tempo di ciclo e del volume.
Materiali e compatibilità
Una parte 2K di successo dipende dai gradi di resina esatti, le finestre di lavorazione, il comportamento di restringimento e l'ambiente di servizio previsto non solo il nome della famiglia materiale.
| Considerazione del progetto | Cosa rivedere prima di strumenti |
|---|---|
| Abbinamenti materiali | Confermare l'adesione chimica o definire la ritenzione meccanica quando l'incollaggio chimico è insufficiente. |
| Finestra di elaborazione | Confrontare la temperatura di fusione, resistenza al calore, requisiti di essiccazione, e la storia termica del primo colpo. |
| Rimpicciolimento | Conto per differenti tassi di contrazione in modo che il primo colpo rimane dimensionalmente stabile durante il secondo colpo. |
| & Interfaccia superficie | Definire l'area di incollaggio, la struttura, il controllo della contaminazione e qualsiasi requisito di confine del materiale visibile. |
| Concetti materiali tipici | Esempi includono termoplastiche rigide con gradi TPE/TPU compatibili o due colori compatibili di una resina correlata; la compatibilità finale è di grado specifico. |
Ingegneria degli utensili
Il concetto di stampo è selezionato intorno alla geometria delle parti, al comportamento del materiale, al volume di produzione, alla configurazione della macchina e al metodo di trasferimento richiesto.
Una piastra rotante, il nucleo o la piastra indice possono spostare il primo colpo nella seconda posizione di stampaggio mantenendo la registrazione ripetibile.
Un nucleo o uno scivolo si ritrae dopo il primo scatto per aprire il volume richiesto per il secondo materiale. Ciò può soddisfare le geometrie delle parti selezionate senza trasferire la parte.
Il trasferimento robotico o meccanico può spostare il primo componente sparato in una seconda cavità quando la geometria o la disposizione della macchina lo richiede.
I corridori e i cancelli indipendenti, gli spegnimenti, lo sfiato, l'equilibrio di raffreddamento e la ritenzione di primo scatto devono lavorare insieme per controllare il flash, il gas intrappolato, la deformazione e la registrazione.
Progettazione per la produzione
La prima revisione DFM aiuta a identificare i rischi prima che lo stampo sia costruito e rende il processo di produzione finale più facile da convalidare.
| Zona | Practical DFM focus |
|---|---|
| Legame | Massimizzare l'area di interfaccia utile, mantenere pulite le superfici di incollaggio, e aggiungere scanalature, fori, sottotitoli, o altre caratteristiche di ritenzione, se necessario. |
| Supporto per il primo scatto | Impedire che il substrato si muova o si deformi sotto pressione e temperatura di secondo scatto. |
| Spessore della parete | Utilizzare sezioni coerenti e realizzabili e transizioni lisce per ridurre lavello, warpage e raffreddamento irregolare. |
| Confine materiale | Definire la posizione e l'aspetto ammissibile di flash, linee di saldatura, cancelli, e transizioni di colore su superfici visibili. |
| Bozza & eiezione | Fornire un'adeguata strategia di bozza ed espulsione per ogni fase di stampaggio, proteggendo al contempo le superfici cosmetiche e sigillanti. |
| Convalida funzionale | Identificare le prove dimensionali, di legame, di tenuta, di durezza, di compressione, di azionamento o di altre prove specifiche per l'applicazione prima dell'approvazione della produzione. |
Controllo della qualità e del processo
La qualità 2K non può essere giudicata solo dall'apparenza. Il piano di ispezione dovrebbe riflettere i rischi creati da due materiali, due fasi di stampaggio e l'interfaccia tra loro.
Recensione CAD, disegni, qualità dei materiali, colori, durezza, texture, tolleranze, volume annuale e requisiti funzionali.
Definire sequenza di tiro, metodo di trasferimento, linee di separazione, spegnimenti, cancelli, corridori, sfiato, raffreddamento, espulsione, e punti di ispezione.
Costruire lo strumento, campionare entrambi i colpi, ispezionare le caratteristiche critiche, rivedere i difetti, e raffinare il processo prima dell'approvazione.
Confermare i criteri e i controlli di produzione approvati, quindi procedere allo stampaggio, alle operazioni secondarie opzionali, all'imballaggio e alla spedizione.
Applicazioni comuni
Le applicazioni variano a seconda della compatibilità del materiale e dei requisiti del prodotto, ma il processo è comunemente considerato per i componenti che combinano struttura, flessibilità, tenuta o differenziazione visiva.
Maniglie, impugnature, alloggiamenti, bottoni, tappi e superfici ergonomiche dove le proprietà rigide e morbide sono utili insieme.
Comandi interni, interfacce di taglio, guarnizioni, caratteristiche protettive e componenti multi-materiale che richiedono aspetto e funzione ripetibili.
Recinzioni, comandi, guarnizioni, interfacce di luce o indicatore, e altri componenti in cui materiali o zone di colore possono essere integrati nella parte.
Strumenti, interfacce, coperture protettive, funzioni di controllo delle vibrazioni e componenti in cui il consolidamento delle parti può semplificare il montaggio.
2K vs. alternative
Lo stampaggio 2K non è automaticamente la soluzione più economica. La complessità degli utensili e i requisiti della macchina dovrebbero essere bilanciati contro il lavoro di assemblaggio, il tempo di ciclo, il rischio di rottami, i requisiti di qualità e il volume di produzione.
| Approccio | Quando può essere adatto | Considerazioni principali |
|---|---|---|
| 2K / Stampaggio a due colpi | Due materiali o colori compatibili dovrebbero diventare un unico componente integrato. | Maggiore complessità degli strumenti e dei processi; un candidato forte quando l'economia e la funzione di produzione giustificano l'integrazione. |
| Evermolding convenzionale | Un substrato modellato separatamente può essere inserito in una seconda operazione di stampaggio. | Per il volume o la geometria possono essere accettabili ulteriori passaggi di movimentazione e trasferimento. |
| Parti separate + montaggio | I materiali sono difficili da combinare in uno strumento o l'architettura del prodotto richiede componenti separati. | Il lavoro di assemblaggio, la manipolazione delle parti, l'allineamento e l'inventario possono aumentare il carico totale di processo. |
Cosa inviare per un preventivo
Un pacchetto tecnico completo ci aiuta a rivedere la compatibilità dei materiali, la strategia di utensile, la producibilità e il probabile percorso di produzione prima di citare.
FAQ