
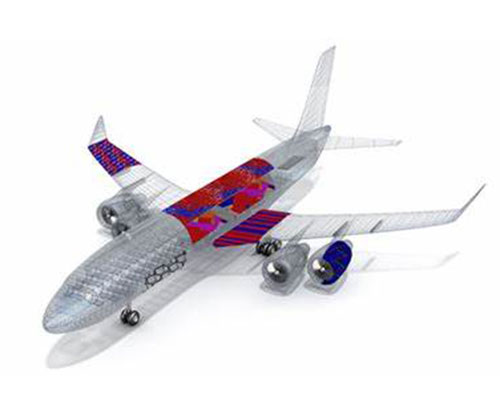
Industria aeroespacial
El trabajo aeroespacial se revisa dos veces, una vez que se mide la pieza, otra cuando se lee el papeleo, y la otra.
Mecanizado CNC de 5 ejes, impresión 3D de metal y plástico, moldeo por inyección y chapa metálica. Aluminio, titanio, Inconel y 17-4PH. Desde un soporte de prueba hasta una construcción piloto.
Piezas que fabricamos
La mayoría de ellos son pequeños, ligeros e incómodos, mantienen algo más en su lugar, y nadie los ve hasta que fallan. Es exactamente por eso que la tolerancia y el papeleo importan.
Mecanizado a partir de placa 7075 o 2024. Bolsillos de iluminación, incluso la pared, y sin esquina interior afilada para iniciar una grieta.
Inconel 718 y 17-4PH. Tratamiento térmico, aliviado de estrés, luego comprobado para la planitud después de la pasada final.
Bores, ranuras de sello y caras de puerto cortados en una configuración en 5 ejes. Coaxialidad sujeta para que el pistón no se une.
Las tapas estancas EMI, las almohadillas de puesta a tierra se mantienen conductoras y los cortes de conectores que se alinean con el tablero.
Montajes de motor, brazos y armazones. Imprimida primero para comprobar el peso, luego mecanizada en aluminio o carbono.
Delgado, rígido y optimizado en masa. Titanio y aluminio, cada uno enviado con un informe completo.
Estantes de prueba, plantillas de perforación y accesorios de montaje. Impreso en un día, o soldado de la hoja si tiene que ser fuerte.
Canales internos y caras aletas. Vías de flujo que mantienen la presión y limpian correctamente después del mecanizado.
¿No está en la lista? La mayoría del trabajo aeroespacial es personalizado. Envíe el archivo y le diremos si es un ajuste.
Por qué YiguProto
El precio es el tercero en la lista. Primero viene "puedes sostenerlo", luego "puedes probarlo". Así es como respondemos a ambos.
La primera parte es fácil. La centésima es el trabajo. Sostenemos el proceso, no sólo la tolerancia, por lo que parte 1 y parte 100 miden lo mismo.
Las piezas aeroespaciales se aligeran hasta que suenen. Controlamos el calor, el paso hacia abajo y la fijación para que una pared de 1 mm se mantenga plana después de anodizar.
Titanio e Inconel comen herramientas y tiempo. Valoramos el tiempo de ciclo real, el cortador adecuado y el refrigerante, por lo que el número que aprueba es el número que paga.
FAI a AS9102, datos CMM, certificados de material con lote de calor, CoC, RoHS y REACH. Su equipo de QA recibe una carpeta, no un correo electrónico.
Cada lote se registra cuando aterriza y coincide con las piezas cortadas de él. Si una pregunta vuelve en dos años, todavía podemos responder a ella.
Imprime el concepto, mecaniza el artículo de prueba, moldea la parte interior, dobla el escudo. Los mismos archivos, el mismo ingeniero, un hilo de preguntas.
01Mecanizado CNC
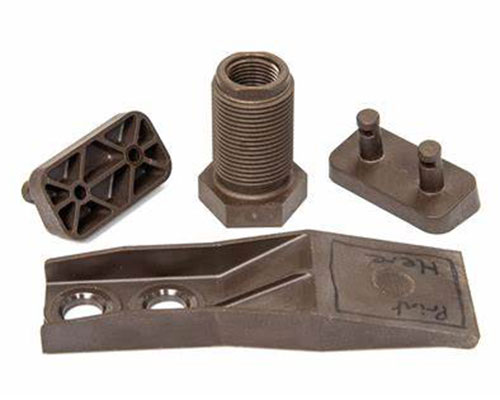
La mayoría de las piezas de metal aeroespacial se mecanizan. No hay herramientas para amortizar, no hay un mínimo de ejecución, y el dibujo es lo único que tiene que ser correcto.
La parte dura no es la forma. Sostiene una tolerancia a través de una pared delgada, en una aleación dura, después del tratamiento térmico, en la centésima parte. Eso es lo que planeamos antes del primer corte.
Accesorios, soportes y soportes de aire con caras curvas y puertos en ángulo. Una configuración significa que no hay re-datum y ninguna pila de tolerancia.
Mecanizado de 5 ejes →Ejes, bujes, accesorios e inserciones roscadas. Diámetros sostenidos hasta ±0,005 mm, y hilos son medidos, no adivinados.
Torneado CNC →Afiladas esquinas internas, ranuras finas y cortes limpios en material endurecido o ya tratado térmicamente.
Cable EDM →Plano y acabado de superficie después del tratamiento térmico. Ra 0.4 μm en las caras de sellado, cojinetes y bridas de acoplamiento.
Rectificado CNC →| Aleación | ¿Por qué la aeroespacial lo utiliza? | Lo que nos mecanizamos de ella |
|---|---|---|
| Aluminio 7075-T6 | La fuerza más alta de las aleaciones comunes, resiste la flexión | Costillas, soportes, accesorios estructurales |
| Aluminio 6061-T6 | Máquinas limpias, anodiza uniformemente, fáciles de comprar | Carcasas, paneles, estructura prototipo |
| Aluminio 2024-T351 | Resistente a la fatiga, la clásica aleación de fusible | Soportes de marco, dobladores, accesorios para la piel |
| Titanio Ti-6Al-4V | La mitad del peso de acero, tiene resistencia a 400 °C | Soportes, sujetadores y cuerpos de actuadores |
| Titanio Grado 2 | Ductil, a prueba de corrosión, fácil de formar | Conductos, abrazaderas, líneas químicas y de combustible |
| 17-4PH inoxidable | Alta resistencia después del envejecimiento, buena resistencia a la corrosión | Ejes, alfileres y detalles del tren de aterrizaje |
| Inconel 718 | Posee resistencia a 650 °C, resiste oxidación | Piezas de escape, herrajes de turbina, secciones calientes |
| PEI (Ultem 9085), PEEK | Plástico fuerte, bajo humo, aislante eléctricamente | Soportes interiores, aislantes, ductos |
Enviar PASO más un dibujo en 2D con GD&T. Contestamos con precio, tiempo de entrega y cualquier pregunta de dibujo.
02Impresión 3D
Aeroespacial tomó la fabricación de aditivos seriamente temprano, porque el peso es dinero. La impresión también combina conjuntos en una parte y le permite probar una forma antes de que alguien corte metal.
Imprimimos en resina, nylon y metal. Utilícela para controles de ajuste y plantillas, o para soportes de uso final reales cuando el volumen es bajo y la geometría es fea para el mecanizado.
Detalle fino y superficies lisas. Modelos de túnel de viento, maquetas de conductos y cubiertas de luz clara.
Impresión SLA →Piezas difíciles PA12 sin marcas de soporte. Conducción, clips, maquetas de fuselaje y lotes pequeños.
Impresión SLS →AlSi10Mg, 316L y Ti64. Soportes de celosía, conjuntos fusionados y piezas calientes de paredes delgadas.
Impresión de metal →Barato, rígido y rápido. Perforar plantillas, puestos de prueba y accesorios de la tienda que nadie fotografía.
Impresión FDM →| Proceso | Material | Precisión | Uso aeroespacial |
|---|---|---|---|
| SLA | Resina dura / transparente | ±0.1 mm | Modelos de túnel de viento, maquetas de conductos |
| DLP | Resina de alta densidad | ±0.05 mm | Pequeños sensores, cuerpos de conectores finos |
| SLS | PA12, PA11, TPU | ±0.3 mm or ±0.3% | Clips, tapas, ductos, soportes |
| MJF | PA12, cuentas de vidrio PA12 | ±0.3 mm | Carcasas de lotes, estructuras modelo |
| SLM | AlSi10Mg, 316L, Ti64 | ±0.1 mm | Soportes de celosía, disipadores de calor, piezas finas calientes |
| FDM | Ultem 9085, PC, ABS | ±0.5 mm | Jigs, accesorios, soportes de pruebas |
La mayoría de las muestras impresas se envían en 1 a 3 días laborables.
03Moldeo por inyección
Las piezas moldeadas viven dentro del avión, no fuera de él. Abrazaderas de cable, cuerpos de conector, paneles interiores, cubiertas y aislantes.
El valor es repetibilidad a volumen, más materiales que pasan las pruebas de inflamabilidad y humo. Construimos la herramienta, ejecutamos las muestras y entregamos la ventana de proceso con las piezas.
Herramienta de aluminio en 10 a 15 días para 500 a 5.000 piezas. Mantiene un programa en movimiento antes de que la herramienta dura se firme.
Utillaje rápido →Acero endurecido, corredor caliente, ventanas de proceso estrechas. ±0.02 mm en los ajustes, y sin flash en una cara de sellado.
Moldeo de precisión →Inserciones metálicas unidas en su lugar. Patrones roscados que no se retirarán, y cuerpos de conectores que permanecen sellados.
Moldeo con insertos →Grados PEI, PPS, PEEK y FR. Secado correctamente, moldeado en caliente, recocido donde el dibujo lo requiere.
Servicios de moldeo →| Plástico | ¿Por qué la aeroespacial lo utiliza? | Pieza típica |
|---|---|---|
| PEI (Ultem 9085) | Alta resistencia, bajo humo, pirorretardante inherente | Soportes interiores, conductos, paneles |
| PPS | Resistente a las sustancias químicas, estable dimensionalmente cuando está caliente | Cuerpos de conectores, piezas de la bomba |
| PEEK | Mantiene propiedades a 250 °C, bajo gaseo | Bushings, focas, espaciadores |
| PC | Aislamiento eléctrico duro, transparente y bueno | Cubiertas de luz, carcasas de lentes |
| PA66 + 30% GF | Rigidez, economía, buen comportamiento de fatiga | Clips, soportes, carcasas |
| POM | Baja fricción, estable en humedad | Deslizadores, rodillos, engranajes pequeños |
| PTFE | Químicamente inerte, menor fricción disponible | Sellos, aislantes, revestimientos |
| LSR / fluorosilicona | Flexible, resiste combustible, aceite y baja temperatura | Juntas, sellos, botas |
Las herramientas y el precio de parte se cotizan por separado, por lo que puede ver lo que el molde realmente cuesta.
04Chapa metálica
Las estructuras de los aviones se han doblado de la hoja durante un siglo. Cortar, formar, unir, terminar. Delgado, rígido, y barato para cambiar.
Cortamos con láser de fibra, formamos en los frenos de presión, y unimos con láser o soldadura por puntos, remaches y hardware PEM. Luego lo terminamos para que coincida con el montaje en el que se atornilla.
Cualquier contorno, cualquier patrón de agujero, sin herramientas. Bordes libres de ardor y pestañas de sujeción para que la hoja delgada se mantiene plana.
Corte láser →Ángulos de curvatura repetibles, con relieve de curvatura planeado para que la parte se cierre sin un hueco en la esquina.
Doble CNC →Por encima de unos miles de piezas, una herramienta de estampación supera el corte por láser en el precio de la pieza y el tiempo de ciclo.
Estampación de metal →Soldadura láser y punto, remaches, inserciones PEM. A continuación, pintar, cubrir en polvo o pasivar a la especificación.
Soldadura y montaje →| Material | Rango de espesor | Uso típico |
|---|---|---|
| Aluminio 2024-T3 | 0,4-2,0 mm | Pieles, marcos, dobladores |
| Aluminio 5052 | 0,5-3,0 mm | Estantes, bandejas y cubiertas |
| Aluminio 6061 | 0,8-4,0 mm | Soportes, placas de montaje |
| Inoxidable 301 / 304 | 0,3-2,0 mm | Escudos térmicos, abrazaderas, muelles |
| 17-4PH inoxidable | 0,5-2,0 mm | Soportes de alta resistencia |
| Hoja de titanio de grado 2 | 0,4-1,5 mm | Escudos de la zona caliente, conductos |
| Inconel 625 hoja | 0,3-1,5 mm | Escudos de escape, barreras de calor |
| Acero galvanizado (SECC) | 0,5-2,0 mm | Equipo de tierra, recintos |
Enviar un archivo DXF o STEP. Los patrones planos y las notas de curva vuelven con la presupuesto.
Elige el proceso adecuado
Los programas aeroespaciales suelen usar más de uno. Escoge por etapa y volumen, no por costumbre. Esta tabla es la versión corta.
| Su situación | Mejor primera opción | Why | Plazo de entrega |
|---|---|---|---|
| Etapa de concepto, necesita una forma para sostener | Impresión 3D (SLA o MJF) | Sin herramientas. Cambiar el archivo, imprimir de nuevo. | 1–3 días |
| Artículo de prueba en la aleación real | Mecanizado CNC | El mismo material que la producción. Mantiene ±0,01 mm. | 3–7 días |
| Soporte ligero con celosía | Impresión en 3D de metal (SLM) | Geometría que el mecanizado no puede alcanzar. | 5–10 días |
| Construcción piloto, 50 a 500 piezas | Herramientas CNC o puente | Aún no hay un compromiso de herramienta dura. | 7 a 15 días |
| Piezas interiores a 1.000 y más | Moldeo por inyección | El costo de la herramienta se extiende delgado. La misma parte cada vez. | 20-35 días incl. herramienta |
| Estacas, bandejas, escudos o marcos | Chapa metálica | Más barato que el mecanizado, más rápido que el moldeado. | 5–10 días |
| Carcasa sellada que debe permanecer ligera | Mecanizado de 5 ejes + cromado | Una configuración, caras conductoras, tierras de junta apretadas. | 5–9 días |
Enviar el dibujo y el volumen. Le diremos cuál de los cuatro es más barato para esa parte, y por qué.
Especificaciones
Los ingenieros de números y compradores piden primero. Si su dibujo necesita algo fuera de estos rangos, pregunte. Algunos de ellos todavía podemos hacer, y lo diremos en lugar de adivinar.
| Proceso | Tolerancia | Muro min. | Acabado superficial | Plazo de entrega |
|---|---|---|---|---|
| Mecanizado CNC de 5 ejes | ±0,005 mm crítico / ±0,05 mm estándar | 1.0 mm | Ra 0,4-1,6 μm | 3–7 días |
| Torneado CNC | ±0,005 mm en el diámetro | 1.0 mm | Ra 0,8-1,6 μm | 3–7 días |
| Impresión en 3D (SLA / DLP) | ±0.1 mm | 0.6 mm | Ra 1,6 μm después del pulido | 1–3 días |
| Impresión en 3D (SLS / MJF) | ±0.3 mm or ±0.3% | 0.8 mm | Mate, ligeramente granulado | 2–5 días |
| Impresión en 3D de metal (SLM) | ±0.1 mm | 0.4 mm | Como construido, luego mecanizado | 5–10 días |
| Moldeo por inyección | ±0,02 mm crítico / ± 0,1 mm estándar | 0.8 mm | SPI B1–A2 | 20-35 días |
| Chapa metálica | ±0.1 mm | 0.4 mm | Pintado, recubierto de polvo, pasivado | 5–10 días |
Los tiempos de entrega comienzan desde el DFM aprobado y, para moldear, desde el diseño aprobado de la herramienta. Las tolerancias se citan por característica, no por parte, así que díganos qué dimensiones llevan la función.
Calidad y documentación
La parte es la mitad de la entrega. La otra mitad es la evidencia de que es correcto, en un formato que su equipo de calidad puede presentar.
Primer artículo de inspección en cada parte nueva y cada cambio de proceso. Dibujo en globo, valores medidos, pasar o fallar por función.
Características críticas medidas en una máquina de medición de coordenadas, no en un calibrador. Informes en su formato, con el esquema de datum que usted especificó.
Certificaciones de molino con número de lote de calor y química, coincide con las piezas cortadas de ese lote.
Un CoC firmado con cada envío, enlistando la revisión del dibujo y las especificaciones en las que trabajamos.
Declaraciones para cada material que enviamos, por lo que una auditoría de la cadena de suministro no se convierte en una sorpresa.
Plan de control, PFMEA y datos de capacidad cuando su programa necesita la aprobación de la parte de producción.
Nuestro alcance
Los compradores aeroespaciales se queman por los proveedores que dicen sí a todo. Así que aquí está la línea honesta, antes de pasar tiempo en un paquete de dibujo.
Si su programa necesita cualquiera de los cuatro a la derecha, preferiríamos perder el RFQ que perder su auditoría. Pregúntenos temprano y le diremos directamente.
Cómo se ejecuta un proyecto
El hardware aeroespacial se mueve por etapas. Cada uno responde una sola pregunta. Estamos preparados para movernos con usted, y para entregar archivos limpios en cada puerta.
Factibilidad de tolerancia, material y temple, final de llamada. De vuelta en 24 horas con preguntas, no silencio.
¿Funciona el diseño? Muestras impresas y mecanizadas, de 5 a 20 piezas. Rápido, áspero, barato de cambiar.
¿Funciona en la aleación real con el acabado real? Artículos de prueba mecanizados, de 20 a 100 piezas, FAI incluido.
¿Puede repetirse el proceso? Herramientas, plan de control, verificación de capacidad, luego envíos programados con trazabilidad de lote.
PASO, IGES, X_T, DXF, o un PDF con GD&T. Díganos la aleación, el acabado, la cantidad y la fecha que lo necesita. Obtendrá precio, tiempo de entrega y preguntas de dibujo, generalmente el mismo día hábil.
FAQ