
Industria de la electrónica
Una tabla es tan buena como la caja alrededor de ella. Si el punto de parada es 0.2 mm corto, el conector no se acoplará. Si la cara del disipador de calor no es plana, el chip corre caliente.
Mecanizado CNC, impresión 3D, moldeo por inyección y chapa metálica. Encierros, disipadores de calor, carcasas de conectores, placas faciales, latas de escudo y chasis. Un proveedor desde el primer soporte hasta el cartón de envío.
Lo que hacemos
Nosotros no construimos tablas. Nosotros construimos todo lo que el tablero pasa, sella contra, y echa el calor a través. Estas son las ocho familias que citamos más.
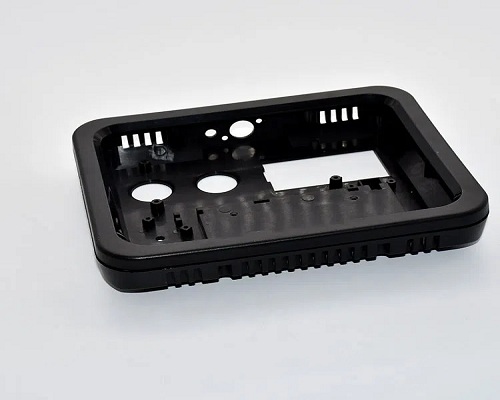
Cajas mecanizadas, moldeadas o plegadas con puntos de unión, ventanas de conector y una tapa que se cierra plana.
Aluminio finado, esparcidores de cobre y placas frías líquidas. Cara plana de montaje, mecanizada después de anodizar si es necesario.
Conchas traseras, caparazones de sub-D, bloques terminales y conectores con llave.
Paneles anodizados con marcado láser, orificios avellanados y almohadillas de tierra enmascaradas.
Chasis, guías de tarjetas, paneles de 19 pulgadas y soportes de montaje en acero galvanizado o laminado en frío.
Latas estampadas de cobre inoxidable o de berilio, dedos y ranuras conductoras de junta.
Placas de cama de uñas, nidos de tablero y accesorios de alineación en POM, laminado de grado FR4 o aluminio.
Pomos de aluminio torneado, capuchones moldeados y teclados de silicona con una fuerza de accionamiento definida.
¿Qué decide si encaja?
Las piezas de electrónica son raramente difíciles de hacer. Son difíciles de hacer para que el tercer, quinto y cinco mil de ensamblaje todos cerca sin una cuña.
Altura de parada, posición de jefe y ventanas de conectores apilados desde el PCB. Dimensionamos desde el contorno del tablero, no desde el exterior de la caja.
El blindaje sólo funciona si la costura es continua y la tapa toca el suelo. Un revestimiento conductor sobre una brida pintada no protege nada.
Un arco de 0,1 mm sobre un chip de 40 mm deja un espacio de aire, y el aire es un conductor pobre. La planitud importa más que la aleta cuenta con el dibujo.
Las calificaciones UL94 se dan por espesor de pared. Una resina que pasa V-0 a 1,5 mm puede fallar a 0,8 mm. Confirmamos la calidad contra su pared real.
Para una tapa que se abre a menudo, utilice un inserto de metal, no un hilo de plástico.
Dos mitades no sellan porque se lo pidió. Un grano de soldadura triangular, un paso de localización y 0,3 mm de colapso tienen que ser diseñados en la parte.
01Mecanizado CNC
Para piezas de metal donde el tablero tiene que caber y el calor tiene que salir. Sin herramientas, material real, y un dibujo contra el que se puede inspeccionar.
Pockets, standoffs y ventanas de conectores cortadas en una configuración, por lo que el tablero se sienta plano y la tapa se cierra sin una cuña.
Mecanizado de 5 ejes →6061-T6 con una cara de montaje plana a 0,02 mm más de 100 mm. Las aletas cortadas a una relación de aspecto de 6:1 sin charla.
Fresado CNC →Conchas giratorias y llaves fresadas. Caras de apareamiento mantenidas hasta ±0,05 mm para que los asientos de enchufe completamente y cerraduras.
Torneado CNC →Anodizado, marcado con láser y contrahundido. Cada agujero dimensionado desde un borde de datum, no entre sí.
Mecanizado de precisión →Metales y plásticos que maquinamos para electrónica
| Material | Por qué se usa | Terminar que encaja |
|---|---|---|
| 6061-T6 aluminio | Cajas, fregaderos de calor, placas faciales | Anodise, película química, explosión de cuentas |
| 7075 aluminio | Paredes delgadas, soportes rígidos | Anódica dura, almohadillas enmascaradas |
| C110 cobre | Esparcidores de calor, barras de bus | Placa de níquel, o pelada |
| Latón H62 | Conectores, standoffs, pins | Placa de níquel, flash dorado |
| 304 / 316 inoxidable | Latas de protección, zonas húmedas o corrosivas | Pasividad, electropolish |
| POM (Delrin) | Aisladores, placas de prueba | Como mecanizado, desbarbado |
| PEEK | Aisladores de alta temperatura, piezas de obleas | Acodados, en forma de mecanizado |
| PEI (Ultem) | Cubiertas transparentes, piezas seguras de ESD | Brillante, pulido de vapor |
Acabados y marcas que puede especificar
Envíe el archivo STEP y un dibujo en 2D con el esquema datum.
02Impresión 3D
Para los cheques de ajuste, accesorios y corto recorridos mientras la herramienta todavía está siendo citada. Imprima la parte, ponga el tablero real en ella, y encuentre el error en una tarde.
Capas de 0,05 mm, ventanas de conectores afilados y texto limpio. La forma más rápida de probar que un tablero se ajusta a una cáscara.
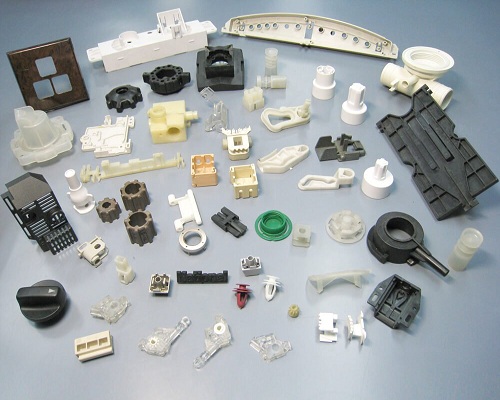
Impresión SLA →Dura, estable dimensionalmente y lista para el ajuste rápido. Es buena para 20 a 200 soportes y cubre sin herramientas.
Impresión SLS →Aluminio, inoxidable y cobre. Metal real para latas de escudo, prototipos de disipador de calor y soportes de carga.
Impresión SLM →Nidos impresos, bloques de alineación y cubiertas en material seguro ESD, por lo que un accesorio nunca zapea el tablero que sostiene.
Impresión FDM →Elegir un proceso de impresión
| Proceso | Detalle y superficie | Ideal para | Plazo de entrega habitual |
|---|---|---|---|
| SLA | Capas de 0,05 mm, lisas | Comprobaciones de ajuste, detalle de conector fino | 2-4 días |
| DLP | 0,03 mm capas, bordes afilados | Pequeños insertos y tapas precisos | 2-4 días |
| SLS | 0,1 mm, mate uniforme | Brackets, tapas, chasquidos | 3-5 días |
| MJF | 0,08 mm, ligeramente granulado | Piezas para uso final de lotes pequeños | 3 a 6 días |
| SLM | 0,03-0,05 mm, maldito | Latas de metal, muestras de disipador de calor | 5 a 8 días |
| FDM (ESD) | 0,2 mm, capas visibles | Accesorios, nidos y bandejas de manipulación | 1–3 días |
Envíe el archivo STEP más el esquema de la placa que necesita para limpiar.
03Moldeo por inyección
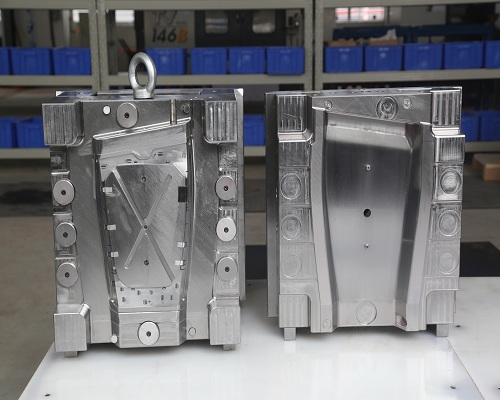
Donde el costo unitario, el espesor de la pared y una calificación de llama tienen que estar de acuerdo entre sí. Comprobamos los tres antes de cortar el acero.
Paredes de 1,5 a 3,0 mm, costillas a la mitad de la pared, 1 grado de tiro. Las secciones de pared equilibradas son lo que evita que una caja deforme.
Moldeo por inyección →Alfileres y terminales insertados de ±0,05 mm en el paso. Formadores de bobina con paredes lo suficientemente delgadas como para caber en la ventana de bobinado.
Moldeo con insertos →ABS, PC/ABS, PBT, PPS y PEI con una calificación UL94 V-0 en la pared que realmente moldea. El color se confirma contra la tarjeta amarilla.
Moldeo de precisión →Juntas TPE unidas a una carcasa dura, alivio de tensión en la salida del cable, y una perla de soldadura diseñada en el sello de dos mitades.
Overmolding →Resinas que corremos para piezas electrónicas
| Resina | Pieza típica | Cuidado. |
|---|---|---|
| ABS (grado V-0) | Apéndices, corchetes, biseles | La clasificación sólo se mantiene en el espesor indicado |
| PC | Cubiertas claras, tubos de luz | Debe estar seco, grietas por estrés con algunos disolventes |
| PC/ABS FR | Carcasas, cajas de control | La pintura o un masterbatch oscuro puede bajar la calificación |
| PA66 | Cuerpos de conectores, bobbins | Absorbe la humedad, por lo que el tamaño se mueve después de moldear |
| PBT GF15 | Conectores de bobinas | La fibra de vidrio deforma secciones planas largas |
| PPS GF40 | Carcasas de alta temperatura, piezas SMT | Abrasivo, lleva puertas y tornillos |
| PEI (Ultem) | Cubiertas ESD, piezas de alta temperatura | Alta temperatura de fusión, necesita un corredor caliente |
| PEEK | Manipulación de obleas, piezas de alta temperatura | Caro, alta contracción, aneal después de moldear |
| TPE / TPU | Juntas, alivio de tensión, sellos | Bonos sólo a un sustrato compatible |
Enviar la pieza, el espesor de la pared y el volumen anual.
04Chapa metálica
Chasis, bastidores, soportes y latas de escudo. Donde la fuerza por dólar y un camino de tierra continuo importan más que un acabado de espejo.
Chasis de bastidor, guías de tarjetas y paneles de 19 pulgadas. Tab y ranura primero, luego remache o soldadura, por lo que el marco permanece cuadrado.
Chapa de metal →PEM standoffs presionados, posición de agujero a ±0,1 mm, desbarbado en ambas caras para que nada corte un cable.
Estampación →Cobre inoxidable o de berilio de 0,2 mm, estampado y formado con pestañas de soldadura y una tapa que se sujeta.
Corte láser →Cubierta de polvo, placa de zinc, película química y pantalla de seda. Almohadillas de tierra enmascaradas antes de la capa, nunca raspado después.
Soldadura →Materiales de hoja y espesores
| Material | Espesor | Pieza típica |
|---|---|---|
| Acero laminado en frío SPCC | 0,5-3,0 mm | Soportes internos, cubiertas pintadas |
| SECC / SGCC | 0,5-2,0 mm | Chasis que salta la línea de pintura |
| 5052 aluminio | 0,8-4,0 mm | Cubiertas de luz, paneles delanteros |
| 6061 aluminio | 1,0-6,0 mm | Soportes estructurales, placas de base |
| 304 inoxidable | 0,2-3,0 mm | Latas de escudo, zonas limpias |
| 316 inoxidable | 0,5-3,0 mm | Marino, químico, lavado |
| Cobre y latón | 0,3-2,0 mm | Barras, bandas de tierra |
| Cobre de berilio | 0,1-0,3 mm | Dedos, muelles de contacto |
DXF o STEP más líneas de curva, llamada de hardware y acabado.
Elegir una ruta
La misma caja se puede mecanizar, moldear, plegar o fundir. La respuesta correcta depende de la cantidad, del calor y de si la caja tiene que proteger.
| Parte o situación | Mejor ruta | Why | Plazo de entrega habitual |
|---|---|---|---|
| Apéndice, 5 piezas, antes de herramientas | Billete CNC | Sin herramienta, metal real, anodizado | 5–7 días |
| Apéndice, 5.000 piezas | Moho de inyección | Coste unitario más bajo una vez que la herramienta existe | 20-30 días |
| Sumidero de calor, 200 piezas | CNC con aletas cortadas | Cara plana, cualquier patrón de aleta | 6-8 días |
| Sumidero de calor, 20.000 piezas | Extrusión más mecanizado | Más barato por metro, luego cara y taladro | 15-20 días |
| Chasis de bastidor, 100 piezas | Chapa metálica | Fuerza por dólar, sin herramientas | 8 a 12 días |
| Lata de escudo, 50.000 piezas | Estampado progresivo | Manómetro delgado, costo unitario muy bajo | 25 a 35 días |
Dinos el volumen y la fecha. Diremos si existe una ruta más barata.
Lo que usted puede retenernos
Estos son los números que citamos en contra. Si su diseño necesita algo más apretado, diga tan pronto y le diremos honestamente si podemos sostenerlo.
| Tema | Lo que tenemos | Notas |
|---|---|---|
| Tolerancia mecanizada | ±0.02 mm | ±0,01 mm en un dato definido, a petición |
| Corte del conector | ±0.1 mm | ±0,05 mm cuando se dimensiona desde la cara de apareamiento |
| Sumidero de calor plana | 0,02 mm más de 100 mm | Comprobado en una placa de granito antes de empacar |
| Tolerancia moldeada | ±0.05 mm | Depende de la posición de resina, pared y puerta |
| Muro moldeado mínimo | 0,8-1,2 mm | Debajo de esto, tiros cortos y warp |
| Espesor de la chapa | 3-8 μm de níquel | 0.5-0.1 μm de oro sobre níquel |
| Flamabilidad | UL94 V-0 | Sólo en el espesor de la pared indicado en el dibujo |
| Resistencia superficial ESD | 104–1011 Ω | Conductivo o disipativo, declarado en la ficha técnica |
Calidad y documentación
Un comprador de electrónica necesita probar que la pieza es la misma que la que pasó la prueba. Eso es un problema de papeleo tanto como un problema de mecanizado.
Cada dimensión crítica medida contra el dibujo y reportada con el esquema datum que usted especificó. Formato AS9102 bajo petición.
Certificados de molino para metal, lote de resina y tarjeta amarilla UL para plástico. Filed contra la orden, no cazado más tarde.
XRF en piezas chapadas: níquel, oro flash y zinc leído por lote. Un recubrimiento que es 2 μm delgado es una afirmación de corrosión que espera a suceder.
Una base deformada es un chip caliente, sea lo que sea que diga el conteo de aletas.
Las almohadillas enmascaradas y las caras de la película química comprobaron la resistencia antes de que la tapa continuara, por lo que el camino del escudo es real y no teórico.
Bolsas rosadas, bolsas negras conductoras y bolsas de barrera de humedad para carretes. La parte llega tan limpia como salió del banco.
Dónde encajamos
Las cadenas de suministro de electrónica son largas. Ser claro acerca de nuestra porción de ella ahorra un mes de correos electrónicos.
Si su programa necesita alguno de los elementos mencionados anteriormente, díganoslo en RFQ. Le indicaremos el tipo correcto de proveedor en lugar de costarle una fecha de lanzamiento.
Cómo se ejecuta un proyecto
Los equipos de electrónica ya trabajan en cuatro rondas. Citamos y entregamos contra esas mismas rondas, por lo que el hardware y el horario se alinean.
Conchas mecanizadas o impresas, de 5 a 20 piezas. Tablero real en el interior, conector real, errores reales encontrados temprano.
Material correcto, acabado correcto. Controles de caída, térmico y de puesta a tierra en 20 a 100 piezas.
Piezas fuera de la herramienta de producción o morir. Proceso de ventanas bloqueadas, cosméticos y límites dimensionales acordados.
Volumen con RCP en dimensiones críticas, comprobación cosmética AQL y embalaje ESD en cada cartón.
Cuéntanos la parte, el volumen y la ronda en la que estás. Obtienes una nota DFM y un precio, no un folleto. NDA firmado antes de abrir el archivo.
Preguntas que recibimos cada semana