
Moldagem por injeção em duas pontas para peças de plástico multi-material, multi-color, soft-touch, selagem e função integrada — desde revisão e ferramentas DFM até produção validada.
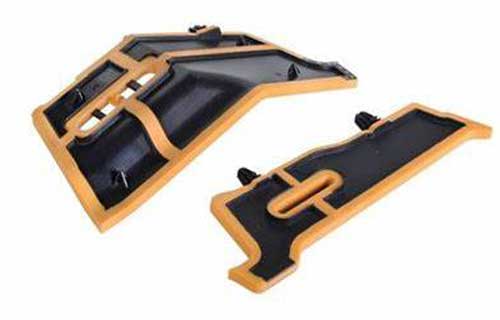
O que é moldagem 2K?
A moldagem por injeção 2K — também chamada de moldagem em duas, dupla ou multimaterial — forma dois materiais ou cores compatíveis em uma sequência controlada dentro de um processo de ferramentas integrado.
O primeiro tiro estabelece o substrato ou a porção estrutural do componente. O molde então transfere, gira, indexa ou de outra forma reconfigura o primeiro tiro para que o segundo material possa ser moldado na interface definida. Dependendo do par de materiais e da geometria, a conexão pode depender da adesão química, retenção mecânica ou uma combinação de ambos.
Porquê usar 2K?
A moldagem 2K é mais útil quando combinar materiais ou recursos resolve uma exigência real do produto, não simplesmente quando uma segunda cor é desejada.
Apare um substrato rígido com um elastómero compatível para adicionar aderência, amortecimento, vedação, controle de vibrações ou uma superfície de toque suave.
Lábios de vedação de moldes ou interfaces compatíveis diretamente em um componente estrutural onde a combinação de design e material suportam a ligação ou retenção confiável.
Crie zonas de cores duráveis, áreas táteis, símbolos ou contrastes cosméticos, reduzindo ao mesmo tempo a impressão, pintura ou montagem a jusante.
Consolidar múltiplos pedaços moldados em um componente 2K pode simplificar o manuseio e montagem, sujeito ao custo de ferramentas, tempo de ciclo e volume.
Materiais e compatibilidade
Uma parte 2K bem sucedida depende das qualidades exatas de resina, janelas de processamento, comportamento de encolhimento e ambiente de serviço pretendido — não só o nome da família do material.
| Consideração relativa à concepção | O que revisar antes de ferramentas |
|---|---|
| Emparelhamento de materiais | Confirmar a adesão química ou definir a retenção mecânica quando a ligação química é insuficiente. |
| Janela de processamento | Compare temperatura de derretimento, resistência ao calor, requisitos de secagem e o histórico térmico do primeiro tiro. |
| Redução | Contar com diferentes taxas de encolhimento para que o primeiro tiro permaneça dimensionalmente estável durante o segundo tiro. |
| Superfície & interface | Defina a área de ligação, textura, controle de contaminação e quaisquer requisitos de limites de material visíveis. |
| Conceitos materiais típicos | Exemplos incluem termoplásticos rígidos com graus TPE/TPU compatíveis ou duas cores compatíveis de uma resina relacionada; a compatibilidade final é específica para o grau. |
Engenharia de Ferramentas
O conceito de molde é selecionado em torno da geometria da peça, comportamento do material, volume de produção, configuração da máquina e o método de transferência necessário.
Uma placa rotativa, núcleo ou placa índice pode mover o primeiro tiro para a segunda posição de moldagem, mantendo o registro repetible.
Um núcleo ou um deslize se retrai após a primeira tomada para abrir o volume necessário para o segundo material. Isto pode adequar-se às geometrias de peças selecionadas sem transferir a peça.
Transferência robótica ou mecânica pode mover o componente de primeira tomada para uma segunda cavidade quando a geometria ou arranjo da máquina o requer.
Corredores independentes e portões, desligamentos, ventilação, equilíbrio de refrigeração e retenção de primeiro tiro devem trabalhar juntos para controlar o flash, gás preso, deformação e registro.
Desenho para fabricação
A revisão inicial da DFM ajuda a identificar os riscos antes da construção do molde e torna o processo de produção final mais fácil de validar.
| Superfície | Foco DFM prático |
|---|---|
| Fiabilidade | Maximize a área de interface útil, mantenha as superfícies de ligação limpas e adicione ranhuras, buracos, desvios ou outras características de retenção quando necessário. |
| Suporte de primeira oportunidade | Evitar que o substrato se mova ou se deforma sob pressão e temperatura de segunda tomada. |
| Espessura das paredes | Use seções consistentes e manufacturáveis e transições suaves para reduzir a pia, a deformação e o arrefecimento desigual. |
| Límite do material | Defina a localização e a aparência permissível de flash, linhas de solda, portões e transições de cor em superfícies visíveis. |
| Projeto e ejecção | Forneça uma estratégia de traçamento e ejeção adequada para cada fase de moldagem, protegendo as superfícies cosméticas e de vedação. |
| Validação funcional | Identificar os testes dimensionais, de ligação, de fuga, de dureza, de compressão, de atuação ou de outros testes específicos da aplicação antes da aprovação da produção. |
Controle de qualidade e processo
A qualidade 2K não pode ser julgada apenas pela aparência. O plano de inspeção deve refletir os riscos criados por dois materiais, duas etapas de moldagem, e a interface entre eles.
Revisão CAD, desenhos, graus de material, cores, dureza, texturas, tolerâncias, volume anual e requisitos funcionais.
Defina sequência de tiro, método de transferência, linhas de separação, fechamentos, portões, corredores, ventilação, refrigeração, ejeção e pontos de inspeção.
Construir a ferramenta, amostrar ambos os tiros, inspecionar características críticas, revisar defeitos e refinar o processo antes da aprovação.
Confirme os critérios de peça aprovados e os controles de produção, em seguida, proceder à moldagem, operações secundárias opcionais, embalagem e expedição.
Aplicações comuns
As aplicações variam de acordo com a compatibilidade do material e os requisitos do produto, mas o processo é comumente considerado para componentes que combinam estrutura, flexibilidade, vedação ou diferenciação visual.
Mangas, apertos, caixas, botões, tampas e superfícies ergonômicas onde propriedades rígidas e suaves são úteis juntos.
Controles interiores, interfaces de corte, selos, características de proteção e componentes multi-materiales que requerem aparência e função repetibles.
Encerramentos, controles, selos, interfaces de luz ou indicador, e outros componentes onde o material ou as zonas de cor podem ser integrados na peça.
Ferramentas, interfaces de equipamentos, capas de proteção, características de controle de vibrações e componentes onde a consolidação de peças pode simplificar a montagem.
2K versus alternativas
A moldagem 2K não é automaticamente a solução de menor custo. A complexidade da ferramenta e os requisitos da máquina devem ser equilibrados com o trabalho de montagem, tempo de ciclo, risco de sucata, requisitos de qualidade e volume de produção.
| Abordagem | Quando pode caber | Consideração principal |
|---|---|---|
| 2K / Moldagem de duas doses | Dois materiais ou cores compatíveis devem se tornar um componente integrado. | Mais ferramentas e complexidade de processo; forte candidato quando a economia de produção e função justificam a integração. |
| Sobremoldagem convencional | Um substrato moldado separadamente pode ser colocado em uma segunda operação de moldagem. | Mais etapas de manuseio e transferência podem ser aceitáveis para o volume ou geometria. |
| Peças separadas + montagem | Os materiais são difíceis de combinar em uma ferramenta ou a arquitetura do produto requer componentes separados. | O trabalho de assembléia, o manuseio de peças, o alinhamento e o inventário podem aumentar a carga total do processo. |
O que enviar para um orçamento
Um pacote técnico completo nos ajuda a rever a compatibilidade do material, estratégia de ferramentas, manufaturabilidade e a rota de produção provável antes de citar.
FAQ