
Zwei-Schuss-Spritzguss für Multi-Material-, Multi-Farb-, Soft-Touch-, Dicht- und integrierte Funktions-Kunststoffteile – vom DFM-Review und Werkzeug bis hin zur validierten Produktion.
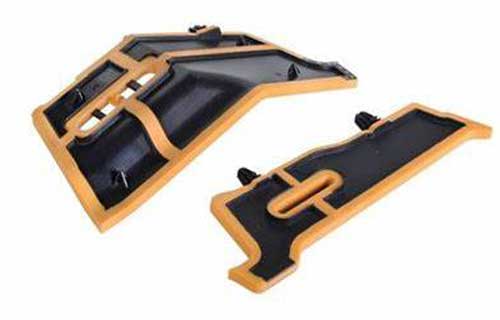
Was ist 2K-Formung?
2K-Spritzgießen – auch Zwei-Schuß-, Doppel-Schuß- oder Multi-Material-Spritzen genannt – formt zwei kompatible Materialien oder Farben in kontrollierter Reihenfolge innerhalb eines integrierten Werkzeugprozesses.
Die erste Aufnahme stellt das Substrat oder den strukturellen Teil des Bauteils her. Die Form überträgt, dreht, indexiert oder stellt die erste Aufnahme um, so dass das zweite Material auf die definierte Schnittstelle geformt werden kann. Je nach Materialpaar und Geometrie kann die Verbindung auf chemische Haftung, mechanische Retention oder eine Kombination aus beiden beruhen.
Warum 2K benutzen?
2K-Formung ist am nützlichsten, wenn Materialien oder Funktionen eine echte Produktanforderung lösen – nicht nur, wenn eine zweite Farbe gewünscht wird.
Kombinieren Sie ein starres Substrat mit einem kompatiblen Elastomer, um Griff, Dämpfung, Abdichtung, Vibrationskontrolle oder eine Soft-Touch-Oberfläche hinzuzufügen.
Formversiegelungslippen oder konforme Schnittstellen direkt auf einem strukturellen Bauteil, bei dem Design und Materialkombination eine zuverlässige Bindung oder Retention unterstützen.
Erstellen Sie dauerhafte Farbzonen, taktile Bereiche, Symbole oder kosmetische Kontraste bei der Reduzierung nachgelagerten Druck, Malerei oder Montage.
Die Konsolidierung mehrerer Formteile in einer 2K-Komponente vereinfacht die Handhabung und Montage, abhängig von Werkzeugkosten, Zykluszeit und Volumen.
Materialien & Kompatibilität
Ein erfolgreiches 2K-Teil hängt von den exakten Harzsorten, den Verarbeitungsfenstern, dem Schrumpfverhalten und der vorgesehenen Serviceumgebung ab – nicht nur vom Namen der Materialfamilie.
| Entwurfsüberlegung | Was vor dem Tooling zu überprüfen ist |
|---|---|
| Materialpaarung | Bestätigen Sie die chemische Adhäsion oder definieren Sie die mechanische Retention, wenn die chemische Bindung unzureichend ist. |
| Bearbeitungsfenster | Vergleichen Schmelztemperatur, Wärmebeständigkeit, Trocknungsanforderungen und die thermische Geschichte des ersten Schusses. |
| Schrumpfung | Die Schrumpfrate ist unterschiedlich, so dass der erste Schuss während des zweiten Schusses dimensional stabil bleibt. |
| Oberfläche & Schnittstelle | Definieren Sie die Bindungsfläche, Textur, Kontaminationskontrolle und alle sichtbaren Materialgrenzenanforderungen. |
| Typische Materialkonzepte | Beispiele sind starre Thermoplaste mit kompatiblen TPE/TPU-Klassen oder zwei kompatible Farben eines verwandten Harzes; die endgültige Kompatibilität ist klassenspezifisch. |
Werkzeugbau
Das Werkzeugkonzept wird rund um Teilegeometrie, Materialverhalten, Produktionsvolumen, Maschinenkonfiguration und die erforderliche Transfermethode ausgewählt.
Eine rotierende Platte, Kern oder Indexplatte kann den ersten Schuss in die zweite Formposition bewegen und dabei eine wiederholbare Registrierung beibehalten.
Ein Kern oder ein Schieber zieht sich nach dem ersten Schuss zurück, um das für das zweite Material benötigte Volumen zu öffnen.
Roboterische oder mechanische Übertragung kann die erste Schuss-Komponente in einen zweiten Hohlraum bewegen, wenn die Geometrie oder Maschinenanordnung es erfordert.
Unabhängige Läufer und Tore, Absperrungen, Entlüftung, Kühlbalance und Erste-Schuss-Retention müssen zusammenarbeiten, um Blitze, gefangenes Gas, Verformung und Registrierung zu kontrollieren.
Konstruktion für die Herstellung
Die frühzeitige DFM-Überprüfung hilft, Risiken zu identifizieren, bevor die Form gebaut wird und erleichtert die abschließende Produktion.
| Fläche | Praktischer DFM-Schwerpunkt |
|---|---|
| Bindungen | Maximieren Sie den nützlichen Schnittstellenbereich, halten Sie die Klebeflächen sauber und fügen Sie Nuten, Löcher, Unterschnitte oder andere Retentionsfunktionen bei Bedarf hinzu. |
| Erste Unterstützung | Verhindern, dass sich das Substrat unter Druck und Temperatur des zweiten Schusses bewegt oder verformt. |
| Wanddicke | Verwenden Sie konsistente, manufacturable Abschnitte und glatte Übergänge, um Senke, Warpage und unebene Kühlung zu reduzieren. |
| Werkstoffgrenze | Definieren Sie die Lage und das zulässige Aussehen von Blitz, Schweißlinien, Toren und Farbübergängen auf sichtbaren Oberflächen. |
| Entwurf & Auswurf | Geben Sie geeignete Entwurfs- und Auswurfstrategien für jede Formungsstufe beim Schutz kosmetischer und dichter Oberflächen an. |
| Funktionsvalidierung | Identifizieren Sie Dimensions-, Bindungs-, Leck-, Härte-, Kompressions-, Betätigungs- oder andere anwendungsspezifische Prüfungen vor der Genehmigung für die Produktion. |
Qualität & Prozesskontrolle
Die Qualität von 2K kann nicht allein nach dem Aussehen beurteilt werden. Der Inspektionsplan sollte die Risiken widerspiegeln, die durch zwei Materialien, zwei Formstufen und die Schnittstelle zwischen ihnen entstehen.
Überprüfen Sie CAD, Zeichnungen, Materialqualitäten, Farben, Härte, Texturen, Toleranzen, Jahresvolumen und funktionale Anforderungen.
Definieren Sie Schusssequenz, Transfermethode, Trennlinien, Absperrungen, Tore, Läufer, Entlüftung, Kühlung, Auswurf und Inspektionspunkte.
Bauen Sie das Werkzeug, Proben beide Schüsse, inspizieren kritische Merkmale, überprüfen Mängel, und verfeinern Sie den Prozess vor der Genehmigung.
Bestätigen Sie genehmigte Teilekriterien und Produktionskontrollen, dann gehen Sie zu Formung, optionale Nebenoperationen, Verpackung und Versand.
Gemeinsame Anträge
Anwendungen variieren je nach Materialverträglichkeit und Produktanforderungen, aber das Verfahren wird häufig für Komponenten, die Struktur, Flexibilität, Dichtung oder visuelle Differenzierung kombinieren betrachtet.
Griffe, Griffe, Gehäuse, Knöpfe, Kappen und ergonomische Oberflächen, wo starre und Soft-Touch-Eigenschaften zusammen nützlich sind.
Innensteuerungen, Trimmschnittstellen, Dichtungen, Schutzfunktionen und Multi-Material-Komponenten erfordern wiederholbares Aussehen und Funktion.
Gehäuse, Steuerungen, Dichtungen, Licht- oder Anzeigeschnittstellen und andere Komponenten, bei denen Material- oder Farbzonen in das Bauteil integriert werden können.
Werkzeuge, Geräteschnittstellen, Schutzabdeckungen, Vibrations-Steuerungsmerkmale und Komponenten, bei denen die Montage durch die Teilekonsolidierung vereinfacht werden kann.
2K vs. Alternativen
2K-Formung ist nicht automatisch die kostengünstigste Lösung. Werkzeugkomplexität und Maschinenanforderungen sollten gegen Montagearbeit, Zykluszeit, Schrottrisiko, Qualitätsanforderungen und Produktionsvolumen ausgewogen werden.
| Ansatz | Wenn es passen kann | Hauptüberlegung |
|---|---|---|
| 2K / Zwei-Schuss-Formung | Zwei kompatible Materialien oder Farben sollten zu einem integrierten Bauteil werden. | Höhere Werkzeug- und Prozesskomplexität; starker Kandidat, wenn Produktionsökonomie und -funktion Integration rechtfertigen. |
| Konventionelle Überlagerung | Ein separat geformtes Substrat kann in einen zweiten Formvorgang gestellt werden. | Für das Volumen oder die Geometrie können weitere Handhabungs- und Transferschritte akzeptabel sein. |
| Separate Teile + Montage | Materialien sind schwer in einem Werkzeug zu kombinieren oder die Produktarchitektur erfordert separate Komponenten. | Montagearbeit, Teilehandhabung, Ausrichtung und Inventar können die gesamte Prozesslast erhöhen. |
Was für ein Angebot zu senden
Ein komplettes technisches Paket hilft uns, Materialverträglichkeit, Werkzeugstrategie, Manufacturability und den wahrscheinlichen Produktionsweg vor dem Zitieren zu überprüfen.
FAQ