
Zero rifiuti. Cicli più veloci. Pezzi migliori. Come produttore e fornitore di stampaggio a iniezione a canale caldo a base cinese, YiguProto offre soluzioni di produzione dirette in fabbrica per parti in plastica ad alto volume con DFM gratuito, tolleranze strette e citazioni indietro in 24 ore.
Il problema che risolviamo
Avete bisogno di parti di plastica ad alto volume che sembrano pulite, spedire in tempo, e non costano una fortuna in rottami. Corridoio freddo stampi sprecare il 15-30% di ogni colpo su corridori solidi che devono essere tagliati, reground, o gettato via. Tempi ciclo trascinare. Segni cancello rovinare superfici cosmetiche. E il fornitore sbagliato aggiunge settimane di ritardo.
Con YiguProto come Cina caldo corridore stampaggio iniezione produttore e fornitore, si ottiene un partner di fabbrica responsabile dalla prima citazione per la consegna finale nessun intermediario, nessuna sorpresa.
Che cos'è?
Una guida semplice-inglese non richiede alcun grado di ingegneria.
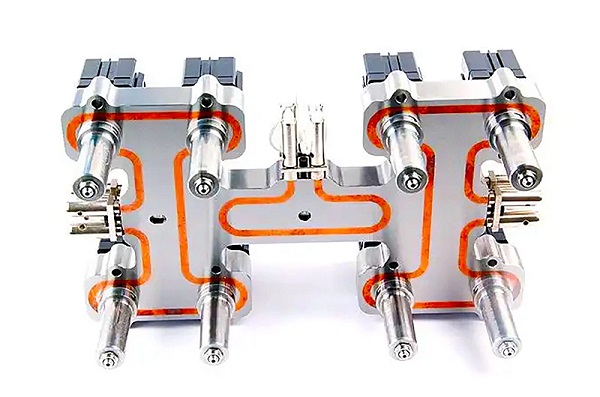
Pensate a un sistema di corridore caldo come un tubo riscaldato all'interno del vostro stampo. Invece di lasciare raffreddare e indurire la plastica nei canali corridore (le strade che trasportano la plastica fusa ad ogni cavità parte), teniamo quei canali caldi con riscaldatori elettrici e termocoppie di precisione.
Il risultato? La plastica nei corridori rimane fusa da un colpo all'altro. Quando lo stampo si apre, solo le parti reali sono espulse
Uno stampo di corridore caldo ha due parti riscaldate principali:
Ogni zona di riscaldamento è controllata in modo indipendente (tipicamente entro ±1°C), in modo da poter regolare le temperature per la vostra resina specifica e geometria dei pezzi. Questo livello di controllo è il motivo per cui i sistemi di corridore caldo forniscono parti più coerenti sparato dopo colpo, cavità dopo cavità.
Confronta
Non tutti i progetti hanno bisogno di un corridore caldo. Ecco un rapido fianco a fianco per aiutarvi a decidere.
| Fattore | Cold Runner | Corridore caldo |
|---|---|---|
| Rifiuti materiali | Il 15-30% di ogni tiro diventa rottame di corridore | Quasi zero Sua destinazione >97% |
| Tempo del ciclo | Più a lungo (il corridore deve raffreddarsi prima dell'espulsione) | 20-30% più corto (nessun corridore per raffreddare) |
| Degazione / rifilatura | Lavoro manuale o automatizzato richiesto | Nessuna goccia di parti di galattosio pronte all'uso |
| Coerenza delle parti | Può variare tra cavità in layout sbilanciati | Flusso di fusione bilanciato altamente coerente, controllo preciso della temperatura |
| Qualità dello stargate | Visibile vestige; controllo limitato del cancello | Il cancello della valvola dà segni quasi invisibili per le parti cosmetiche |
| Costo iniziale degli strumenti | Abbassa | Più alto (componenti riscaldati, controllori) |
| Ideale per | Basso volume (<50K/anno), prototipazione, frequenti variazioni di colore | Alto volume (100K+ parti/anno), produzione multicavità, parti cosmetiche |
| Tipico ROI | N/A (riduzione della spesa iniziale) | La maggior parte dei progetti si rompono anche entro 6 mesi |
Perché YiguProto
Noi non siamo una società commerciale. Siamo la fabbrica con stampi in-house, stampaggio ad iniezione, e ispezione di qualità sotto un unico tetto a Dongguan, Guangdong.
Lavora direttamente con l'azienda che costruisce il tuo stampo e modella le tue parti. Nessun markup broker, nessuna comunicazione errata, soluzione più veloce dei problemi.
Campioni T1 in 15-25 giorni lavorativi. Produzione di rampe-up subito dopo l'approvazione. Spedizione globale con monitoraggio alla vostra porta.
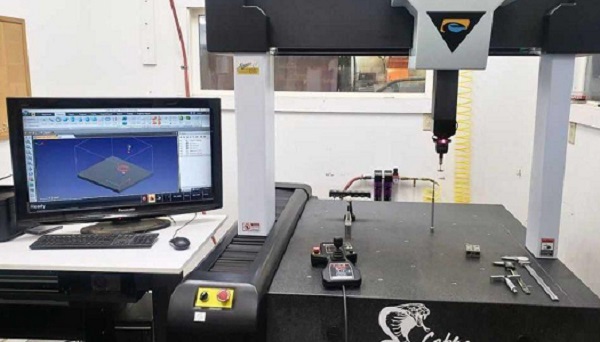
Gestione qualità ISO 9001, ispezione CMM, rapporti FAI e certificati materiali. Ogni lotto viene ispezionato prima della spedizione.
Ogni citazione include una recensione del design-for-manufacture. Segnaliamo problemi di spessore della parete, problemi di posizione del cancello e opportunità di risparmio prima di commettervi.
Dalla progettazione dello stampo e della prototipazione alla produzione di massa, alla finitura superficiale e al montaggio, un fornitore gestisce l'intero progetto.
I vostri progetti, file e idee di prodotto sono tenuti strettamente confidenziali. Firmiamo NDA e manteniamo la gestione sicura dei file in ogni progetto.
Opzioni di sistema
Progettiamo e costruiamo entrambi i principali stili di corridore caldo. La scelta giusta dipende dalle esigenze di aspetto della vostra parte, materiale e budget.
Economico • Alto volume • Design semplice
Un cancello aperto (chiamato anche cancello termico o caldo) non ha parti in movimento. La plastica scorre attraverso una punta dell'ugello riscaldato. Quando l'iniezione si ferma, un piccolo tappo di plastica si blocca al cancello e viene esplosa sul colpo successivo.
Ideale per:
Finitura Premium • Controllo preciso • Pezzi cosmetici
Una porta valvola utilizza un perno meccanico (azionato da potenza pneumatica, idraulica o servoelettrica) che apre e chiude il cancello in tempi precisi. Il perno chiude fisicamente il flusso di plastica quando la cavità è piena.
Ideale per:
Non sei sicuro di quale gate digitare il vostro progetto ha bisogno?
Chiedere ad un ingegnere • consultazione gratuitaPrestazioni
I numeri principali che contano per la tua linea di fondo.
Utilizzo dei materiali
Quasi nessun rottame corridore. Grandi risparmi su resine costose come PC, PA, PEEK, PBT.
Cicli più veloci
Nessun tempo di raffreddamento corridore = più parti all'ora, costo per pezzo inferiore.
Tolleranza stretta
Il controllo preciso della temperatura e della pressione significa parti coerenti e dimensionalmente accurate.
Tipico ROI
La maggior parte dei progetti ad alto volume recuperare il premio di utensili entro sei mesi attraverso sprechi e risparmi di tempo.
Al di là dei numeri, lo stampaggio a caldo rimuove diversi mal di testa dalla vostra linea di produzione:
Applicazioni
Le nostre soluzioni di stampaggio ad iniezione a canale caldo supportano i clienti in un'ampia gamma di settori.
Interni, connettori, alloggiamento, staffe, componenti cruscotto, parti di illuminazione PP, ABS, PA, PC/ABS.
Componenti di siringa, alloggiamenti diagnostici, punte di pipetta, parti di dispositivo chirurgico
Custodie telefoniche, alloggiamento del caricabatterie, gusci di connettori, custodie, parti della tastiera Finiture della valvola cosmetica di ABS, PC/ABS, PA.
Bottiglie, chiusure, contenitori a parete sottile, coperchi Stampi corridore ad alta cavità per PP, PE, PS in esecuzione a cicli ultraveloci.
Parti di apparecchi, utensili da cucina, contenitori, utensili da giardino, componenti di mobili
Connettori, sensori, componenti della batteria, supporti per ingranaggi Resine ingegnerizzate PA, PBT, PPS, PEEK con rinforzo in fibra di vetro.
Materiali
Lavoriamo con una gamma completa di termoplastiche. I nostri ingegneri corrispondono tipo di ugello, profilo di temperatura, e progettazione cancello al vostro materiale.
Hai bisogno di un materiale non elencato? Ask us Lavoramo con molti composti di tipo specializzato e ingegneristico.
Capacità
Specifiche di fabbrica reale in modo da poter pianificare il vostro progetto con fiducia.
| Specifica | Capacità |
|---|---|
| Tipo di sistema di esecuzione | Corridoio a caldo (a disposizione del cancello termico aperto e del cancello valvolare) |
| Opzioni di porta | Porta aperta (punta calda), porta valvola (pneumatica / idraulica), cancello bordo, sottoporta |
| Conteggio cavità | da 1 a 96 cavità (progettazione di collettori personalizzati) |
| Gamma di peso parziale | 0.1 g to 3,000 g |
| Tolleranza | ±0,02 mm (in dimensioni critiche, dipendenti dal materiale) |
| Dimensione massima della parte | Up to 800 mm × 600 mm |
| Materiale di base dello stampo | S50C, P20, 718H, NAK80, S136, H13 (richieste per progetto) |
| Durata dello stampo | 300K [50] 1.000K+ tiri (a seconda del grado di acciaio) |
| Finiture superficiali | SPI-A1 a SPI-D2, texture (VDI/MT), lucidatura, verniciatura, placcatura, serigrafia |
| Tempo di piombo della muffa (T1) | 15-25 giorni lavorativi |
| Tempo di produzione | 7-15 giorni lavorativi dopo l'approvazione del campione (quantità dipendente) |
| Stazza della macchina | Presse per stampaggio a iniezione 50T 0406650T |
| Opzioni di colore | Abbinamenti di colore personalizzati (Pantone / RAL); masterbatch o resina pre-colorata |
Come funziona
Iniziare con YiguProto è semplice. Ecco cosa succede passo dopo passo.
Carica i tuoi file CAD 3D (STEP, STP, IGES, X_T) o 2D. Raccontaci il tuo materiale, la quantità, la finitura e la timeline.
Rivediamo il vostro disegno per la fabbricazione e inviare un preventivo dettagliato entro 24 ore compreso il costo dello stampo, prezzo pezzo, tempo di consegna, e feedback DFM.
Una volta approvato il preventivo e pagare il deposito attrezzi, la nostra sala attrezzi inizia a costruire il vostro caldi corridore stampo. Ottieni T1 scatti di campione per l'approvazione in 15-25 giorni.
Dopo l'approvazione del campione, inizia la produzione. Ogni lotto passa attraverso QC in-process e controlli dimensionali finali, ispezione visiva, certificazione dei materiali.
Le parti sono imballate in modo sicuro (sacchetti PE, cartoni o vassoi personalizzati secondo la vostra richiesta) e spedite tramite DHL, FedEx, trasporto marittimo o il vostro spedizioniere.
Garanzia di qualità
Come fornitore di stampaggio a iniezione professionale a caldo, sappiamo che le parti cattive costano tempo, denaro e fiducia dei clienti. Ecco perché i controlli di qualità avvengono in ogni fase non solo alla fine.
Forniamo certificati materiali (COC/COA), rapporti di ispezione e dati di prova con ogni spedizione su richiesta.
FAQ