
Zéro déchets. Cycles plus rapides. Meilleures pièces. En tant que fabricant et fournisseur de moulage par injection de coureur chaud basé en Chine, YiguProto offre des solutions de production directe en usine pour les pièces en plastique à grand volume — avec DFM gratuit, tolérances serrées, et les citations en 24 heures.
Le problème que nous résolvons
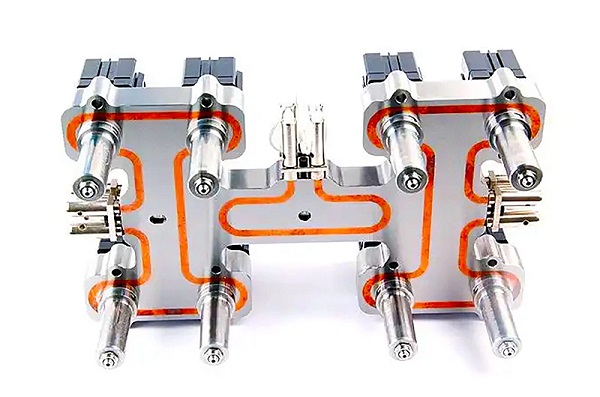
Vous avez besoin de pièces en plastique à volume élevé qui semblent propres, expédient à l'heure, et ne coûtent pas une fortune dans les déchets. Les moules de coureur froid gaspillent 15-30% de chaque tir sur les coureurs solides qui doivent être parés, replanter, ou jetés loin.
Avec YiguProto comme Chine chaud coureur injection moulage fabricant et fournisseur, vous obtenez un partenaire d'usine responsable de la première citation à la livraison finale — pas d'intermédiaires, pas de surprises.
Ce que c'est
Un guide en anglais simple — aucun diplôme d'ingénieur requis.
Pensez à un système de coureur chaud comme un tuyau chauffé à l'intérieur de votre moule. Au lieu de laisser le plastique refroidir et durcir dans les canaux de coureur (les routes qui transportent du plastique fondu à chaque partie de la cavité), nous gardons ces canaux chauds avec des chauffages électriques et des thermocouples de précision.
Le résultat? Le plastique dans les coureurs reste fondu d'un coup à l'autre. Lorsque le moule s'ouvre, seules les pièces réelles sont éjectées — entièrement solide, propre et prêt à l'emploi. Pas de "arbres" en plastique froid attaché. Pas de parage. Pas de matériau gaspillé.
Un moule de coureur chaud a deux parties principales chauffées:
Chaque zone de chauffage est contrôlée indépendamment (habituellement à ±1°C), de sorte que nous pouvons régler les températures pour votre résine spécifique et la géométrie de la pièce. Ce niveau de contrôle est pourquoi les systèmes de coureur chaud délivrent des pièces plus cohérentes prises après coup, cavité après cavité.
Comparer
Chaque projet n'a pas besoin d'un coureur chaud. Voici un rapide côte à côte pour vous aider à décider.
| Facteur | Coureur à froid | Coureur chaud |
|---|---|---|
| Déchets matériels | 15-30% de chaque tir devient la ferraille du coureur | Près de zéro — > 97 % d'utilisation des matériaux |
| Durée du cycle | Plus long (le coureur doit refroidir avant l'éjection) | 20-30% plus court (pas de coureur à refroidir) |
| Dégradation/parage | Obligatoire — travail manuel ou automatisé | Aucun — les pièces tombent prêtes à l'emploi |
| Cohérence des parties | Peut varier selon les cavités dans des configurations déséquilibrées | Très cohérent — débit de fusion équilibré, contrôle précis de la température |
| Qualité de la porte | Vestige visible; contrôle limité des portes | La vanne donne des marques quasi invisibles pour les pièces cosmétiques |
| Coût de l'outillage initial | Inférieur | Plus haut (composants chauffés, régulateurs) |
| Idéal pour | Faible volume (<50K/an), prototypage, changements de couleur fréquents | Volume élevé (100K+ pièces/an), production multicavité, pièces cosmétiques |
| ROI typique | S.O. (dépenses initiales inférieures) | La plupart des projets s'arrêtent même dans les 6 mois |
Pourquoi YiguProto
Nous ne sommes pas une entreprise commerciale. Nous sommes l'usine — avec la fabrication de moules à l'intérieur de l'entreprise, le moulage par injection, et l'inspection de qualité sous un seul toit à Dongguan, Guangdong.
Travailler directement avec l'entreprise qui construit votre moule et moule vos pièces. Pas de balisage de courtier, pas de mauvaise communication, résolution de problèmes plus rapide.
Échantillons T1 en 15-25 jours ouvrables. Rampe de production immédiatement après l'approbation. Expédition mondiale avec suivi à votre porte.
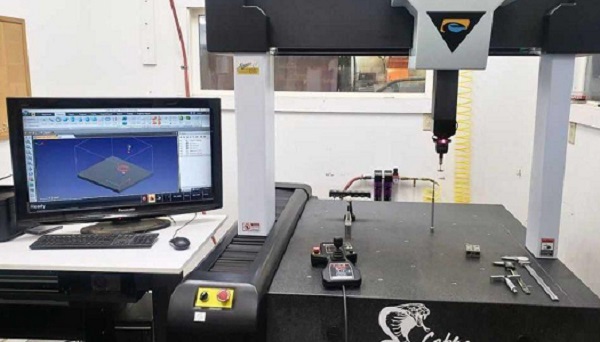
ISO 9001 gestion de la qualité, inspection du CMM, rapports FAI et certificats de matériel. Chaque lot est inspecté avant l'expédition.
Chaque devis comprend un examen de conception-pour-fabrication. Nous signalons les problèmes d'épaisseur du mur, les problèmes de localisation de la porte, et les possibilités d'économie avant de vous engager.
De la conception des moules et du prototypage à la production de masse, au finissage de surface et à l'assemblage — un fournisseur gère l'ensemble du projet. Moins d'administrateur, moins de retards.
Vos conceptions, fichiers et idées de produits sont strictement confidentiels. Nous signons les NDA et nous maintenons la gestion sécurisée des fichiers tout au long de chaque projet.
Options système
Nous concevons et construisons les deux styles principaux de coureur chaud. Le bon choix dépend des besoins d'apparence de votre pièce, du matériel et du budget.
Rentabilité • Volume élevé • Conception simple
Une porte ouverte (également appelée porte thermique ou à pointe chaude) n'a pas de parties mobiles. Le plastique coule à travers une pointe de buse chauffée. Lorsque l'injection s'arrête, une petite prise de plastique se gèle à la porte et est soufflée sur le coup suivant.
Idéal pour :
Finition premium • Contrôle précis • Pièces cosmétiques
Une vanne utilise une goupille mécanique (activée par une puissance pneumatique, hydraulique ou servo) qui ouvre et ferme la vanne à des moments précis. La goupille ferme physiquement le flux de plastique lorsque la cavité est pleine.
Idéal pour :
Vous ne savez pas de quelle porte votre projet a besoin ?
Demandez à un ingénieur — Consultation gratuiteAvantages
Les chiffres principaux qui comptent pour votre résultat.
Utilisation des matériaux
Presque pas de ferraille de coureur. Grandes économies sur les résines chères comme PC, PA, PEEK, PBT.
Cycles plus rapides
Pas de temps de refroidissement du coureur = plus de pièces par heure, coût par pièce plus bas.
Tolérance serrée
Un contrôle précis de la température et de la pression signifie des parties cohérentes et dimensionnellesment précises.
ROI typique
La plupart des projets à volume élevé récupèrent la prime d'outillage en six mois grâce à des économies de temps et de gaspillage.
Au-delà des chiffres, le moulage par coureur chaud élimine plusieurs maux de tête de votre ligne de production:
Applications
Nos solutions de moulage par injection de coureur chaud soutiennent les clients dans un large éventail de secteurs.
Garnitures intérieures, connecteurs, boîtiers, supports, éléments de tableau de bord, pièces d'éclairage — PA, PP, ABS, PC/ABS remplis de verre.
Composants de seringues, boîtiers de diagnostic, embouts de pipette, pièces d'appareil chirurgical — systèmes de vannes compatibles salle propre pour COC/COP, PP, PC.
Coffrets téléphoniques, boîtiers de chargeur, coques de connecteurs, boîtiers, pièces de clavier — finitions de vanne cosmétique en PC, ABS, PC/ABS, PA.
Bouchons, fermetures, récipients à parois minces, couvercles — moules à courbure chaude à haute cavité pour PP, PE, PS fonctionnant à des cycles ultrarapides.
Pièces d'équipement, ustensiles de cuisine, récipients de rangement, outils de jardin, composants de meubles — portail ouvert économique pour les pièces PP, PE, ABS à volume élevé.
Connecteurs, boîtiers de capteurs, composants de batterie, boîtiers d'engrenages — résines d'ingénierie PA, PBT, PPS, PEEK avec renforcement en fibre de verre.
Matériaux
Nous travaillons avec une gamme complète de thermoplastiques. Nos ingénieurs associent le type de buse, le profil de température et la conception de grille à votre matériau.
Besoin d'un matériel non énuméré? Ask us — nous travaillons avec de nombreux composés spécialisés et de qualité technique.
Capacités
Des spécifications d'usine réelles pour que vous puissiez planifier votre projet en toute confiance.
| Spécification | Capacité |
|---|---|
| Type de système de course | Courroie chaude (porte thermique ouverte et vanne disponible) |
| Options de porte | Porte ouverte (bout chaud), porte de vanne (pneumatique / hydraulique), porte de bord, sous-porte |
| Nombre de cas de décès | 1 à 96 cavités (conception de collecteurs personnalisés) |
| Fourchette de poids de la pièce | 0.1 g to 3,000 g |
| Tolérance | ±0,02 mm (sur les dimensions critiques, en fonction du matériau) |
| Taille maximale de la pièce | Up to 800 mm × 600 mm |
| Matériel de base pour moules | S50C, P20, 718H, NAK80, S136, H13 (par projet) |
| Durée de vie du moule | 300K–1 000K+ prises de vue (dépendantes de la qualité de l'acier) |
| Finitions de surface | SPI-A1 à SPI-D2, texture (VDI/MT), polissage, peinture, placage, sérigraphie |
| Délai d'exécution de la moisissure (T1) | 15-25 jours ouvrables |
| Délais de production | 7-15 jours ouvrables après l'approbation de l'échantillon (selon la quantité) |
| Volume des machines | Presses à injecter 50T–650T |
| Options de couleur | Correspondance de couleur personnalisée (Pantone / RAL); maître ou résine précolorée |
Comment ça marche
Commencer avec YiguProto est simple. Voici ce qui se passe étape par étape.
Téléchargez vos fichiers CAO 3D (STEP, STP, IGES, X_T) ou 2D. Dites-nous votre matériel, votre quantité, votre finition et votre chronologie.
Nous examinons votre conception pour la fabrication et envoyons un devis détaillé dans les 24 heures, y compris le coût de la moisissure, le prix de la pièce, le délai et le retour DFM.
Une fois que vous approuvez le devis et payez le dépôt d'outillage, notre salle d'outils commence à construire votre moule de coureur chaud. Vous obtenez des échantillons de T1 pour l'approbation dans 15-25 jours.
Après l'approbation de l'échantillon, la production commence. Chaque lot passe par le QC en cours de fabrication et l'inspection finale – contrôles dimensionnels, inspection visuelle, certification du matériau.
Les pièces sont emballées de façon sûre (sacs en PE, cartons ou plateaux personnalisés selon votre demande) et expédiées par DHL, FedEx, fret maritime ou votre transitaire.
Assurance qualité
En tant que fournisseur professionnel de moulage par injection de coureur chaud, nous savons que les mauvaises pièces vous coûtent du temps, de l'argent et de la confiance des clients.
Nous fournissons des certificats de matériel (COC/COA), des rapports d'inspection et des données d'essai avec chaque expédition sur demande.
FAQ