
Zero desperdício. Ciclos mais rápidos. Peças melhores. Como fabricante e fornecedor de moldagem por injeção de corredores quentes baseados na China, o YiguProto fornece soluções de produção diretas para peças de plástico de alto volume — com DFM livre, tolerâncias apertadas, e orçamentos de volta em 24 horas.
O problema que resolvemos
Você precisa de peças de plástico de alto volume que parecem limpas, nave a tempo, e não custam uma fortuna em sucata. Cold corredor moldes desperdiça 15-30% de cada tiro em corredores sólidos que devem ser cortados, reterrados, ou jogados fora. Tempos de ciclo arrastar. Marcas de portão arruinar superfícies cosméticas. E o fornecedor errado adiciona semanas de atraso.
Com a YiguProto como sua China quente corredor injeção moldagem fabricante e fornecedor, você recebe um parceiro de fábrica responsável da primeira orçamento para entrega final — sem intermediários, sem surpresas.
O que é isso
Um guia simples-inglês — não é necessário um diploma de engenharia.
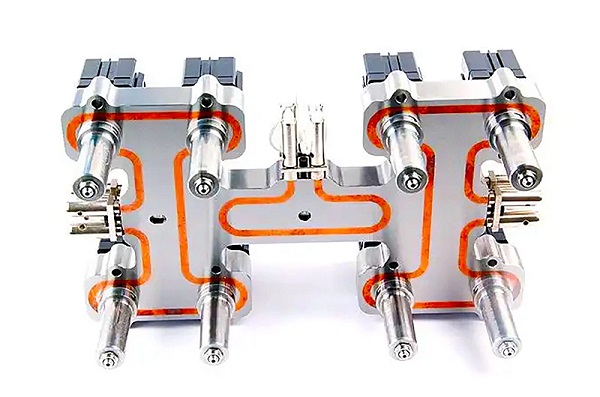
Pense em um sistema de corredores quentes como um tubo aquecido dentro do seu molde. Em vez de deixar o plástico esfriar e endurecer nos canais de corredores (as estradas que transportam plástico derretido para cada cavidade de parte), nós mantendo esses canais quentes com aquecedores elétricos e termopares de precisão.
O resultado? O plástico nos corredores permanece derretido de um tiro para o outro. Quando o molde se abre, apenas as peças reais são ejetadas — totalmente sólidas, limpas, e prontas para uso. Nenhum "árvores" de plástico frio acoplado. Nenhum recorte. Nenhum material desperdiçado.
Um molde de corredor quente tem duas peças principais aquecidas:
Cada zona de aquecimento é controlada independentemente (tipicamente dentro de ±1°C), para que possamos ajustar as temperaturas para a sua resina específica e geometria de peças. Esse nível de controle é por isso que os sistemas de corredores quentes fornecem peças mais consistentes tiro após tiro, cavidade após cavidade.
Comparar
Nem todos os projetos precisam de um corredor quente. Aqui está um rápido lado a lado para ajudá-lo a decidir.
| Fator | Corredor de frio | Corredor quente |
|---|---|---|
| Resíduos materiais | 15-30% de cada tiro torna-se sucata de corredor | Perto de zero — >97% de utilização do material |
| Tempo do ciclo | Mais longo (o corredor deve esfriar antes da ejeção) | 20-30% mais curto (sem corredor para arrefecer) |
| Degação / recorrência | Obrigatório — trabalho manual ou automatizado | Nenhuma — peças que caem prontas para ser utilizadas |
| Coerência das peças | Pode variar entre cavidades em layouts desequilibrados | Altamente consistente — fluxo de derretimento equilibrado, controle preciso de temperatura |
| Qualidade do portal | Vestígio visível; controle limitado do portão | Portão da válvula dá marcas quase invisíveis para peças cosméticas |
| Custo inicial de ferramentas | Mais baixo | Mais alto (componentes aquecidos, controladores) |
| Ideal para | Volume baixo (<50K/ano), prototipagem, alterações frequentes da cor | Grande volume (100K+ peças/ano), produção de cavidades múltiplas, peças cosméticas |
| Típico ROI | N/A (redução das despesas iniciais) | A maioria dos projetos rompem mesmo dentro de 6 meses |
Por que a YiguProto
Não somos uma empresa comercial, somos a fábrica — com molde interno, moldagem por injeção e inspeção de qualidade sob um telhado em Dongguan, Guangdong.
Trabalhe diretamente com a empresa que constrói o seu molde e molda as suas peças. Sem marca de corretor, sem falta de comunicação, resolução de problemas mais rápida.
Amostras T1 em 15-25 dias úteis. Produção rampa-up imediatamente após a aprovação. Envio global com rastreamento para a sua porta.
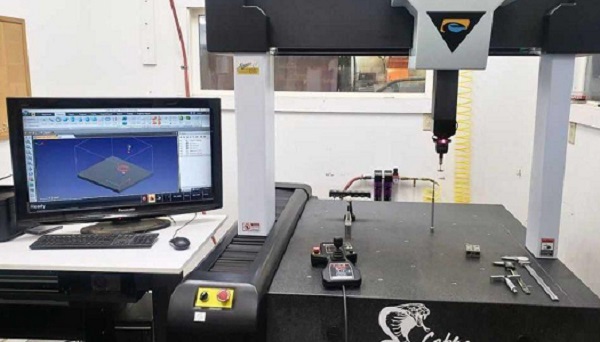
Gestão de qualidade ISO 9001, inspeção CMM, relatórios FAI e certificados de material. Cada lote é inspecionado antes do envio.
Cada citação inclui uma revisão de projeto para fabricação. Nós marcamos problemas de espessura da parede, problemas de localização do portão e oportunidades de economia antes de você se comprometer.
Do design e prototipagem do molde à produção em massa, acabamento de superfície e montagem — um fornecedor gerencia todo o projeto. Menos administrador, menos atrasos.
Os seus projetos, arquivos e ideias de produtos são mantidos estritamente confidenciais. Assinamos NDAs e mantemos o gerenciamento seguro de arquivos em todos os projetos.
Opções do Sistema
Nós projetamos e construimos ambos os principais estilos de corredores quentes. A escolha certa depende das necessidades de aparência da sua peça, material e orçamento.
Custo-efetivo • Alto volume • Design simples
Um portão aberto (também chamado de portão térmico ou de ponta quente) não tem peças móveis. Plástico flui através de uma ponta do bico aquecido. Quando a injeção para, um pequeno plugue de plástico congela no portão e é soprado no próximo tiro.
Ideal para:
Acabamento Premium • Controle preciso • Peças cosméticas
Um portão de válvula usa um pino mecânico (acionado por energia pneumática, hidráulica ou servo) que abre e fecha o portão em momentos precisos. O pino desliga fisicamente o fluxo plástico quando a cavidade está cheia.
Ideal para:
Não tens a certeza de que portão precisa o teu projeto?
Pergunte a um engenheiro — Consulta gratuitaBenefícios
Os números das manchetes que importam para a tua linha de fundo.
Utilização de Material
Grandes economias em resinas caras como PC, PA, PEEK, PBT.
Ciclos mais rápidos
Nenhum tempo de arrefecimento do corredor = mais peças por hora, menor custo por peça.
Tolerância apertada
O controle preciso de temperatura e pressão significa peças consistentes e dimensionalmente precisas.
Típico ROI
A maioria dos projetos de alto volume recuperam o prémio de ferramentas em seis meses através de desperdício e economia de tempo.
Além dos números, moldagem corredor quente remove várias dores de cabeça de sua linha de produção:
Aplicações
Nossas soluções de moldagem por injeção de corredores quentes apoiam clientes em uma ampla gama de setores.
Revestimentos interiores, conectores, carcasas, suportes, componentes do painel, peças de iluminação — PA, PP, ABS, PC/ABS cheios de vidro.
Componentes de seringa, caixas de diagnóstico, pontas de pipeta, peças de dispositivos cirúrgicos — sistemas de portão de válvula compatíveis com sala limpa para COC/COP, PP, PC.
Caixas telefônicas, caixas de carregamento, conectores, caixas, peças de teclado — acabamentos de válvulas cosméticas em PC, ABS, PC/ABS, PA.
Capas de garrafa, fechamentos, recipientes de parede fina, tampas — moldes quentes de alta cavidade para PP, PE, PS correndo em ciclos ultra-rápidos.
Peças de aparelhos, utensílios de cozinha, recipientes de armazenamento, ferramentas de jardim, componentes de móveis — portão aberto custo-efetivo para peças PP, PE, ABS de alto volume.
Conectores, carcaças de sensores, componentes de bateria, carcaças de engrenagens — resinas de engenharia PA, PBT, PPS, PEEK com reforço de fibra de vidro.
Materiais
Trabalhamos com uma gama completa de termoplásticos. Nossos engenheiros combinam tipo de bico, perfil de temperatura e design de portão com o seu material.
Precisa de um material não listado? Ask us — trabalhamos com muitos compostos especializados e de nível de engenharia.
Capacidades
Especificações de fábrica reais para que você possa planejar seu projeto com confiança.
| Especificação | Capacidade |
|---|---|
| Tipo de sistema de execução | Corredor quente (portão térmico aberto e portão de válvulas disponíveis) |
| Opções do portal | Portão aberto (dica quente), portão de válvula (pneumático / hidráulico), portão de borda, portão sub |
| Contagem de cavidades | 1 a 96 cavidades (concepção personalizada de coletores) |
| Gama de peso parcial | 0.1 g to 3,000 g |
| Tolerância | ±0,02 mm (sobre dimensões críticas, dependentes do material) |
| Tamanho máximo da peça | Up to 800 mm × 600 mm |
| Matéria-prima de molde | S50C, P20, 718H, NAK80, S136, H13 (por requisitos de projeto) |
| Vida útil do molde | 300K-1.000K+ tiros (dependientes da qualidade do aço) |
| Acabamentos de superfície | SPI-A1 a SPI-D2, textura (VDI/MT), polimento, pintura, revestimento, tela de seda |
| Tempo de antecedência do molde (T1) | 15-25 dias úteis |
| Tempo de produção | 7-15 dias úteis após aprovação da amostra (quantidade dependente) |
| Arqueação da máquina | Máquinas para moldar por injeção 50T–650T |
| Opções de cor | Cores personalizadas (Pantone / RAL); masterbatch ou resina pré-colorada |
Como funciona
Começar com YiguProto é simples. Aqui está o que acontece passo a passo.
Carregue seus arquivos CAD 3D (STEP, STP, IGES, X_T) ou desenhos 2D. Diga-nos o seu material, quantidade, acabamento e cronograma.
Nós revisamos seu projeto para a manufaturabilidade e enviar uma orçamento especificada dentro de 24 horas — incluindo custo do molde, preço da peça, tempo de entrega e feedback DFM.
Uma vez que você aprova o orçamento e pagar o depósito de ferramentas, nossa sala de ferramentas começa a construir seu molde de corredor quente. Você recebe fotos T1 para aprovação em 15-25 dias.
Após aprovação da amostra, começa a produção. Cada lote passa por QC em processo e inspeção final — verificações dimensionais, inspeção visual, certificação de material.
As peças são embaladas de forma segura (sacos PE, caixas ou bandejas personalizadas por seu pedido) e enviadas via DHL, FedEx, frete marítimo, ou seu expedidor.
Garantia de qualidade
Como um fornecedor profissional de moldagem por injeção de corredores quentes, sabemos que as peças más custam tempo, dinheiro e confiança do cliente. É por isso que verificações de qualidade acontecem em todas as etapas — não apenas no final.
Fornecemos certificados materiais (COC/COA), relatórios de inspeção e dados de teste com cada envio a pedido.
FAQ