
Kein Abfall. Schnellere Zyklen. Bessere Teile. Als chinesischer Hersteller und Lieferant für Heißkanalspritzguss liefert YiguProto werksdirekte Produktionslösungen für hochvolumige Kunststoffteile – mit freiem DFM, engen Toleranzen und Angeboten zurück in 24 Stunden.
Das Problem, das wir lösen
Sie benötigen hochvolumige Kunststoffteile, die sauber aussehen, pünktlich versenden und kein Vermögen in Schrott kosten. Kalte Lauferformen verschwenden 15-30% jedes Schusses auf solide Läufer, die getrimmt, geschliffen oder weggeworfen werden müssen. Zykluszeiten ziehen. Tor markiert ruinieren kosmetische Oberflächen. Und der falsche Lieferant fügt Wochen der Verzögerung hinzu.
Mit YiguProto als Ihrem China Heißkanal-Spritzguss Hersteller und Lieferant, Sie erhalten einen verantwortlichen Fabrikpartner von der ersten Angebot bis zur endgültigen Lieferung — keine Zwischenhändler, keine Überraschungen.
Was es ist
Eine einfache englische Anleitung — kein Ingenieursstudium erforderlich.
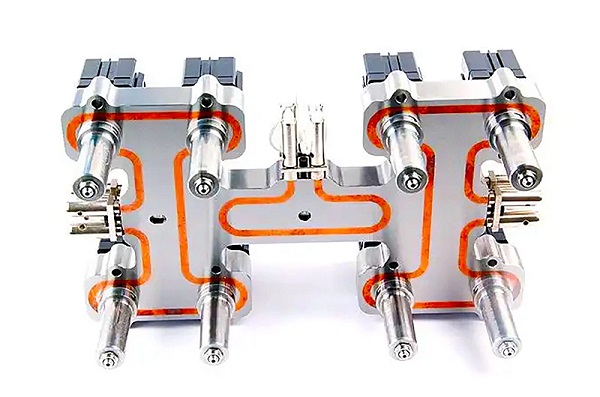
Denken Sie an ein Heißkanalsystem wie ein beheiztes Rohr in Ihrer Form. Anstatt Kunststoff in den Laufkanälen kühlen und härten zu lassen (die Straßen, die geschmolzenen Kunststoff zu jedem Teil Hohlraum tragen), halten wir diese Kanäle heiß mit elektrischen Heizern und Präzisionsthermoelementen.
Das Ergebnis? Der Kunststoff in den Läufern bleibt von einem Schuss zum nächsten geschmolzen. Wenn sich die Form öffnet, werden nur die eigentlichen Teile ausgeworfen — voll solide, sauber und gebrauchsfertig. Keine kalten Kunststoff-"Bäume" angebracht. Keine Beschneidung. Kein verschwendetes Material.
Eine Heißkanalform hat zwei Hauptheizungsteile:
Jede Heizzone wird unabhängig gesteuert (typischerweise innerhalb von ±1°C), so dass wir Temperaturen für Ihre spezifische Harz- und Teilegeometrie einstellen können. Deshalb liefern Heißkanalsysteme konsequentere Teile nach dem Schuss, Hohlraum nach dem Hohlraum.
Vergleichen
Nicht jedes Projekt braucht einen heißen Läufer. Hier ist eine schnelle Seite an Seite, um Ihnen zu helfen, sich zu entscheiden.
| Faktor | Kalter Läufer | Heißer Läufer |
|---|---|---|
| Materialabfälle | 15-30% jedes Schusses werden Läuferschrott | Nahe Null — > 97 % Materialausnutzung |
| Zykluszeit | Länger (Runner muss vor dem Auswerfen abkühlen) | 20-30% kürzer (kein Läufer zum Abkühlen) |
| Degieren/Beschneiden | Erforderlich — manuelle oder automatisierte Arbeit | Keine — gebrauchsfertige Teile |
| Kohärenz des Teils | Kann in unausgeglichenen Layouts über Hohlräume variieren | Hochkonsistent — ausgeglichener Schmelzfluss, präzise Temperierung |
| Qualität des Tores | Sichtbare Reste; begrenzte Gate-Steuerung | Ventiltor gibt nahezu unsichtbare Markierungen für kosmetische Teile |
| Vorangegangene Werkzeugkosten | Untere | Höher (beheizte Komponenten, Regler) |
| Am besten für | Niedriges Volumen (< 50K/Jahr), Prototyping, häufige Farbveränderungen | Hohes Volumen (100K+ Teile/Jahr), Multi-Cavity-Produktion, kosmetische Teile |
| Typischer ROI | N/A (niedrigere Anfangsausgaben) | Die meisten Projekte brechen auch innerhalb von 6 Monaten |
Warum YiguProto
Wir sind kein Handelsunternehmen. Wir sind die Fabrik - mit eigenen Formenbau, Spritzguss und Qualitätskontrolle unter einem Dach in Dongguan, Guangdong.
Arbeiten Sie direkt mit dem Unternehmen, das Ihre Form baut und formt Ihre Teile. Kein Broker Markup, keine Fehlkommunikation, schneller Problemlösung.
T1 Muster in 15-25 Werktagen. Produktionsauftrieb sofort nach Genehmigung. Globaler Versand mit Tracking zu Ihrer Tür.
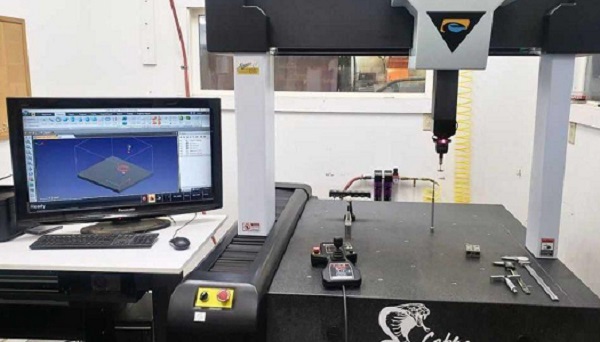
ISO 9001 Qualitätsmanagement, CMM-Inspektion, FAI-Berichte und Materialzertifikate. Jede Charge wird vor dem Versand überprüft.
Jedes Angebot enthält eine Design-for-Manufacturing-Review. Wir markieren Wanddickenprobleme, Gate-Location-Probleme und Kosten sparende Möglichkeiten, bevor Sie sich verpflichten.
Vom Formendesign und Prototyping bis zur Massenproduktion, Oberflächenveredelung und Montage – ein Lieferant verwaltet das gesamte Projekt. Weniger Admin, weniger Verzögerungen.
Ihre Designs, Dateien und Produktideen werden streng vertraulich behandelt. Wir unterzeichnen NDAs und pflegen eine sichere Dateibearbeitung in jedem Projekt.
Systemeinstellungen
Wir entwerfen und bauen beide Haupt-Hot-Runner-Stile. Die richtige Wahl hängt von Ihrem Teil Aussehen Bedürfnisse, Material und Budget.
Kostengünstig • Hohe Lautstärke • Einfaches Design
Ein offenes Tor (auch Thermo- oder Hot-Tip-Gate genannt) hat keine beweglichen Teile. Kunststoff fließt durch eine beheizte Düsenspitze. Wenn die Injektion aufhört, friert ein kleiner Stecker aus Kunststoff am Tor und wird beim nächsten Schuss ausgeblasen.
Am besten für:
Premium-Finish • Präzise Kontrolle • Kosmetikteile
Ein Ventiltor verwendet einen mechanischen Stift (aktiviert durch pneumatische, hydraulische oder Servokraft), der das Tor zu präzisen Zeiten öffnet und schließt. Der Stift schaltet den Kunststoffstrom physisch ab, wenn der Hohlraum voll ist.
Am besten für:
Nicht sicher, welches Gate Ihr Projekt benötigt?
Fragen Sie einen Ingenieur — Kostenlose BeratungVorteile
Die Schlagzeilen, die für Sie wichtig sind.
Materialverwendung
Fast kein Läuferschrott. Große Einsparungen bei teuren Harzen wie PC, PA, PEEK, PBT.
Schnellere Zyklen
Keine Runner-Kühlzeit = mehr Teile pro Stunde, niedrigere Kosten pro Stück.
Enge Toleranz
Präzise Temperatur- und Druckregelung bedeutet konsistente, dimensionsgenaue Teile.
Typischer ROI
Die meisten hochvolumigen Projekte bergen die Werkzeugprämie innerhalb von sechs Monaten durch Verschwendung und Zeitersparnis zurück.
Über die Zahlen hinaus entfernt Hot Runner Forming mehrere Kopfschmerzen aus Ihrer Produktionslinie:
Anwendungen
Unsere Heißkanal-Spritzgießlösungen unterstützen Kunden in einer Vielzahl von Branchen.
Innenausstattungen, Steckverbinder, Gehäuse, Halterungen, Armaturenbrettkomponenten, Beleuchtungsteile — glasgefülltes PA, PP, ABS, PC/ABS.
Spritzen-Komponenten, Diagnosegehäuse, Pipettenspitzen, chirurgische Geräteteile — Reinraum-kompatible Ventiltorsysteme für COC/COP, PP, PC.
Telefongehäuse, Ladegerätgehäuse, Steckergehäuse, Gehäuse, Tastaturteile – kosmetische Ventiltore in PC, ABS, PC/ABS, PA.
Flaschenverschlüsse, Verschlüsse, dünnwandige Behälter, Deckel — hochkavierte Heißkanalformen für PP, PE, PS, die bei ultraschnellen Zyklen laufen.
Geräteteile, Küchenutensilien, Lagerbehälter, Gartengeräte, Möbelteile — kostengünstiges offenes Tor für PP-, PE-, ABS-Teile mit hohem Volumen.
Steckverbinder, Sensorgehäuse, Batteriekomponenten, Getriebegehäuse — technische Harze PA, PBT, PPS, PEEK mit Glasfaserverstärkung.
Werkstoffe
Wir arbeiten mit einer ganzen Reihe von Thermoplasten. Unsere Ingenieure passen Düsentyp, Temperaturprofil und Tor-Design zu Ihrem Material.
Brauchen Sie ein nicht aufgeführtes Material? Ask us — wir arbeiten mit vielen Spezial- und Ingenieurverbindungen.
Fähigkeiten
Echte Fabrik-Spezifikationen, damit Sie Ihr Projekt mit Vertrauen planen können.
| Spezifikation | Fähigkeit |
|---|---|
| Typ des Runner-Systems | Heißkanal (offenes thermisches Tor & Ventiltor vorhanden) |
| Optionen für das Tor | Offenes Tor (heiße Spitze), Ventiltor (pneumatisch / hydraulisch), Randtor, Untertor |
| Kavitätszahl | 1 bis 96 Kavitäten (angepasste Rundrohrkonstruktion) |
| Teilgewichtsbereich | 0.1 g to 3,000 g |
| Toleranz | ±0,02 mm (bei kritischen Abmessungen, materialabhängig) |
| Maximale Stückgröße | Up to 800 mm × 600 mm |
| Formmaterial | S50C, P20, 718H, NAK80, S136, H13 (je nach Projektanforderung) |
| Formenstandzeit | 300K–1.000K+ Schüsse (Stahlqualität abhängig) |
| Oberflächenbehandlungen | SPI-A1 bis SPI-D2, Textur (VDI/MT), Polieren, Lackieren, Beschichten, Siebdruck |
| Vorlaufzeit der Form (T1) | 15-25 Arbeitstage |
| Produktionsvorlaufzeit | 7-15 Werktage nach Probenzulassung (quantitätsabhängig) |
| Maschinentonnage | 50T–650T Spritzgießpressen |
| Farboptionen | Benutzerdefinierte Farbabgleich (Pantone / RAL); Masterbatch oder vorfarbiges Harz |
So funktioniert es
Erste Schritte mit YiguProto ist einfach. Hier ist, was Schritt für Schritt passiert.
Laden Sie Ihre 3D-CAD-Dateien (STEP, STP, IGES, X_T) oder 2D-Zeichnungen hoch. Teilen Sie uns Ihre Materialien, Menge, Fertigstellung und Zeitleiste mit.
Wir überprüfen Ihr Design für die Manufakturierbarkeit und senden ein Angebot innerhalb von 24 Stunden – inklusive Formkosten, Stückpreis, Lieferzeit und DFM-Feedback.
Sobald Sie das Angebot zu genehmigen und zahlen Sie die Werkzeug-Einlage, unser Werkzeugraum beginnt den Bau Ihrer Heißkanalform. Sie erhalten T1 Probenschüsse für die Genehmigung in 15-25 Tagen.
Nach der Probenzulassung beginnt die Produktion. Jede Charge durchläuft QC-Prozess und Endkontrolle — Maßprüfungen, Sichtprüfungen, Materialzertifizierungen.
Die Teile werden sicher verpackt (PE-Taschen, Kartons oder kundenspezifische Tabletts je nach Anfrage) und per DHL, FedEx, Seefracht oder Ihrem Spediteur versendet.
Qualitätssicherung
Als professioneller Spritzgießer wissen wir, dass schlechte Teile Zeit, Geld und Kundenvertrauen kosten. Deshalb finden Qualitätskontrollen in jeder Phase statt – nicht nur am Ende.
Wir liefern Materialzertifikate (COC/COA), Prüfberichte und Testdaten bei jeder Sendung auf Anfrage.
FAQ