
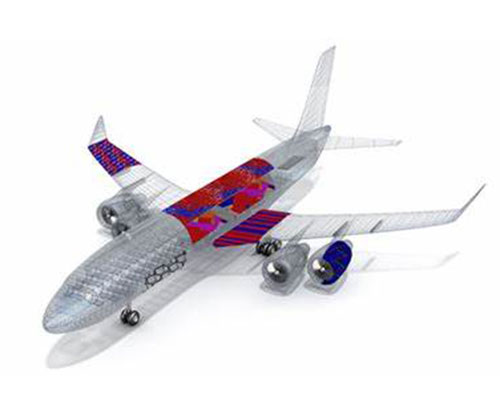
Industria aerospaziale
Il lavoro aerospaziale viene controllato due volte, una volta che la parte viene misurata, una volta che si leggono i documenti.
Lavorazione CNC a 5 assi, stampa 3D in metallo e plastica, stampa ad iniezione e lamiera. Alluminio, titanio, Inconel e 17-4PH. Da una staffa di prova a una costruzione pilota.
Particolari che produciamo
La maggior parte di loro sono piccole, leggere e imbarazzanti, tengono in mano qualcos'altro e nessuno li vede fino a fallire.
Lavorato da 7075 o 2024 piastra. Tasche di schiarimento, anche a parete, e nessun angolo interno affilato per avviare una crepa.
Inconel 718 e 17-4PH. Trattamento termico, stress alleviato, poi controllato per flatness dopo il passaggio finale.
Bores, scanalature di tenuta e facce di porto tagliate in un setup su 5 assi. Coassialità tenuta in modo che il pistone non si lega.
Coperchi a tenuta EMI, pastiglie di messa a terra hanno mantenuto conduttivi, e ritagli di connettore che si allineano con la scheda.
Montaggio motore, bracci e cornici gimbal. Stampato prima per verificare il peso, poi lavorato in alluminio o carbonio.
Sottile, rigido e ottimizzato in massa. Titanio e alluminio, ognuno con un rapporto full dimensionale.
Supporti di prova, maschere di perforazione e montaggi. Stampato in un giorno, o saldato da lamiera se deve essere forte.
Canali interni e facce alettate. Percorsi di flusso che mantengono la pressione e pulire correttamente dopo la lavorazione.
La maggior parte del lavoro aerospaziale è personalizzato. Inviare il file e vi diremo se si tratta di una misura.
Perché YiguProto
Il prezzo è terzo sulla lista. Prima arriva "puoi tenerlo," poi "puoi provarlo." Ecco come rispondiamo entrambi.
La prima parte è facile. Il centesimo è il lavoro. Noi teniamo il processo, non solo la tolleranza, quindi la parte 1 e la parte 100 misurano la stessa cosa.
Le parti aerospaziali vengono alleggerite fino a quando non suonano. Controlliamo calore, step-down e fissaggio in modo che un muro di 1 mm rimane piatto dopo l'anodizzazione.
Titanium e Inconel mangiano gli attrezzi e il tempo. Il prezzo è il tempo reale ciclo, la tagliatrice giusta e il refrigerante, quindi il numero che si approva è il numero che si paga.
FAI a AS9102, CMM dati, materiali certs con lotto di calore, CoC, RoHS e REACH. Il tuo team di QA riceve una cartella, non un'email.
Ogni lotto è registrato quando atterra e corrisponde alle parti tagliate da esso. Se una domanda torna in due anni, possiamo ancora rispondere.
Stampare il concetto, lavorare l'articolo di prova, modellare la parte interna, piegare lo scudo. Stessi file, stesso ingegnere, un filo di domande.
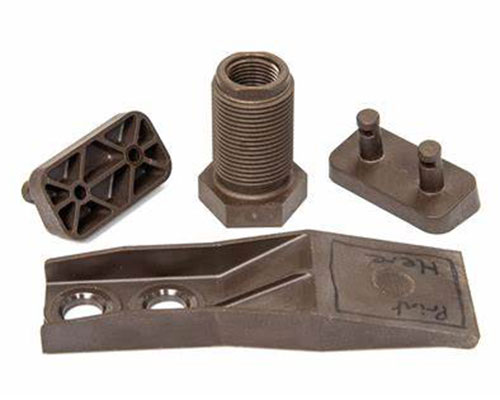
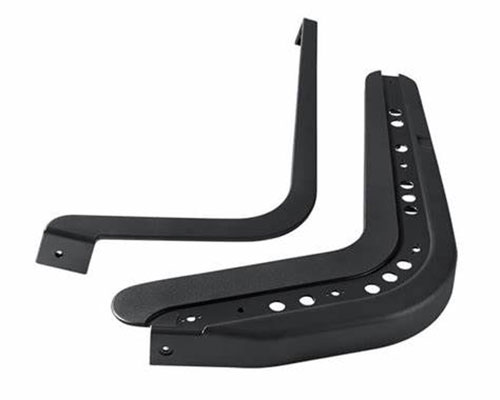
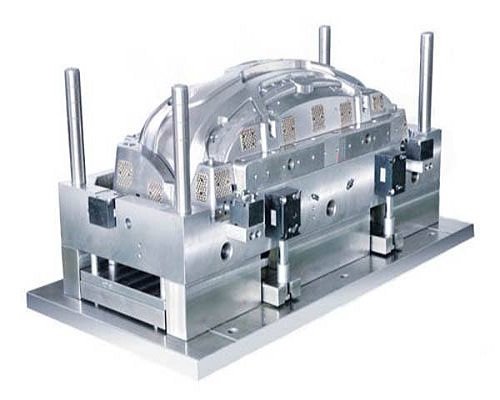
01Lavorazione CNC
La maggior parte delle parti metalliche aerospaziali sono lavorate. Non ci sono utensili da ammortizzare, nessuna corsa minima, e il disegno è l'unica cosa che deve essere giusta.
La parte dura non è la forma. Sta tenendo una tolleranza attraverso una parete sottile, in una lega dura, dopo il trattamento termico, sulla centesima parte. Questo è ciò che abbiamo programmato per prima del primo taglio.
Raccordi, staffe e alloggiamenti con facce curve e porte angolari. Una configurazione significa nessun re-datum e nessun stack di tolleranza.
Lavorazione a 5 assi →Alberi, boccole, raccordi e inserti filettati. Diametri mantenuti a ± 0,005 mm, e filettature sono calibrati, non indovinato.
Tornitura CNC →Angoli interni affilati, fessure sottili e tagli netti in materiale temprato o già trattato termicamente.
Filo EDM →Flatness e finitura superficiale dopo trattamento termico. Ra 0,4 μm su superfici di tenuta, fori portanti e flange di accoppiamento.
Macinatura CNC →| Lega | Perché l'aerospaziale lo usa | Quello che noi macchinamo da esso |
|---|---|---|
| Alluminio 7075-T6 | Massima resistenza delle leghe comuni, resiste alla piegatura | Ala, staffe, raccordi strutturali |
| Alluminio 6061-T6 | Macchine pulite, anodizza uniformemente, facile da acquistare | Alloggiamento, pannelli, struttura prototipo |
| Alluminio 2024-T351 | Resistente all'affaticamento, la classica lega della camera d'aria | Supporti, doppi, accessori per la pelle |
| Ti-6Al-4V di titanio | Metà del peso dell'acciaio, mantiene la resistenza a 400 °C | Staffe motore, elementi di fissaggio, corpi attuatori |
| Titanio Grado 2 | Duttile, resistente alla corrosione, facile da formare | Prodotti, morsetti, tubi chimici e tubi di combustibile |
| Inox 17-4PH | Alta resistenza dopo l'invecchiamento, buona resistenza alla corrosione | Alberi, perni, dettagli del carrello di atterraggio |
| Inconel 718 | Resistenza a 650 °C, resistenza all'ossidazione | Parti di gas di scarico, componenti di turbine, sezioni calde |
| PEI (Ultimo 9085), PEEK | Forte plastica, basso fumo, isolante elettrico | Staffe interne, isolatori, canalizzazioni |
Inviare STEP più un disegno 2D con GD&T. Rispondiamo con il prezzo, tempo di consegna e qualsiasi domanda di disegno.
02Stampa 3D
Aerospace ha preso sul serio la produzione additiva presto, perché il peso è denaro. La stampa fonde anche gli assemblaggi in una parte e consente di testare una forma prima che qualcuno tagli il metallo.
Stampiamo in resina, nylon e metallo. Utilizzalo per controlli e maschere in forma, o per staffe di uso finale reali quando il volume è basso e la geometria è brutta per la lavorazione.
Dettaglio fine e superfici lisce. Modelli di tunnel del vento, mock-up di canali e coperture chiare.
Stampa SLA →Parti PA12 dure senza segni di supporto. Conduzione, clip, mock-up della struttura e piccoli lotti.
Stampa SLS →AlSi10Mg, 316L e Ti64. Staffe a lattice, assemblaggi fusi e parti calde a pareti sottili.
Stampa in metallo →| Processo | Materiale | Precisione | Uso aerospaziale |
|---|---|---|---|
| SLA | Resina dura / chiara | ±0.1 mm | Modelli di tunnel eolico, modelli di condotta |
| DLP | Resina ad alto dettaglio | ±0.05 mm | Sensori piccoli, corpi di connettori sottili |
| SLS | PA12, PA11, TPU | ±0.3 mm or ±0.3% | Fermagli, coperchi, canalizzazioni, staffe |
| MJF | PA12, PA12 tallone di vetro | ±0.3 mm | Case per lotti, strutture mock-up |
| SLM | AlSi10Mg, 316L, Ti64 | ±0.1 mm | Staffe a lattice, dissipatori di calore, parti calde sottili |
| FDM | Ultimatem 9085, PC, ABS | ±0.5 mm | Messaggi, infissi, banchi di prova |
La maggior parte dei campioni stampati vengono spediti in 1 a 3 giorni lavorativi.
03Stampaggio a iniezione
Le parti modellate vivono all'interno dell'aeromobile, non all'esterno. Morsetti per cavi, corpi di connettori, pannelli interni, coperture e isolatori.
Il valore è la ripetibilità a volume, più i materiali che superano le prove di infiammabilità e fumo. Costruiamo lo strumento, eseguiamo i campioni, e consegniamo la finestra di processo con le parti.
Strumento in alluminio in 10-15 giorni per 500 a 5.000 parti. Mantiene un programma in movimento prima che lo strumento duro è firmato fuori.
Attrezzaggio rapido →Acciaio temprato, corridore a caldo, finestre di processo strette. ±0,02 mm su misura, e nessun flash su un volto di tenuta.
Stampaggio di precisione →Inserti in metallo legati al posto. Boss filettati che non estraggono, e corpi di connettore che rimangono sigillati.
Stampaggio con inserti →PEI, PPS, PEEK e FR. Essiccato correttamente, modellato a caldo, ricotto dove il disegno lo richiede.
Servizi di stampaggio →| Plastica | Perché l'aerospaziale lo usa | Particolare tipico |
|---|---|---|
| PEI (Ultem 9085) | Alta resistenza, basso fumo, intrinsecamente ritardante di fiamma | Staffe interne, canalizzazioni, pannelli |
| PPS | Resistente alle sostanze chimiche, dimensionalmente stabile quando caldo | Connettori, parti di pompe |
| PEEK | Mantiene le proprietà a 250 °C, bassa espulsione | Boccole, sigilli, distanziali |
| PC | Difficile, trasparente, buon isolamento elettrico | Coperture luminose, alloggiamenti per lenti |
| PA66 + 30% GF | Comportamento rigido, economico, di buona fatica | Clip, staffe, alloggiamenti |
| POM | Basso attrito, stabile in umidità | Slider, rulli, piccoli ingranaggi |
| PTFE | Inerti chimicamente, disponibili il più basso attrito | Guarnizioni, isolatori, fodere |
| LSR / fluorosilico | Flessibile, resiste al carburante, all'olio e alla bassa temperatura | Guarnizioni, sigilli, stivali |
Tooling e prezzo delle parti sono citati separatamente, in modo da poter vedere ciò che la muffa effettivamente costa.
04Lamiera
Le strutture dell'aereo sono state piegate dal foglio per un secolo. Tagliare, formare, unire, finire. Sottile, rigido ed economico per cambiare.
Tagliamo con il laser a fibra, formeremo sui freni a pressione, e ci uniamo con saldatura laser o spot, rivetti e hardware PEM. Poi finiamo per abbinare l'assemblaggio in cui si bullona.
Qualsiasi contorno, qualsiasi modello di buco, nessun utensile. I bordi senza bruciatura e le linguette di tenuta in modo sottile foglio rimane piatto.
Taglio laser →Angoli di curva ripetibili, con rilievo di curva progettato in modo che la parte si chiude senza un gap all'angolo.
CNC piegatura →Sopra alcune migliaia di parti, un utensile di stampaggio batte il taglio laser sul prezzo del pezzo e il tempo di ciclo.
Stampaggio di metalli →Saldatura laser e spot, rivetti, inserti PEM. Poi dipingere, verniciare o passare a specifiche.
Saldatura & montaggio →| Materiale | Gamma di spessore | Uso tipico |
|---|---|---|
| Alluminio 2024-T3 | 0,4-2,0 mm | Pelli, cornici, doppiette |
| Alluminio 5052 | 0,5-3,0 mm | Rastrelli, vassoi, coperchi |
| Alluminio 6061 | 0,8-4,0 mm | Staffe, piastre di montaggio |
| Inossidabile 301 / 304 | 0,3-2,0 mm | Schermi di calore, morsetti, molle |
| Inox 17-4PH | 0,5-2,0 mm | Staffe ad alta resistenza |
| Foglio di titanio di grado 2 | 0,4-1,5 mm | Scudi a zona calda, canalizzazione |
| Scheda Inconel 625 | 0,3-1,5 mm | Schermi di scarico, barriere termiche |
| Acciaio zincato (SECC) | 0,5-2,0 mm | Attrezzature a terra, recinzioni |
Inviare un file DXF o STEP. I modelli piatti e le note di piegare tornare con la citazione.
Scegli il processo giusto
I programmi Aerospaziali di solito utilizzano più di uno. Scegli per stadio e volume, non per abitudine. Questa tabella è la versione breve.
| La tua situazione | La migliore prima scelta | Why | Tempo di consegna |
|---|---|---|---|
| Stadio concettuale, bisogno di una forma da tenere | Stampa 3D (SLA o MJF) | Cambiare il file, stampare di nuovo. | 1–3 giorni |
| Articolo di prova in lega reale | Lavorazione CNC | Stesso materiale della produzione. Resistenza ±0,01 mm. | 3–7 giorni |
| Staffa leggera con reticolo | Stampa 3D in metallo (SLM) | Geometria che la lavorazione non può raggiungere. | 5–10 giorni |
| Costruzione pilota, da 50 a 500 parti | CNC o bridge tooling | Ancora nessun impegno duro con gli strumenti. | 7-15 giorni |
| Parti interne a 1.000 e più | Stampaggio a iniezione | Il costo dell'attrezzo si diffonde sempre. | 20-35 giorni incl. strumento |
| Rastrelli, vassoi, scudi o cornici | Lamiera | Piu' economico della lavorazione, piu' veloce dello stampaggio. | 5–10 giorni |
| Alloggiamento sigillato che deve rimanere leggero | Lavorazione a 5 assi + cromato | Una trappola, facce conduttrici, guarnizioni strette. | 5–9 giorni |
Invia il disegno e il volume. Vi diremo quale dei quattro è più economico per quella parte, e perché.
Specifiche
I numeri ingegneri e compratori chiedono per primo. Se il vostro disegno ha bisogno di qualcosa al di fuori di queste gamme, chiedere. Alcuni di essi possiamo ancora fare, e lo diremo piuttosto che indovinare.
| Processo | Tolleranza | Min. parete | Finitura superficiale | Tempo di consegna |
|---|---|---|---|---|
| Lavorazione CNC a 5 assi | ±0,05 mm di critica / ±0,05 mm standard | 1.0 mm | Ra 0,4-1,6 μm | 3–7 giorni |
| Tornitura CNC | ± 0,005 mm sul diametro | 1.0 mm | Ra 0,8-1,6 μm | 3–7 giorni |
| Stampa 3D (SLA / DLP) | ±0.1 mm | 0.6 mm | Ra 1,6 μm dopo lo smalto | 1–3 giorni |
| Stampa 3D (SLS / MJF) | ±0.3 mm or ±0.3% | 0.8 mm | Magro, leggermente granuloso | 2–5 giorni |
| Stampa 3D in metallo (SLM) | ±0.1 mm | 0.4 mm | Come costruito, poi lavorato | 5–10 giorni |
| Stampaggio a iniezione | ±0,02 mm critico / ±0,1 mm standard | 0.8 mm | SPI B1–A2 | 20-35 giorni |
| Lamiera | ±0.1 mm | 0.4 mm | Verniciato, verniciato a polvere, passivato | 5–10 giorni |
I tempi di consegna partono dal DFM approvato e, per lo stampaggio, dal design approvato dell'utensile. Le tolleranze sono citate per caratteristica, non per parte, quindi diteci quali dimensioni portano la funzione.
Qualità e documentazione
La parte è la metà della consegna. L'altra metà è la prova che è giusto, in un formato che il vostro team di qualità può file.
Prima ispezione articolo su ogni nuova parte e ogni cambiamento di processo. Disegno a palloncino, valori misurati, passare o fallire per funzione.
Caratteristiche critiche misurate su una macchina di misura delle coordinate, non su una pinza. Rapporti nel tuo formato, con lo schema di dati specificato.
Certe di mulino con numero di lotto termico e chimica, abbinate alle parti tagliate da quel lotto.
Un CoC firmato con ogni spedizione, elencando la revisione del disegno e le specifiche a cui abbiamo lavorato.
Dichiarazioni per ogni materiale che spediamo, quindi un audit della catena di approvvigionamento non si trasforma in una sorpresa.
Piano di controllo, PFMEA e dati di capacità quando il programma ha bisogno di approvazione della produzione-parte.
Il nostro campo di applicazione
Gli acquirenti Aerospaziali vengono bruciati dai fornitori che dicono di sì a tutto. Quindi, ecco la linea onesta, prima di spendere tempo su un pacchetto di disegno.
Se il vostro programma ha bisogno di uno qualsiasi dei quattro a destra, preferiremmo perdere la RFQ piuttosto che perdere la vostra audit. Chiedetecelo in anticipo e vi diremo direttamente.
Come si svolge un progetto
L'hardware aerospaziale si muove in fasi. Ognuno risponde ad una singola domanda. Siamo pronti a muoversi con voi, e a consegnare i file puliti ad ogni gate.
Possibilità di tolleranza, materiale e temperamento, callout di finitura. Ritorno in 24 ore con domande, non silenzio.
Funziona il progetto? Campioni stampati e lavorati, da 5 a 20 pezzi. Veloce, ruvido, economico da cambiare.
Funziona in vera lega con la vera finitura? Articoli di prova lavorati, da 20 a 100 pezzi, FAI inclusi.
Può ripetere il processo? Tooling, piano di controllo, controllo di capacità, poi spedizioni programmate con tracciabilità del lotto.
STEP, IGES, X_T, DXF, o un PDF con GD&T. Raccontaci la lega, la finitura, la quantità e la data di cui hai bisogno. Ottieni prezzo, tempo di consegna e domande di disegno, di solito lo stesso giorno lavorativo.
FAQ