
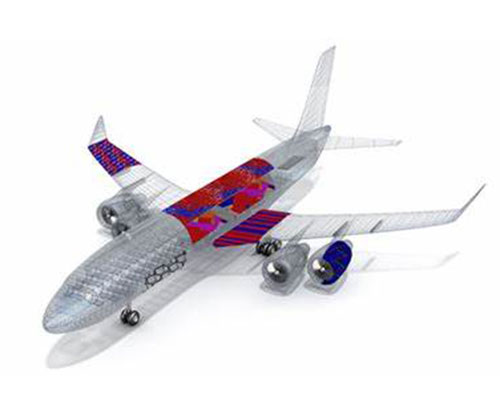
Indústria Aeroespacial
O trabalho aeroespacial é verificado duas vezes, uma vez que a peça é medida, uma vez que a papelada é lida, nós planejamos ambos.
Máquinas CNC de 5 eixos, impressão 3D de metal e plástico, moldagem por injeção e chapa de metal. Alumínio, titânio, Inconel e 17-4PH. De um suporte de teste para uma construção piloto.
Peças que fabricamos
A maioria deles é pequena, leve e constrangedora, mantém outra coisa no lugar, e ninguém os vê até falhar. É exatamente por isso que a tolerância e a papelada importam.
Mecanizado a partir de 7075 ou 2024 placa. Bolsos de iluminação, até mesmo parede, e nenhum canto interno afiado para iniciar uma fenda.
Inconel 718 e 17-4PH. Tratada aquecida, aliviada o estresse, depois verificada a planezidade após o passe final.
Bores, sulcos de vedação e faces de porta cortadas em uma configuração em 5 eixos. Coaxialidade mantida para que o pistão não se liga.
Tampas estanques ao EMI, almofadas de aterragem mantiveram condutivas e cortes de conector que se alinham com a placa.
Montagem de motor, braços e armações de gimbal. Imprimido primeiro para verificar o peso, depois usinado em alumínio ou carbono.
Titânio e alumínio, cada um enviado com um relatório dimensional completo.
Pontos de ensaio, jigs de perfuração e dispositivos de montagem. Impresos em um dia, ou soldados da folha se tem que ser forte.
Canais internos e caras finned. Caminhos de fluxo que seguram a pressão e limpar corretamente após a usinagem.
Não na lista? A maioria do trabalho aeroespacial é personalizado. Envie o arquivo e vamos dizer-lhe se é um ajuste.
Por que a YiguProto
O preço é terceiro na lista. Primeiro vem "pode segurá-lo", em seguida, "pode provar". Aqui está como nós respondemos ambos.
A primeira parte é fácil. A centésima é o trabalho. Nós mantemos o processo, não apenas a tolerância, então parte 1 e parte 100 medem o mesmo.
As peças aeroespaciais ficam iluminadas até tocarem. Controlamos o calor, descida e fixação para que uma parede de 1 mm permaneça plana após anodização.
Titânio e Inconel comem ferramentas e tempo. Nós preço o tempo de ciclo real, o cortador direito e o refrigerante, então o número que você aprova é o número que você paga.
FAI para AS9102, dados CMM, certificados de material com lote de calor, CoC, RoHS e REACH. Sua equipe de QA recebe uma pasta, não um email.
Cada lote é registrado quando aterrissado e corresponde às peças cortadas dele. Se uma pergunta voltar em dois anos, ainda podemos responder.
Imprimir o conceito, máquina o artigo de teste, moldar a parte interior, dobrar o escudo. Os mesmos arquivos, mesmo engenheiro, um fio de perguntas.
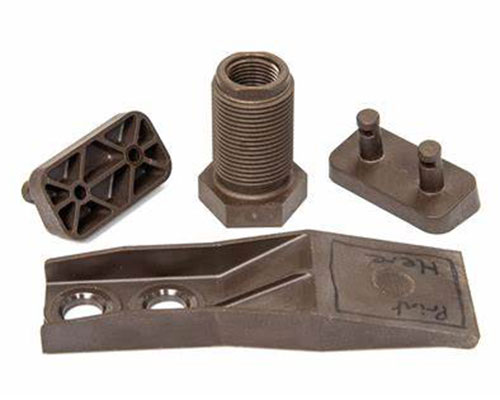
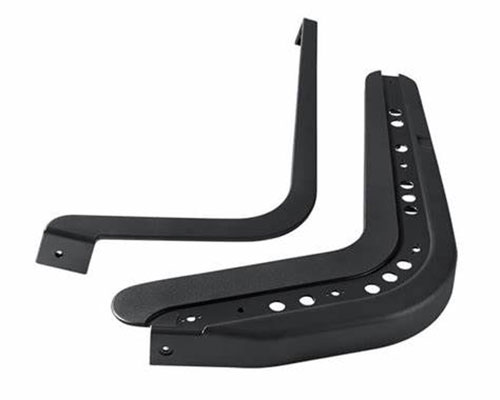
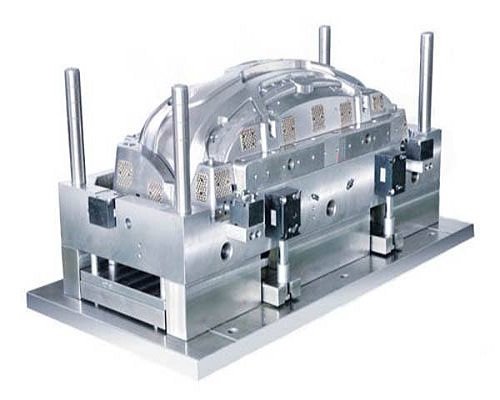
01Usinagem CNC
A maioria das peças metálicas aeroespaciais são mecanizadas. Não há ferramentas para amortizar, não há corrida mínima, e o desenho é a única coisa que tem que estar certo.
A parte dura não é a forma. Está mantendo uma tolerância através de uma parede fina, em uma liga dura, após o tratamento térmico, na centésima parte. É para isso que planejamos antes do primeiro corte.
Acessórios, suportes e carcasas com faces curvas e portas em ângulo. Uma configuração significa sem re-dato e sem pilha de tolerância.
Usinagem de 5 eixos →Eixos, arbustos, acessórios e insertos roscados. Diâmetros mantidos a ±0,005 mm, e fios são medidos, não adivinhados.
Torneamento CNC →Cantos internos afiados, fendas finas e cortes limpos em estoque endurecido ou já tratado a calor.
Fio EDM →Planura e acabamento de superfície após tratamento térmico. Ra 0,4 μm em faces de vedação, furos de rolamento e flanges de acasalamento.
Moagem CNC →| Ligação | Por que a aeroespacial a usa | O que nós maquinamos dele |
|---|---|---|
| Alumínio 7075-T6 | Mais alta resistência das ligas comuns, resiste a flexão | Costeiras de asa, suportes, acessórios estruturais |
| Alumínio 6061-T6 | Máquinas limpas, anodiza uniformemente, fácil de comprar | Alojamentos, painéis, estrutura protótipo |
| Alumínio 2024-T351 | Resistente à fadiga, a clássica liga de armação aérea | Suportes de moldura, dupladores, acessórios de pele |
| Titânio Ti-6Al-4V | Metade do peso do aço, mantém a resistência a 400 °C | Correntes de motor, fixações, corpos de accionadores |
| Titânio Grau 2 | Ductil, resistente à corrosão, fácil de formar | Condutas, pinças, linhas químicas e de combustível |
| Inoxidante 17-4PH | Alta resistência após o envelhecimento, boa resistência à corrosão | Eixos, pinos, detalhes dos trens de aterragem |
| Inconel 718 | Mantém a resistência a 650 °C, resiste à oxidação | Peças de escape, equipamento de turbinas, secções quentes |
| PEI (Ultem 9085), PEEK | Plástico forte, baixa fumaça, isolante elétricamente | Correias interiores, isoladores, ductos |
Envie o PASSO mais um desenho 2D com GD&T. Respondemos com preço, tempo de entrega e quaisquer perguntas de desenho.
02Impressão 3D
Aeroespacial levou a fabricação aditiva seriamente cedo, porque o peso é dinheiro. Imprimir também funde as montagens em uma parte e permite que você teste uma forma antes que alguém corte o metal.
Nós imprimimos em resina, nylon e metal. Use-o para cheques de ajuste e jigs, ou para verdadeiros suportes de uso final quando o volume é baixo e a geometria é feia para usinagem.
Detalhe fino e superfícies lisas. Modelos de túneis de vento, maquetas de dutos e coberturas claras de luz.
Impressão SLA →Peças duras PA12 sem marcas de suporte. Ducting, clipes, maquetas de aviões e pequenos lotes.
Impressão SLS →AlSi10Mg, 316L e Ti64. Braçadeiras, conjuntos fundidos e peças quentes de paredes finas.
Impressão de metal →Barato, rígido e rápido. Jigs de perfuração, stands de testes e equipamentos de loja que ninguém fotografa.
Impressão FDM →| Processo | Material | Precisão | Utilização aeroespacial |
|---|---|---|---|
| SLA | Resina dura / transparente | ±0.1 mm | Modelos de túneis de vento, modelos de ductos |
| DLP | Resina de alto detalhe | ±0.05 mm | Pequenos sensores, corpos de conectores finos |
| SLS | PA12, PA11, TPU | ±0.3 mm or ±0.3% | Clips, tampas, tubos, suportes |
| MJF | PA12, perla de vidro PA12 | ±0.3 mm | Carcaças de lotes, estruturas de maquetas |
| SLM | AlSi10Mg, 316L, Ti64 | ±0.1 mm | Braçadeiras, dissipadores de calor, peças finas quentes |
| FDM | Ultem 9085, PC, ABS | ±0.5 mm | Jigs, aparelhos e suportes de ensaio |
A maioria das amostras impressas envia em 1 a 3 dias úteis.
03Moldagem por injeção
Peças moldadas vivem dentro da aeronave, não fora dela. Grampos de cabo, corpos de conectores, painéis interiores, tampas e isoladores.
O valor é a repetibilidade em volume, além de materiais que passam pela inflamabilidade e testes de fumaça. Construímos a ferramenta, executamos as amostras e entregamos a janela de processo com as peças.
Ferramenta de alumínio em 10 a 15 dias para 500 a 5.000 peças. Mantém um programa em movimento antes da ferramenta dura ser desligada.
Ferramental rápido →Aço endurecido, corredor quente, janelas de processo apertado. ±0,02 mm em ajustes, e sem flash em uma face de vedação.
Moldagem de precisão →Insertos de metal ligados no lugar. Patões roscados que não vão puxar para fora, e corpos de conectores que permanecem selados.
Moldagem com insertos →PEI, PPS, PEEK e FR graus. Secado corretamente, quente-runner moldado, recozido onde o desenho exige por ele.
Serviços de moldagem →| Plástico | Por que a aeroespacial a usa | Peça típica |
|---|---|---|
| PEI (Ultem 9085) | Alta resistência, baixa fumaça, inerentemente retardante de chama | Braçadeiras interiores, ductos, painéis |
| PPS | Resistente a produtos químicos, dimensionalmente estável quando quente | Corpos de conectores, peças da bomba |
| PEEK | Mantém propriedades a 250 °C, com baixo excesso de gases | Bochas, focas, espaçadores |
| PC | Duro, transparente, bom isolamento eléctrico | Revestimentos de luz, caixas de lentes |
| PA66 + 30% GF | Comportamento rígido, econômico, bom fadiga | Clipes, suportes, caixas |
| POM | Baixo atrito, estável em umidade | Deslizadores, roletes, engrenagens pequenas |
| PTFE | Químicamente inerte, menor fricção disponível | Selos, isoladores, revestimentos |
| LSR/fluorosilicona | Flexível, resiste combustível, óleo e baixa temperatura | Juntas, selos, botas |
Ferramentas e preço parte são citados separadamente, para que você possa ver o que o molde realmente custa.
04Chapa metálica
Estruturas de aviões foram dobrados da folha por um século. Corte, forma, juntar, terminar. Fino, rígido, e barato para mudar.
Nós cortamos com laser de fibra, formamos em freios de pressão, e juntar com solda a laser ou spot, rebites e hardware PEM. Em seguida, terminar para combinar com o conjunto que parafusos em.
Qualquer contorno, qualquer padrão de buraco, sem ferramentas. Bordas livres de ervas e abas de segurança para que folha fina permanece plana.
Corte a laser →Ângulos de dobra repetíveis, com relevo de dobra planejado para que a parte se feche sem uma abertura no canto.
Dobra CNC →Acima de alguns milhares de peças, uma ferramenta de estampagem bate o corte a laser no preço da peça e tempo do ciclo.
Estampagem de metal →Solda a laser e mancha, rebites, insertos de PEM. Em seguida, pintar, pó ou passivar para especificar.
Soldagem e montagem →| Material | Gama de espessura | Utilização típica |
|---|---|---|
| Alumínio 2024-T3 | 0,4-2,0 mm | Peles, quadros, dupladores |
| Alumínio 5052 | 0, 5-3,0 mm | Tapetes, bandejas e capas |
| Alumínio 6061 | 0,8-4,0 mm | Ficheiros, placas de montagem |
| Inoxidante 301 / 304 | 0,3-2,0 mm | Protetores térmicos, pinças, molas |
| Inoxidante 17-4PH | 0, 5-2,0 mm | Parênteses de alta resistência |
| Titânio Grau 2 folha | 0.4-1.5 mm | Escudos de zonas quentes, ductos |
| Inconel 625 folha | 0,3-1,5 mm | Protetores de escape, barreiras térmicas |
| Aço galvanizado (SECC) | 0, 5-2,0 mm | Equipamentos de solo, recintos |
Envie um arquivo DXF ou STEP. Padrões planos e notas dobradas voltam com a citação.
Escolha o processo certo
Programas aeroespaciais geralmente usam mais de um. Escolha por estágio e volume, não por hábito. Esta tabela é a versão curta.
| A sua situação | Melhor primeira escolha | Why | Prazo de entrega |
|---|---|---|---|
| Estágio de conceito, precisa de uma forma para segurar | Impressão 3D (SLA ou MJF) | Não há ferramentas. Mude o arquivo, imprima novamente. | 1–3 dias |
| Artigo de ensaio na liga real | Usinagem CNC | O mesmo material que a produção. Mantém ± 0,01 mm. | 3–7 dias |
| Suporte leve com rede | Impressão em metal em 3D (SLM) | Geometria que a usinagem não pode alcançar. | 5–10 dias |
| Construção de piloto, 50 a 500 peças | Ferramentas CNC ou pontes | Nenhum compromisso de ferramenta difícil ainda. | 7-15 dias |
| Peças interiores a 1.000 e mais | Moldagem por injeção | O custo das ferramentas se espalhou, sempre a mesma parte. | 20-35 dias incl. ferramenta |
| Barras, bandejas, escudos ou armações | Chapa metálica | Mais barato do que usinagem, mais rápido do que moldagem. | 5–10 dias |
| Carcaça selada que deve manter a luz | 5-eixo de usinagem + cromato | Uma armadilha, caras condutivas, terras de juntas apertadas. | 5–9 dias |
Envie o desenho e o volume. Vamos dizer-lhe qual dos quatro é mais barato para essa parte, e porquê.
Especificações
Os engenheiros de números e compradores pedem primeiro. Se o seu desenho precisa de algo fora dessas gamas, pergunte. Algumas delas ainda podemos fazer, e vamos dizer isso em vez de adivinhar.
| Processo | Tolerância | Mínima parede | Acabamento superficial | Prazo de entrega |
|---|---|---|---|---|
| Mecanização CNC de 5 eixos | ±0,05 mm crítico / ±0,05 mm padrão | 1.0 mm | Ra 0,4-1,6 μm | 3–7 dias |
| Torneamento CNC | ± 0.05 mm no diâmetro | 1.0 mm | Ra 0,8-1,6 μm | 3–7 dias |
| Impressão 3D (SLA / DLP) | ±0.1 mm | 0.6 mm | Ra 1,6 μm após o polimento | 1–3 dias |
| Impressão 3D (SLS / MJF) | ±0.3 mm or ±0.3% | 0.8 mm | Mate, ligeiramente cereal | 2–5 dias |
| Impressão em metal em 3D (SLM) | ±0.1 mm | 0.4 mm | Como construído, então mecanizado | 5–10 dias |
| Moldagem por injeção | ±0,02 mm crítico / ±0,1 mm padrão | 0.8 mm | SPI B1–A2 | 20-35 dias |
| Chapa metálica | ±0.1 mm | 0.4 mm | Pintados, revestidos em pó, passivados | 5–10 dias |
Os prazos de entrega começam a partir de DFM aprovado e, para moldagem, a partir do projeto de ferramenta aprovado. Tolerâncias são citadas por recurso, não por parte, então diga-nos quais dimensões carregam a função.
Qualidade & documentação
A parte é metade da entrega. A outra metade é a prova de que está certo, em um formato que sua equipe de qualidade pode arquivar.
Inspeção do primeiro artigo em cada nova peça e cada mudança de processo. Desenho balão, valores medidos, passar ou falhar por recurso.
Características críticas medidas em uma máquina de medição de coordenadas, não em um calibre. Relatórios no seu formato, com o esquema de dados que você especificou.
Certificações com número de lote de calor e química, combinadas com as peças cortadas daquele lote.
Um CoC assinado com cada carregamento, listando a revisão do desenho e as especificações para as quais trabalhamos.
Declarações para cada material que enviamos, por isso uma auditoria da cadeia de fornecimento não se transforma numa surpresa.
Plano de controle, PFMEA e dados de capacidade quando o seu programa necessita de aprovação de peça de produção.
O nosso âmbito
Os compradores aeroespaciais são queimados por fornecedores que dizem sim a tudo. Então aqui está a linha honesta, antes de você gastar tempo em um pacote de desenho.
Se o seu programa precisar de algum dos quatro à direita, preferimos perder o RFQ do que perder a sua auditoria. Pergunte-nos cedo e vamos dizer-lhe diretamente.
Como um projeto funciona
O hardware aeroespacial se move em etapas. Cada um responde a uma única pergunta. Estamos configurados para mover-se com você, e para entregar arquivos limpo em cada portão.
Tolerância viabilidade, material e temperamento, terminar callout. Voltar em 24 horas com perguntas, não silêncio.
O projeto funciona? Amostras impressas e mecanizadas, 5 a 20 peças. Rápido, áspero, barato para mudar.
Funciona na liga real com o acabamento real? Artigos de teste mecanizados, 20 a 100 peças, FAI incluído.
Pode o processo repetir-se? Ferramentas, plano de controle, verificação de capacidade, então envios agendados com rastreabilidade de lote.
PASSO, IGES, X_T, DXF, ou um PDF com GD&T. Diga-nos a liga, o acabamento, a quantidade e a data que você precisa dele. Você recebe o preço, o tempo de entrega e perguntas de desenho, geralmente no mesmo dia útil.
FAQ