
Luft- und Raumfahrt
Luft- und Raumfahrtarbeiten werden zweimal überprüft. Einmal, wenn der Teil gemessen wird. Einmal, wenn der Papierkram gelesen wird. Wir planen für beides.
5-Achs CNC-Bearbeitung, Metall- und Kunststoff 3D-Druck, Spritzguss und Blech. Aluminium, Titan, Inconel und 17-4PH. Von einer Testhalterung bis hin zum Pilotbau.
Teile, die wir fertigen
Die meisten von ihnen sind klein, leicht und unbequem. Sie halten etwas anderes an Ort und Stelle, und niemand sieht sie, bis sie scheitern.
Gefräst aus 7075 oder 2024 Platte. Aufhellende Taschen, sogar Wand, und keine scharfe innere Ecke, um einen Riss zu starten.
Inconel 718 und 17-4PH. Wärmebehandelt, Stress entlastet, dann nach dem letzten Durchgang auf Flachheit überprüft.
Bore, Dichtungsrillen und Portflächen schneiden in einem Setup auf 5-Achse. Koaxialität gehalten, so dass der Kolben nicht bindet.
EMI-dichte Deckel, Erdungspads hielten leitfähig, und Steckerausschnitte, die mit dem Board reihen.
Motorhalterungen, Arme und Gimbalrahmen. Erst zum Gewichtsprüfen gedruckt, dann in Aluminium oder Kohlenstoff bearbeitet.
Dünn, steif und massenoptimiert. Titan und Aluminium, jeweils mit einem volldimensionalen Bericht ausgeliefert.
Prüfstände, Bohrvorrichtungen und Montagevorrichtungen. Bedruckt an einem Tag, oder aus Blech geschweißt, wenn es stark sein muss.
Interne Kanäle und geflickte Flächen. Fließwege, die Druck halten und nach der Bearbeitung richtig aufräumen.
Nicht auf der Liste? Die meisten Luft-und Raumfahrt-Arbeit ist Brauch. Senden Sie die Datei und wir werden Ihnen sagen, ob es passt.
Warum YiguProto
Der Preis ist der dritte auf der Liste. Zuerst kommt "kann man es halten", dann "kann man es beweisen". Hier ist, wie wir beide beantworten.
Der erste Teil ist einfach. Der Hundertste ist der Job. Wir halten den Prozess, nicht nur die Toleranz, so dass Teil 1 und Teil 100 das gleiche messen.
Luft- und Raumfahrtteile werden aufgehellt, bis sie klingeln. Wir steuern Wärme, Step-Down und Fixieren, so dass eine 1 mm Wand nach dem Eloxieren flach bleibt.
Titan und Inconel essen Werkzeuge und Zeit. Wir kosten die reale Zykluszeit, den richtigen Cutter und das Kühlmittel, so dass die Zahl, die Sie genehmigen, die Zahl ist, die Sie zahlen.
FAI nach AS9102, CMM-Daten, Materialzertifizierungen mit Heatlot, CoC, RoHS und REACH. Ihr QA-Team erhält einen Ordner, keine E-Mail.
Jede Charge wird protokolliert, wenn sie landet und auf die Teile abgestimmt ist, die sie abgeschnitten hat. Wenn eine Frage in zwei Jahren zurückkommt, können wir sie trotzdem beantworten.
Drucken Sie das Konzept, Maschine den Testartikel, formen Sie den Innenteil, falten Sie den Schild. Gleiche Dateien, gleichen Ingenieur, ein Faden von Fragen.
01CNC-Zerspanung
Die meisten Luft- und Raumfahrt-Metallteile sind bearbeitet. Es gibt keine Werkzeuge zum Amortisieren, kein Minimum Lauf, und die Zeichnung ist das einzige, was richtig sein muss.
Das harte Teil ist nicht die Form. Es hält eine Toleranz über eine dünne Wand, in einer harten Legierung, nach der Wärmebehandlung, auf dem hundertsten Teil. Das ist, was wir vor dem ersten Schnitt planen.
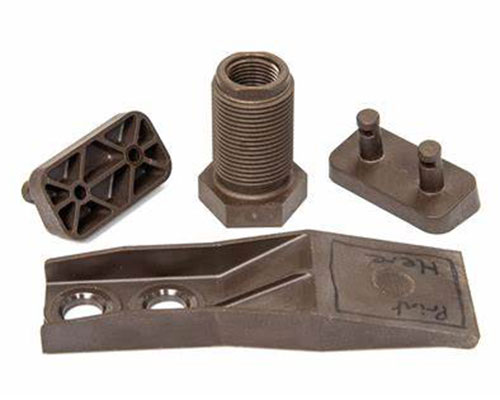
Airframe-Armaturen, Halterungen und Gehäuse mit gebogenen Flächen und abgewinkelten Anschlüssen. Ein Setup bedeutet kein Re-Datum und keinen Toleranzstapel.
5-Achs-Bearbeitung →Wellen, Buchsen, Fittings und Gewindeeinsätze. Durchmesser bis ±0.005 mm gehalten, und Gewinde werden gemessen, nicht erraten.
CNC-Drehen →Scharfe Innenecken, feine Schlitze und saubere Cut-offs in gehärtetem oder bereits wärmebehandeltem Material.
Draht EDM →Flachheit und Oberflächenveredelung nach Wärmebehandlung. Ra 0,4 μm auf Dichtflächen, Lagerbohrungen und Paarungsflansche.
CNC-Schleifen →| Legierung | Warum die Luft- und Raumfahrt sie nutzt | Was wir aus ihr machen |
|---|---|---|
| Aluminium 7075-T6 | Höchste Festigkeit der gemeinsamen Legierungen, widersteht Biegen | Wing Rippen, Halterungen, Strukturbeschläge |
| Aluminium 6061-T6 | Maschinen sauber, eloxiert gleichmäßig, einfach zu kaufen | Gehäuse, Paneele, Prototypenstruktur |
| Aluminium 2024-T351 | Ermüdungsbeständig, die klassische Airframe-Legierung | Gestellstützen, Doppler, Hautbeschläge |
| Titan Ti-6Al-4V | Das halbe Gewicht des Stahls, hält bei 400 °C | Motorhalterungen, Befestigungselemente, Stellkörper |
| Titan Grad 2 | Duktil, korrosionsbeständig, leicht zu bilden | Leitungen, Klemmen, chemische und Kraftstoffleitungen |
| Edelstahl 17-4PH | Hohe Festigkeit nach Alterung, gute Korrosionsbeständigkeit | Wellen, Pins, Fahrwerk Details |
| Inconel 718 | Hält Festigkeit bei 650 °C, widersteht Oxidation | Auspuffteile, Turbinen-Hardware, Heißprofile |
| PEI (Ultem 9085), PEEK | Starker Kunststoff, raucharm, elektrisch isolierend | Innenkonsolen, Isolatoren, Kanalisation |
Senden Sie STEP plus eine 2D-Zeichnung mit GD&T. Wir antworten mit Preis, Vorlaufzeit und allen Zeichnungsfragen.
023D-Druck
Luft- und Raumfahrt nahm additive Fertigung ernst, weil Gewicht Geld ist. Druck verschmelzt auch Baugruppen in einem Teil und lässt Sie eine Form testen, bevor jemand Metall schneidet.
Wir drucken in Harz, Nylon und Metall. Verwenden Sie es für Passkontrolle und Jigs, oder für echte Endverwendung Klammern, wenn das Volumen niedrig ist und die Geometrie ist hässlich für die Bearbeitung.
Feines Detail und glatte Oberflächen. Windkanalmodelle, Kanal-Mock-ups und klare Lichtabdeckungen.
SLA-Druck →Harte PA12-Teile ohne Stützspuren. Ducing, Clips, Airframe-Mock-ups und kleine Chargen.
SLS-Druck →AlSi10Mg, 316L und Ti64. Gitterhalterungen, zusammengefügte Baugruppen und dünnwandige heiße Teile.
Metalldruck →Billig, steif und schnell. Bohrvorrichtungen, Prüfstände und Ladenboden-Befestigungen, die niemand fotografiert.
FDM-Druck →| Verfahren | Werkstoff | Genauigkeit | Luftfahrtnutzung |
|---|---|---|---|
| SLA | Hartes/klares Harz | ±0.1 mm | Windkanalmodelle, Kanal-Mockups |
| DLP | Harz mit hoher Detailgenauigkeit | ±0.05 mm | Kleine Sensoren, feine Steckverbinder |
| SLS | PA12, PA11, TPU | ±0.3 mm or ±0.3% | Clips, Deckel, Rohrleitungen, Klammern |
| MJF | PA12, PA12 Glasperle | ±0.3 mm | Batchgehäuse, Mock-up-Strukturen |
| SLM | AlSi10Mg, 316L, Ti64 | ±0.1 mm | Gitterhalter, Kühlkörper, dünne heiße Teile |
| FDM | Ultem 9085, PC, ABS | ±0.5 mm | Vorrichtungen, Prüfstände |
Die meisten gedruckten Proben versenden in 1 bis 3 Werktagen.
03Spritzguss
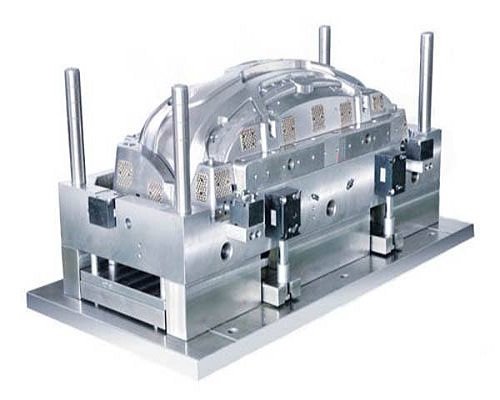
Formteile leben im Inneren des Flugzeugs, nicht außerhalb. Kabelklemmen, Steckverbinder, Innenwände, Abdeckungen und Isolatoren.
Der Wert ist Wiederholbarkeit bei Volumen, plus Materialien, die Entflammbarkeit und Rauchtests bestehen. Wir bauen das Werkzeug, führen die Proben und übergeben das Prozessfenster mit den Teilen.
Aluminiumwerkzeug in 10 bis 15 Tagen für 500 bis 5.000 Teile. Hält ein Programm in Bewegung, bevor das harte Werkzeug abgezeichnet wird.
Schnellwerkzeuge →Gehärteter Stahl, Heißkanal, enge Prozessfenster. ±0,02 mm an den Anzügen und kein Blitz auf der Dichtfläche.
Präzisionsformung →Metalleinsätze an Ort und Stelle gebunden. Gewinde Bosse, die nicht herausziehen, und Stecker Körper, die verschlossen bleiben.
Einsatzumspritzung →PEI, PPS, PEEK und FR-Grade. Getrocknet, heiß runnergeformt, geglüht, wo die Zeichnung es verlangt.
Formen und Formen →| Kunststoff | Warum die Luft- und Raumfahrt sie nutzt | Typisches Teil |
|---|---|---|
| PEI (Ultem 9085) | Hohe Festigkeit, geringer Rauch, von Natur aus flammhemmend | Innenbügel, Rohrleitungen, Paneele |
| PPS | Chemisch beständig, bei heißer Hitze formstabil | Steckverbinder, Pumpenteile |
| PEEK | Hält Eigenschaften bei 250 °C, geringe Ausgasung | Buchsen, Dichtungen, Abstandshalter |
| PC | Harte, transparente, gute elektrische Isolierung | Lichtabdeckungen, Linsengehäuse |
| PA66 + 30% GF | Stiff, wirtschaftlich, gutes Ermüdungsverhalten | Clips, Klammern, Gehäuse |
| POM | Geringe Reibung, stabil in der Luftfeuchtigkeit | Schieber, Rollen, kleine Gänge |
| PTFE | Chemisch inert, niedrigste Reibung vorhanden | Dichtungen, Isolatoren, Liner |
| LSR/Fluorosilikon | Flexibel, widersteht Kraftstoff, Öl und niedriger Temperatur | Dichtungen, Dichtungen, Stiefel |
Werkzeug und Teilpreis werden separat notiert, so dass Sie sehen können, was die Form tatsächlich kostet.
04Blechbearbeitung
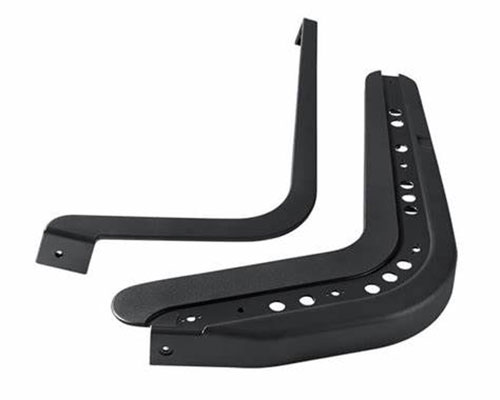
Flugzeugstrukturen sind seit einem Jahrhundert aus Bogen gefaltet worden. Schneiden, Form, verbinden, beenden. Dünn, steif und billig zu ändern.
Wir schneiden mit Faserlaser, bilden auf Pressenbremsen und verbinden mit Laser- oder Punktschweißnähte, Nieten und PEM-Hardware. Dann beenden Sie es, um die Montage es Schrauben in.
Jede Umrisse, jedes Lochmuster, kein Werkzeug. Burr-freie Kanten und Hold-Down Tabs so dünne Blatt bleibt flach.
Laserschneiden →Wiederholbare Biegewinkel, mit Kurvenrelief geplant, so dass das Teil ohne einen Spalt an der Ecke schließt.
CNC-Biegen →Über ein paar tausend Teile schlägt ein Stanzwerkzeug Laserschneiden auf Stückpreis und Zykluszeit.
Metallprägung →Laser- und Punktschweißen, Nieten, PEM-Einsätze. Dann Farbe, Pulverbeschichtung oder Passivieren nach Spez.
Schweißen & Zusammenbau →| Werkstoff | Dickebereich | Typische Anwendung |
|---|---|---|
| Aluminium 2024-T3 | 0,4-2,0 mm | Häute, Rahmen, Verdoppler |
| Aluminium 5052 | 0,5-3,0 mm | Racks, Tabletts, Deckel |
| Aluminium 6061 | 0,8-4,0 mm | Halterungen, Montageplatten |
| Edelstahl 301 / 304 | 0,3-2,0 mm | Hitzeschilde, Klemmen, Federn |
| Edelstahl 17-4PH | 0,5-2,0 mm | Hochfeste Klammern |
| Titan-Blatt Grad 2 | 0,4-1,5 mm | Wärmezonenschilde, Rohrleitungen |
| Inconel 625 Blatt | 0,3-1,5 mm | Auspuffschilde, Wärmeschranken |
| Verzinkter Stahl (SECC) | 0,5-2,0 mm | Bodenausrüstung, Gehäuse |
Senden Sie eine DXF- oder STEP-Datei. Flache Muster und Kurvennoten kommen mit dem Angebot zurück.
Das richtige Verfahren wählen
Luft-und Raumfahrt-Programme in der Regel mehr als ein. Pick nach Bühne und Volumen, nicht durch Gewohnheit. Diese Tabelle ist die kurze Version.
| Ihre Situation | Beste erste Wahl | Why | Lieferzeit |
|---|---|---|---|
| Konzept-Stufe, brauchen eine Form zu halten | 3D-Druck (SLA oder MJF) | Kein Werkzeug. Ändern Sie die Datei, drucken Sie erneut. | 1–3 Tage |
| Testartikel in der realen Legierung | CNC-Zerspanung | Gleiches Material wie die Produktion. Hält ±0,01 mm. | 3–7 Tage |
| Leichte Halterung mit Gitter | Metall 3D-Druck (SLM) | Geometrie, die die Bearbeitung nicht erreichen kann. | 5–10 Tage |
| Pilotbau, 50 bis 500 Teile | CNC- oder Brückenwerkzeuge | Noch keine harte Werkzeugbindung. | 7-15 Tage |
| Innenteile bei 1.000 und mehr | Spritzguss | Werkzeugkosten verteilen sich dünn. Dasselbe Teil jedes Mal. | 20-35 Tage inkl. Werkzeug |
| Zahnstangen, Schilde oder Rahmen | Blech | Preisgünstiger als Bearbeitung, schneller als Formen. | 5–10 Tage |
| Versiegeltes Gehäuse, das leicht bleiben muss | 5-Achsen-Bearbeitung + Chromat | Eine Falle, leitfähige Gesichter, enge Dichtung landet. | 5–9 Tage |
Senden Sie die Zeichnung und den Band. Wir werden Ihnen sagen, welche der vier am günstigsten für diesen Teil ist, und warum.
Spezifikationen
Wenn Ihre Zeichnung etwas außerhalb dieser Bereiche braucht, fragen Sie. Einige davon können wir noch tun, und wir werden es eher sagen, als zu raten.
| Verfahren | Toleranz | Min. Wand | Oberfläche | Lieferzeit |
|---|---|---|---|---|
| 5-Achsen CNC-Bearbeitung | ±0,005 mm kritisch / ±0,05 mm Standard | 1.0 mm | Ra 0,4-1,6 μm | 3–7 Tage |
| CNC-Drehen | ±0,005 mm Durchmesser | 1.0 mm | Ra 0,8-1,6 μm | 3–7 Tage |
| 3D-Druck (SLA / DLP) | ±0.1 mm | 0.6 mm | Ra 1,6 μm nach dem Polieren | 1–3 Tage |
| 3D-Druck (SLS / MJF) | ±0.3 mm or ±0.3% | 0.8 mm | Matt, leicht körnig | 2–5 Tage |
| Metall 3D-Druck (SLM) | ±0.1 mm | 0.4 mm | Wie gebaut, dann bearbeitet | 5–10 Tage |
| Spritzguss | ±0,02 mm kritisch / ±0,1 mm Standard | 0.8 mm | SPI B1–A2 | 20-35 Tage |
| Blech | ±0.1 mm | 0.4 mm | Bemalt, pulverbeschichtet, passiviert | 5–10 Tage |
Die Vorlaufzeiten beginnen mit dem genehmigten DFM und, für das Formen, mit dem genehmigten Werkzeugdesign. Toleranzen werden pro Merkmal, nicht pro Teil angegeben, also sagen Sie uns, welche Abmessungen die Funktion tragen.
Qualität & Dokumentation
Der Teil ist die Hälfte der Lieferung. Die andere Hälfte ist der Beweis dafür, dass es richtig ist, in einem Format, das Ihr Qualitätsteam einreichen kann.
Erste Artikel-Inspektion an jedem neuen Teil und jeder Prozessänderung. Ballonzeichnung, Messwerte, Pass oder Fail pro Feature.
Kritische Merkmale, die an einer Koordinatenmessmaschine gemessen werden, nicht an einem Sättel. Berichte in Ihrem Format, mit dem von Ihnen angegebenen Datumsschema.
Zertifizierte Mühlen mit Wärmepartiennummer und Chemie, abgestimmt auf die Teile, die aus dieser Charge geschnitten wurden.
Ein unterzeichneter CoC mit jeder Sendung, die die Zeichnung Revision und die Spezifikationen, die wir bearbeitet haben.
Erklärungen für jedes Material, das wir versenden, so dass ein Supply-Chain-Audit nicht zu einer Überraschung wird.
Kontrollplan, PFMEA- und Leistungsdaten, wenn Ihr Programm eine Produktionsteil-Zulassung benötigt.
Unser Geltungsbereich
Luft- und Raumfahrtkäufer werden von Lieferanten verbrannt, die ja zu allem sagen. Also hier ist die ehrliche Linie, bevor Sie Zeit auf einem Zeichenpaket verbringen.
Wenn Ihr Programm eines der vier rechts braucht, verlieren wir lieber das RFQ, als Ihr Audit zu verlieren. Fragen Sie uns früh und wir werden Ihnen gerade sagen.
So läuft ein Projekt ab
Luft- und Raumfahrt-Hardware bewegt sich in Etappen. Jeder beantwortet eine einzelne Frage. Wir sind so eingestellt, dass wir mit Ihnen umziehen und saubere Dateien an jedem Gate übergeben.
Toleranz Machbarkeit, Material und Temperament, fertiger Callout. Zurück in 24 Stunden mit Fragen, nicht Stille.
Funktioniert das Design? Gedruckte und bearbeitete Proben, 5 bis 20 Stück. Schnell, rau, billig zu ändern.
Funktioniert es in der realen Legierung mit dem realen Finish? Gefräste Testartikel, 20 bis 100 Stück, FAI enthalten.
Kann der Prozess wiederholen? Tooling, Kontrollplan, Fähigkeitsüberprüfung, dann geplante Sendungen mit viel Rückverfolgbarkeit.
STEP, IGES, X_T, DXF, oder ein PDF mit GD&T. Erzählen Sie uns die Legierung, das Finish, die Menge und das Datum, das Sie es brauchen. Sie erhalten Preis, Lieferzeit und Zeichnung Fragen, in der Regel am gleichen Arbeitstag.
FAQ