
Industrie aérospatiale
Le travail aérospatial est vérifié deux fois. Une fois que la pièce est mesurée. Une fois que la paperasse est lue.
5 axes usinage CNC, impression 3D en métal et plastique, moulage par injection et tôle. Aluminium, titane, Inconel et 17-4PH. D'un support d'essai à une construction pilote.
Pièces que nous fabriquons
La plupart d'entre eux sont petits, légers et maladroits, ils tiennent quelque chose d'autre en place, et personne ne les voit jusqu'à ce qu'ils échouent. C'est exactement pourquoi la tolérance et la paperasse comptent.
Machine à partir de 7075 ou 2024 plaque. Poches allégées, mur pair, et aucun angle intérieur aigu pour démarrer une fissure.
Inconel 718 et 17-4PH. Chaleur traitée, stress relevé, puis vérifié la planéité après le passage final.
Bores, rainures d'étanchéité et faces de bâbord coupées en une seule configuration sur 5 axes. Coaxialité maintenue de sorte que le piston ne se lie pas.
Les couvercles étanches à l'EMI, les tampons de mise à la terre maintiennent la conductibilité et les découpes de connecteurs qui s'alignent avec la planche.
Montage moteur, bras et cadres gimbal. Imprimé d'abord pour vérifier le poids, puis usiné en aluminium ou en carbone.
Fin, rigide et optimisé en masse. Titanium et aluminium, chacun expédié avec un rapport complet.
Supports d'essai, gabarits de forage et fixations de montage. Imprimé en une journée, ou soudé à partir de tôle s'il doit être fort.
Voies d'écoulement qui maintiennent la pression et nettoient correctement après l'usinage.
Pas sur la liste? La plupart des travaux aérospatiaux sont personnalisés. Envoyez le fichier et nous vous dirons si c'est un bon.
Pourquoi YiguProto
Le prix est le troisième de la liste. D'abord vient "vous pouvez le tenir", puis "vous pouvez le prouver". Voici comment nous répondons les deux.
La première partie est facile. Le centième est le travail. Nous maintenons le processus, pas seulement la tolérance, donc la partie 1 et la partie 100 mesurent la même.
Les pièces aérospatiales sont allégées jusqu'à ce qu'elles sonnent. Nous contrôlons la chaleur, le pas vers le bas et la fixation afin qu'un mur de 1 mm reste à plat après l'anodisation.
Titanium et Inconel mangent les outils et le temps. Nous pesons le temps réel du cycle, le bon coupe et le liquide de refroidissement, donc le nombre que vous approuvez est le nombre que vous payez.
FAI à AS9102, données CMM, certificats de matériaux avec lot de chaleur, CoC, RoHS et REACH. Votre équipe QA obtient un dossier, pas un email.
Chaque lot est enregistré lorsqu'il atterrit et correspond aux pièces coupées. Si une question revient dans deux ans, nous pouvons encore y répondre.
Imprimez le concept, machinez l'article de test, moulez la partie intérieure, repliez le bouclier. Mêmes fichiers, même ingénieur, un fil de questions.
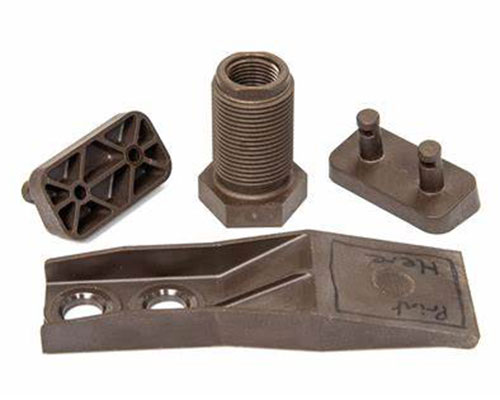
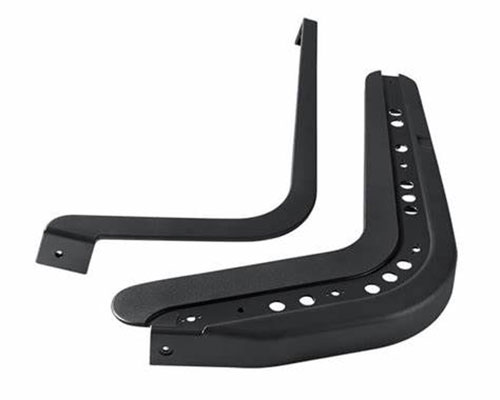
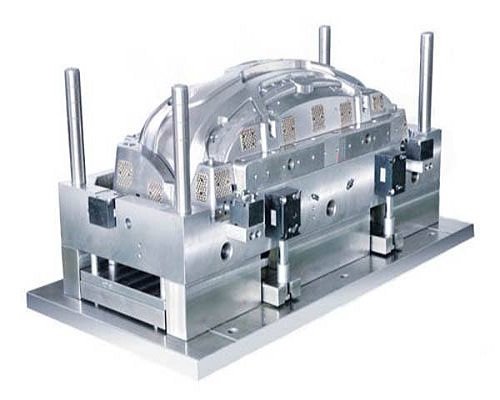
01Usinage CNC
La plupart des pièces métalliques aérospatiales sont usinées. Il n'y a pas d'outil pour amortir, pas de course minimale, et le dessin est la seule chose qui doit être juste.
La partie dure n'est pas la forme. Il tient une tolérance à travers une paroi mince, dans un alliage dur, après traitement thermique, sur la centième partie. C'est ce que nous prévoyons avant la première coupe.
Accessoires de cellule, supports et boîtiers avec faces courbes et ports inclinés. Une configuration signifie pas de re-datum et aucune pile de tolérance.
Usinage 5 axes →Arbres, douilles, raccords et inserts filetés. Diamètres maintenus à ±0,005 mm, et les fils sont mesurés, non devinés.
Tournage CNC →Coins intérieurs pointus, fentes fines et découpes propres dans le matériel durci ou déjà traité thermiquement.
Fil EDM →La planéité et la finition de surface après traitement thermique. Ra 0,4 μm sur les faces des joints, les alésages des roulements et les brides d'accouplement.
Broyage CNC →| Alliage | Pourquoi l'aérospatiale l'utilise | Ce qu'on en fait tourner |
|---|---|---|
| Aluminium 7075-T6 | La plus haute résistance des alliages communs, résiste à la flexion | Côtes d'aile, supports, raccords de structure |
| Aluminium 6061-T6 | Machines propres, anodises uniformément, faciles à acheter | Logements, panneaux, structure prototype |
| Aluminium 2024-T351 | Résistant à la fatigue, l'alliage de cellule classique | Supports de cadre, doublesurs, raccords de peau |
| Titane Ti-6Al-4V | La moitié du poids de l'acier est maintenue à 400 °C. | Supports de moteur, attaches, organes de commande |
| Titane de grade 2 | Ductile, résistance à la corrosion, facile à former | Tuyaux, pinces, lignes chimiques et de carburant |
| Inox 17-4PH | Haute résistance après vieillissement, bonne résistance à la corrosion | Arbres, épingles, détails du train d'atterrissage |
| Inconel 718 | Retient la résistance à 650 °C, résiste à l'oxydation | Pièces d'échappement, matériel à turbine, sections chaudes |
| Î.-P.-É. (Ultem 9085), PEEK | Plastique fort, faible fumée, isolant électriquement | Supports intérieurs, isolants, gaines |
Envoyez ÉTAPE plus un dessin 2D avec GD&T. Nous répondons avec le prix, le temps d'avance et toutes les questions de dessin.
02Impression 3D
Aéronautique a pris la fabrication additive au sérieux tôt, car le poids est l'argent. L'impression fusionne également les assemblages en une partie et vous permet de tester une forme avant que quiconque coupe le métal.
Nous imprimons dans la résine, le nylon et le métal. Utilisez-le pour les contrôles d'ajustement et les gabarits, ou pour les vrais supports d'utilisation finale lorsque le volume est faible et la géométrie est laid pour l'usinage.
Fin détail et surfaces lisses. Modèles de tunnel à vent, maquettes de conduit et couvercles lumineux transparents.
Impression SLA →Pièces fortes PA12 sans marques de support. Ducting, clips, maquettes de cellule et petits lots.
Impression SLS →AlSi10Mg, 316L et Ti64. Supports en treillis, assemblages fusionnés et parties chaudes à paroi mince.
Impression métallique →Poignées de forage, bancs de test et luminaires à l'atelier que personne ne photographie.
Impression FDM →| Procédé | Matériau | Précision | Utilisation aérospatiale |
|---|---|---|---|
| SLA | Résine dure / claire | ±0.1 mm | Modèles de soufflerie, maquettes de conduits |
| DLP | Résine haute précision | ±0.05 mm | Petits capteurs, corps de connecteurs fins |
| SLS | PA12, PA11, TPU | ±0.3 mm or ±0.3% | Clips, couvercles, gaines, supports |
| MJF | PA12, PA12 perle de verre | ±0.3 mm | Logements par lots, structures simulées |
| SLM | AlSi10Mg, 316L, Ti64 | ±0.1 mm | Supports en treillis, dissipateurs de chaleur, parties chaudes minces |
| FDM | Ultem 9085, PC, ABS | ±0.5 mm | Jigs, appareils, bancs d'essai |
La plupart des échantillons imprimés sont expédiés en 1 à 3 jours ouvrables.
03Moulage par injection
Les pièces moulées vivent à l'intérieur de l'avion, pas à l'extérieur.
La valeur est la répétabilité au volume, plus les matériaux qui passent des tests d'inflammabilité et de fumée. Nous construisons l'outil, faisons les échantillons, et remettons la fenêtre de processus avec les pièces.
Outil en aluminium en 10 à 15 jours pour 500 à 5 000 pièces. Conserve un programme en mouvement avant que l'outil dur soit déconnecté.
Outillage rapide →Acier durci, courroie chaude, fenêtres serrées. ±0,02 mm sur les raccords, et aucun flash sur une face d'étanchéité.
Moulage de précision →Inserts métalliques collés en place. Les patrons filetés qui ne s'arracheront pas, et les corps de connecteur qui restent scellés.
Surmoulage d'inserts →PEI, PPS, PEEK et FR grades. Séché correctement, chaud-runner moulé, recuit où le dessin demande.
Services de moulage →| Plastique | Pourquoi l'aérospatiale l'utilise | Pièce typique |
|---|---|---|
| Î.-P.-É. (Ultem 9085) | Haute résistance, faible fumée, intrinsèquement ignifuge | Supports intérieurs, gaines, panneaux |
| PPS | Résistant aux produits chimiques, dimensionnellement stable à chaud | Corps de connecteur, pièces de pompe |
| PEEK | Stills propriétés à 250 °C, faible dégagement de gaz | Bouchons, joints, entretoises |
| PC | Dure, transparente, bonne isolation électrique | Couvertures lumineuses, boîtiers de lentille |
| PA66 + 30% GF | Stiff, économique, bon comportement de fatigue | Clips, supports, boîtiers |
| POM | Faible frottement, stable dans l'humidité | Sliders, rouleaux, petits engrenages |
| PTFE | Inerte chimiquement, frottement le plus bas disponible | Joints, isolants, doublures |
| LSR / fluorosilone | Flexible, résiste au carburant, au mazout et à la basse température | Joints, joints, bottes |
L'outillage et le prix de la pièce sont cités séparément, de sorte que vous pouvez voir ce que le moule coûte réellement.
04Tôlerie
Les structures d'aéronef ont été repliées de la feuille depuis un siècle. Couper, former, joindre, terminer. mince, raide, et bon marché à changer.
Nous coupons avec du laser à fibres, nous formons sur les freins à pression, et nous joignons avec du laser ou des soudures ponctuelles, des rivets et du matériel PEM.
Tout contour, tout motif de trou, aucun outillage. Arêtes sans bourrage et onglets de retenue pour que la fine feuille reste plate.
Découpe laser →Angles de courbure répétables, avec un relief de courbure planifié de sorte que la partie se ferme sans espace au coin.
Flexion CNC →Au-dessus de quelques milliers de pièces, un outil d'estampage bat la coupe laser sur le prix de la pièce et le temps de cycle.
Estampage de métal →Laser et spot souder, rivets, inserts PEM. Puis peindre, enduit de poudre ou passer à spec.
Soudure & assemblage →| Matériau | Plage d'épaisseur | Utilisation typique |
|---|---|---|
| Aluminium 2024-T3 | 0,4 à 2,0 mm | Peaux, cadres, doubles |
| Aluminium 5052 | 0,5-3,0 mm | Sacs, plateaux, couvercles |
| Aluminium 6061 | 0,8-4,0 mm | Supports, plaques de montage |
| Inoxydable 301 / 304 | 0,3 à 2,0 mm | Boucliers thermiques, pinces, ressorts |
| Inox 17-4PH | 0,5 à 2,0 mm | Supports à haute résistance |
| Feuille de titane de grade 2 | 0,4-1,5 mm | Boucliers à zone chaude, gaines |
| Inconel 625 feuille | 0.3-1,5 mm | Boucliers d'échappement, barrières thermiques |
| Acier galvanisé (SEC) | 0,5 à 2,0 mm | Matériel au sol, boîtiers |
Envoyer un fichier DXF ou STEP. Des motifs plats et des notes de virage reviennent avec la citation.
Choisissez le bon procédé
Les programmes aérospatials utilisent habituellement plus d'un. Choisir par étape et par volume, pas par habitude. Ce tableau est la version courte.
| Votre situation | Meilleur premier choix | Why | Délai |
|---|---|---|---|
| Phase conceptuelle, besoin d'une forme pour tenir | Impression 3D (SLA ou MJF) | Pas d'outil. Changez le fichier, imprimez à nouveau. | 1–3 jours |
| Article d'essai dans l'alliage réel | Usinage CNC | Le même matériau que la production. | 3–7 jours |
| Support léger avec un treillis | Impression en métal 3D (LM) | Géométrie que l'usinage ne peut atteindre. | 5–10 jours |
| Construction pilote, 50 à 500 pièces | CNC ou outillage de pont | Pas encore d'engagement dur. | 7-15 jours |
| Pièces d'intérieur à 1 000 et plus | Moulage par injection | Le coût de l'outil s'étale finement. | 20-35 jours inclus outil |
| Sacs, plateaux, boucliers ou cadres | Tôle | Moins cher que l'usinage, plus rapide que le moulage. | 5–10 jours |
| Boîtier scellé qui doit rester léger | usinage 5 axes + chromate | Une installation, des visages conductrices, des terrains serrés. | 5–9 jours |
Envoyez le dessin et le volume. Nous vous dirons lequel des quatre est le moins cher pour cette partie, et pourquoi.
Spécifications
Si votre dessin a besoin de quelque chose en dehors de ces gammes, demandez-le. Nous pouvons encore en faire une partie, et nous le dirons plutôt que de deviner.
| Procédé | Tolérance | Min. mur | Finition de surface | Délai |
|---|---|---|---|---|
| Usinage CNC à 5 axes | ±0,005 mm critique / ±0,05 mm standard | 1.0 mm | Ra 0,4-1,6 μm | 3–7 jours |
| Tournage CNC | ±0,005 mm sur le diamètre | 1.0 mm | Ra 0,8-1,6 μm | 3–7 jours |
| Impression 3D (SLA / DLP) | ±0.1 mm | 0.6 mm | Ra 1,6 μm après polissage | 1–3 jours |
| Impression 3D (SLS / MJF) | ±0.3 mm or ±0.3% | 0.8 mm | Matte, légèrement granuleux | 2–5 jours |
| Impression en métal 3D (LM) | ±0.1 mm | 0.4 mm | Comme construit, puis usiné | 5–10 jours |
| Moulage par injection | ±0,02 mm de valeur critique / ±0,1 mm de valeur standard | 0.8 mm | SPI B1–A2 | 20-35 jours |
| Tôle | ±0.1 mm | 0.4 mm | Peinture, enduite de poudre, passivée | 5–10 jours |
Les temps de livraison commencent à partir du DFM approuvé et, pour le moulage, à partir de la conception d'outils approuvée. Les tolérances sont citées par caractéristique, pas par partie, alors indiquez-nous quelles dimensions portent la fonction.
Qualité & documentation
La partie est la moitié de la livraison. L'autre moitié est la preuve qu'elle est correcte, dans un format que votre équipe de qualité peut déposer.
Première inspection d'article sur chaque nouvelle pièce et chaque changement de processus. Dessin balayé, valeurs mesurées, passage ou échec par fonction.
Caractéristiques critiques mesurées sur une machine de mesure de coordonnées, pas un étrier. Reportez dans votre format, avec le schéma de référence que vous avez spécifié.
Cerises d'usine avec numéro de lot de chaleur et de chimie, correspondant aux pièces coupées de ce lot.
Un CoC signé avec chaque envoi, énumérant la révision du dessin et les spécifications auxquelles nous avons travaillé.
Déclarations pour chaque matériel que nous expédions, donc un audit de la chaîne d'approvisionnement ne se transforme pas en une surprise.
Le plan de contrôle, le PFMEA et les données de capacité lorsque votre programme a besoin d'approbation de la partie production.
Notre champ d'application
Les acheteurs de l'aérospatiale sont brûlés par des fournisseurs qui disent oui à tout. Alors voici la ligne honnête, avant que vous passiez du temps sur un paquet de dessin.
Si votre programme a besoin de l'un des quatre sur la droite, nous préférerions perdre le RFQ plutôt que de perdre votre audit. Demandez-nous tôt et nous vous dirons directement.
Comment se déroule un projet
Le matériel aérospatial se déplace par étapes. Chacun répond à une seule question. Nous sommes prêts à nous déplacer avec vous, et à remettre des fichiers propres à chaque porte.
La faisabilité de la tolérance, le matériau et le tempérament, terminent les appels.
Le design fonctionne-t-il ? Échantillons imprimés et usinés, 5 à 20 pièces. Rapide, rugueux, bon marché à changer.
Est-ce que cela fonctionne dans le véritable alliage avec la vraie finition? Articles d'essai usinés, 20 à 100 pièces, FAI inclus.
Le processus peut-il se répéter? Outillage, plan de contrôle, vérification des capacités, puis expéditions programmées avec traçabilité des lots.
ÉTAPE, IGES, X_T, DXF, ou un PDF avec GD&T. Dites-nous l'alliage, la finition, la quantité et la date que vous en avez besoin. Vous obtenez le prix, le délai et les questions de dessin, généralement le même jour ouvrable.
FAQ