
Elektronikindustrie
Ein Board ist nur so gut wie die Box um ihn herum. Wenn der Standoff 0,2 mm kurz ist, wird der Stecker nicht mate. Wenn die Kühlkörperfläche nicht flach ist, läuft der Chip heiß.
CNC-Bearbeitung, 3D-Druck, Spritzguss und Blech. Gehäuse, Kühlkörper, Steckergehäuse, Frontplatten, Schilddosen und Chassis. Ein Lieferant von der ersten Halterung bis zum Versandkarton.
Was wir machen
Wir bauen keine Bretter. Wir bauen alles, was die Bretter verschrauben, versiegeln und heizen durch. Dies sind die acht Teilfamilien, die wir am meisten zitieren.
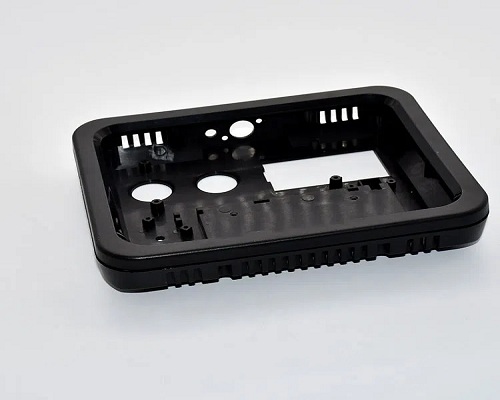
Gefräste, geformte oder gefaltete Boxen mit Board-Standoffs, Steckerfenster und einem Deckel, der flach schließt.
Gedrehtes Aluminium, Kupferstreuer und flüssige Kühlplatten. Flache Montagefläche, bei Bedarf nach dem Eloxieren bearbeitet.
Rückenschalen, D-Sub-Schalen, Klemmblöcke und Schlüsselstecker. Zusammenfügen von Flächen, die auf ±0,05 mm gehalten werden.
Eloxierte Platten mit Lasermarkierung, Senklöchern und maskierten Bodenpolstern.
Rack-Chassis, Kartenführungen, 19-Zoll-Panels und Halterungen aus kaltgewalztem oder verzinktem Stahl.
Gestanzte Edelstahl- oder Beryllium-Kupferdosen, Fingerstock und leitfähige Dichtungsrillen.
Bett-von-Nägel-Platten, Brett-Nester und Ausrichtvorrichtungen in POM, FR4-Grade Laminat oder Aluminium.
Drehte Aluminiumknöpfe, geformte Kappen und Silikontastaturen mit definierter Betätigungskraft.
Was entscheidet, ob es passt
Elektronikteile sind selten schwer zu machen. Sie sind schwer zu machen, so dass die dritte, fünfte und fünftausendste Montage alle ohne einen Shim schließen.
Stand-Off-Höhe, Boss-Position und Steckerfenster stapeln sich alle von der Leiterplatte. Wir dimensionieren von der Board-Umriss, nicht von der Außenseite der Box.
Abschirmung funktioniert nur, wenn die Naht kontinuierlich ist und der Deckel tatsächlich Boden berührt. Eine leitfähige Beschichtung über einem lackierten Flansch schirmt nichts.
Ein 0,1 mm Bogen über einem 40 mm Chip hinterlässt einen Luftspalt, und Luft ist ein schlechter Leiter. Flachheit zählt mehr als die Finne auf der Zeichnung zählen.
UL94 Bewertungen werden pro Wandstärke angegeben. Ein Harz, das V-0 bei 1,5 mm passiert, kann bei 0,8 mm fehlschlagen. Wir bestätigen die Qualität gegen Ihre tatsächliche Wand.
Boss Wände bei 0,6 mal die nominale Wand, mit Zwickeln und einem Filet an der Basis. Für einen Deckel, der oft öffnet, verwenden Sie einen Metalleinsatz, nicht ein Kunststoffgewinde.
Zwei Hälften versiegeln nicht, weil Sie sie darum gebeten haben. Eine dreieckige Schweißperle, ein Ortungsschritt und 0,3 mm Kollaps müssen in das Teil eingearbeitet werden.
01CNC-Zerspanung
Für Metallteile, an denen das Board passen muss und die Hitze muss gehen. Keine Werkzeuge, echtes Material und eine Zeichnung, gegen die Sie inspizieren können.
Taschen, Standoffs und Steckverbinderfenster in einem Setup geschnitten, so dass das Board flach sitzt und der Deckel ohne Shim schließt.
5-Achs-Bearbeitung →6061-T6 mit einer Montagefläche flach bis 0,02 mm über 100 mm. Fins geschnitten auf ein 6:1 Seitenverhältnis ohne Geschwätz.
CNC-Fräsen →Gedrehte Schalen und gefräste Schlüsselwege. Mattenflächen auf ±0,05 mm gehalten, so dass der Stecker Sitze voll und Riegel.
CNC-Drehen →Eloxiert, laser markiert und kontersunken. Jedes Loch dimensioniert von einem Datumsrand, nicht von einander.
Präzisionsbearbeitung →Metalle und Kunststoffe wir Maschine für Elektronik
| Werkstoff | Warum es verwendet wird | Beenden, dass passt |
|---|---|---|
| 6061-T6 Aluminium | Gehäuse, Kühlkörper, Frontplatten | Eloxieren, Chemfilm, Perlensprengen |
| 7075 Aluminium | Dünne Wände, steife Halterungen | Hart eloxiert, maskiert |
| C110 Kupfer | Wärmestreuer, Lenker | Nickelplatte oder bar |
| Messing H62 | Steckergehäuse, Standoffs, Pins | Nickelplatte, Goldblitz |
| 304 / 316 rostfrei | Schilddosen, nasse oder korrosive Bereiche | Passivierung, Elektropolish |
| POM (Delrin) | Isolatoren, Prüfplatten | Als bearbeitet, entgratet |
| PEEK | Hochtemperatur-Isolatoren, Waferteile | Mit einer Dicke von mehr als 2 mm |
| PEI (Ultem) | Transparente Abdeckungen, ESD-sichere Teile | Bead Blast, Dampflack |
Ausführungen und Markierungen, die Sie angeben können
Senden Sie die STEP-Datei und eine 2D-Zeichnung mit dem Datumsschema.
023D-Druck
Für Passungen, Befestigungen und kurze Durchläufe, während das Werkzeug noch zitiert wird. Drucken Sie das Teil, setzen Sie das reale Brett in es, und finden Sie den Fehler in einem Nachmittag.
0,05 mm-Schichten, scharfe Steckerfenster und sauberer Text. Der schnellste Weg, ein Board zu beweisen, passt auf eine Schale.
SLA-Druck →Hart, formstabil und snap-fit bereit. Geeignet für 20 bis 200 Halterungen und Abdeckungen ohne Werkzeug.
SLS-Druck →Aluminium, Edelstahl und Kupfer. Echtes Metall für Schilddosen, Kühlkörper-Prototypen und tragende Halterungen.
SLM-Druck →Gedruckte Nester, Ausrichtblöcke und Abdeckungen in ESD-sicherem Material, so dass eine Halterung nie das Brett zappt, das es hält.
FDM-Druck →Auswahl eines Druckverfahrens
| Verfahren | Detail und Oberfläche | Am besten für | Übliche Lieferzeit |
|---|---|---|---|
| SLA | 0,05 mm Lagen, glatt | Fit Checks, feine Stecker Detail | 2-4 Tage |
| DLP | 0,03 mm Schichten, scharfe Kanten | Kleine präzise Einsätze und Kappen | 2-4 Tage |
| SLS | 0,1 mm, gleichmäßig matt | Halterungen, Abdeckungen, Druckknöpfe | 3-5 Tage |
| MJF | 0,08 mm, leicht körnig | Teile für die Endverwendung von Kleinbatterien | 3-6 Tage |
| SLM | 0,03-0,05 mm, gestrahlt | Metall-Schilddosen, Kühlkörperproben | 5-8 Tage |
| FDM (ESD) | 0,2 mm, sichtbare Schichten | Vorrichtungen, Nester, Umschlagschalen | 1–3 Tage |
Senden Sie die STEP-Datei und die Board-Routine, die Sie löschen müssen.
03Spritzguss
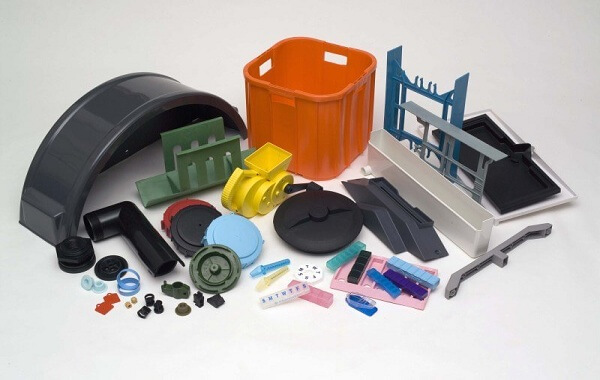
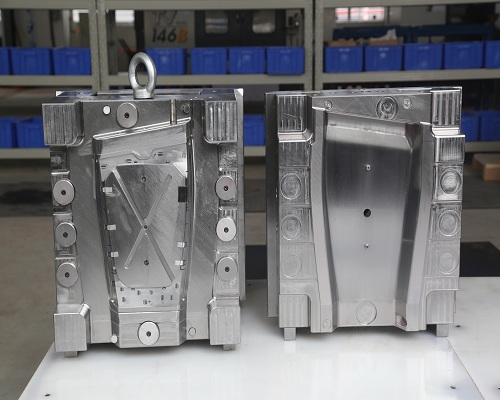
Wo Stückkosten, Wanddicke und eine Flammeneinstufung miteinander übereinstimmen müssen. Wir überprüfen alle drei, bevor wir Stahl schneiden.
Wände von 1,5 bis 3,0 mm, Rippen an der Hälfte der Wand, 1 Grad des Tiefgangs. Ausgewogene Wandabschnitte sind, was eine Box vor Verwechslung zu halten.
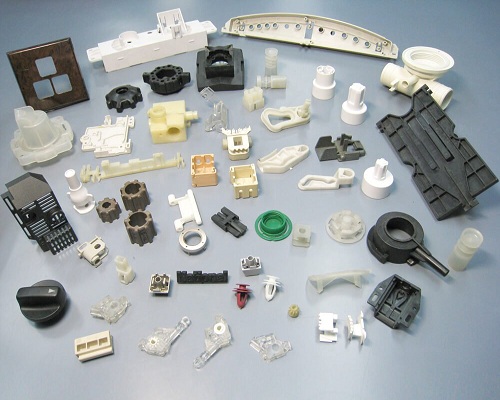
Spritzguss →Einlegestifte und Klemmen, die sich auf einer Seillänge von ±0,05 mm befinden. Spulenformer mit dünnen Wänden, die dem Wickelfenster passen.
Einsatzumspritzung →ABS, PC/ABS, PBT, PPS und PEI mit einer UL94 V-0 Bewertung an der Wand, die Sie tatsächlich formen. Farbe wird gegen die gelbe Karte bestätigt.
Präzisionsformung →TPE-Dichtungen an eine harte Schale gebunden, Zugentlastung am Kabelausgang und eine Schweißperle in so zwei Hälften Dichtung.
Überschmelzen →Harze, die wir für elektronische Teile laufen
| Harz | Typisches Teil | Vorsicht! |
|---|---|---|
| ABS (V-0-Grad) | Gehäuse, Klammern, Lünetten | Rating hält nur bei der angegebenen Dicke |
| PC | Klare Abdeckungen, leichte Rohre | Muss getrocknet werden, Stress-Cracks mit einigen Lösungsmitteln |
| PC/ABS FR | Gehäuse, Steuerkästen | Farbe oder eine dunkle Masterbatch kann die Bewertung fallen lassen |
| PA66 | Verbinderkörper, Spulen | Absorbiert Feuchtigkeit, so dass die Größe bewegt sich nach dem Formen |
| PBT GF15 | Steckverbinder, Spulenformer | Glasfaser-Kettungen lange flache Abschnitte |
| PPS GF40 | Hochtemperierte Gehäuse, SMT-Teile | Schleifmittel, trägt Tore und Schrauben |
| PEI (Ultem) | ESD-Abdeckungen, Hochhitzeteile | Hohe Schmelztemperatur, braucht einen heißen Läufer |
| PEEK | Wafer-Handling, Hochtemp-Teile | Teuer, hohe Schrumpfung, Verengung nach dem Formen |
| TPE / TPU | Dichtungen, Zugentlastung, Dichtungen | Bindungen nur an ein kompatibles Substrat |
Senden Sie das Teil, die Wandstärke und das Jahresvolumen.
04Blechbearbeitung
Chassis, Racks, Klammern und Schilddosen. Wo Stärke pro Dollar und ein kontinuierlicher Bodenweg mehr als ein Spiegelende ausmachen.
Rack-Chassis, Kartenführungen und 19-Zoll-Panels. Tab und Schlitz zuerst, dann Niet oder Schweißen, so dass der Rahmen bleibt quadratisch.
Blech →PEM-Abstände eingedrückt, Lochposition auf ±0,1 mm, auf beiden Seiten entgratet, so dass nichts ein Kabel schneidet.
Stempeln →0,2 mm Edelstahl oder Beryllium Kupfer, gestanzt und mit Lötklappen und einem Deckel, der auf Clips geformt.
Laserschneiden →Pulverlack, Zinkplatte, Chemfilm und Sieb. Bodenbeläge vor der Beschichtung maskiert, nie danach geschrottet.
Schweißen →Bleche und Stärken
| Werkstoff | Dicke | Typisches Teil |
|---|---|---|
| SPCC kaltgewalzter Stahl | 0,5-3,0 mm | Interne Halterungen, lackierte Abdeckungen |
| SECC / SGCC | 0,5-2,0 mm | Chassis, die die Lacklinie überspringen |
| 5052 Aluminium | 0,8-4,0 mm | Lichtabdeckungen, Frontplatten |
| 6061 Aluminium | 1,0-6,0 mm | Tragbare Halterungen, Grundplatten |
| 304 rostfrei | 0,2-3,0 mm | Schilddosen, saubere Bereiche |
| 316 rostfrei | 0,5-3,0 mm | Marine, Chemie, Abwasch |
| Kupfer und Messing | 0,3-2,0 mm | Stäbe, Erdungsstreifen |
| Beryllium-Kupfer | 0,1-0,3 mm | Fingerlager, Kontaktfedern |
DXF oder STEP plus Kurvenlinien, Hardware-Abruf und Finish.
Die Wahl einer Route
Die gleiche Box kann bearbeitet, geformt, gefaltet oder gegossen werden. Die richtige Antwort hängt von der Menge, von der Hitze und davon ab, ob die Box zu schützen hat.
| Teil oder Situation | Beste Route | Why | Übliche Lieferzeit |
|---|---|---|---|
| Gehäuse, 5 Stück, vor dem Werkzeug | CNC-Billet | Kein Werkzeug, echtes Metall, eloxiert | 5–7 Tage |
| Gehäuse, 5.000 Stück | Injektionsform | Niedrigste Stückkosten, sobald das Werkzeug existiert | 20-30 Tage |
| Spülbecken, 200 Stück | CNC mit Schnittflossen | Flaches Gesicht, jedes Flossenmuster | 6-8 Tage |
| Spülbecken, 20.000 Stück | Extrusion plus Bearbeitung | Preisgünstiger pro Meter, dann Streb und Bohren | 15-20 Tage |
| Rack-Chassis, 100 Stück | Blech | Stärke pro Dollar, keine Werkzeuge | 8-12 Tage |
| Schilddose, 50.000 Stück | Progressive Stempelung | Dünne Spurweite, sehr niedrige Stückkosten | 25-35 Tage |
Sagen Sie uns das Volumen und das Datum. Wir werden sagen, wenn eine billigere Route existiert.
Woran du uns festhalten kannst
Diese Zahlen zitieren wir gegen. Wenn Ihr Design etwas enger braucht, sagen Sie so früh und wir werden Ihnen ehrlich sagen, ob wir es halten können.
| Gegenstand | Was wir halten | Hinweise |
|---|---|---|
| Maschinentoleranz | ±0.02 mm | ±0,01 mm auf einem definierten Datum, auf Anfrage |
| Verbindungsausschnitt | ±0.1 mm | ±0,05 mm bei Abmessung von der Deckfläche |
| Wärmesenkenflachheit | 0,02 mm über 100 mm | Vor dem Verpacken auf einer Granitplatte geprüft |
| Geformte Toleranz | ±0.05 mm | Abhängig von Harz, Wand und Torposition |
| Mindestformwand | 0,8-1,2 mm | Unter diesem, kurze Schüsse und Warp |
| Beschichtungsdicke | 3-8 μm Nickel | 0,05-0.1 μm Goldblitz über Nickel |
| Entflammbarkeit | UL94 V-0 | Nur bei der auf der Zeichnung angegebenen Wanddicke |
| ESD-Oberflächenwiderstand | 104–1011 Ω | Leitfähig oder ableitend, auf dem Datenblatt deklariert |
Qualität und Dokumentation
Ein Elektronikkäufer muss beweisen, dass das Teil das gleiche ist wie das, das den Test bestanden hat. Das ist ein Papierkram-Problem genauso wie ein Bearbeitungsproblem.
Jede kritische Dimension gemessen an der Zeichnung und berichtet mit dem Datum Schema Sie angegeben. AS9102 Format auf Anfrage.
Mill Zertifikate für Metall, Harzlot und UL gelbe Karte für Kunststoff. Abgelegt gegen die Bestellung, nicht später gejagt.
XRF auf plattierten Teilen: Nickel, Goldblitz und Zink lesen pro Partie. Eine Beschichtung, die 2 μm dünn ist, ist eine Korrosionsforderung, die darauf wartet zu geschehen.
Wärmesenkenmontage Gesichter vor dem Verpacken überprüft. Eine verdrehte Basis ist ein heißer Chip, was auch immer die Finnenzahl sagt.
Maskenbeläge und chem-Filmflächen überprüft auf Widerstand, bevor der Deckel geht auf, so dass der Schildweg ist real und nicht theoretisch.
Rosa Taschen, schwarze leitfähige Tote und Feuchtigkeit Barriere Taschen für Rollen. Der Teil kommt so sauber, wie es die Bank verlassen.
Wo wir hinpassen
Elektronik-Lieferketten sind lang. Klar über unser Stück davon spart einen Monat E-Mails.
Wenn Ihr Programm eines der oben aufgeführten Artikel benötigt, teilen Sie uns bei RFQ mit. Wir weisen Sie auf die richtige Art des Lieferanten hin, anstatt Ihnen ein Startdatum zu kosten.
So läuft ein Projekt ab
Elektronik-Teams arbeiten bereits in vier Runden. Wir zitieren und liefern gegen die gleichen Runden, so dass die Hardware und der Zeitplan Line-up.
Bearbeitete oder bedruckte Schalen, 5 bis 20 Stück. Echte Platine im Inneren, echte Steckverbinder, echte Fehler gefunden früh.
Korrektes Material, korrektes Finish. Tropfen, thermische und Erdung überprüft auf 20 bis 100 Stück.
Teile aus der Produktion Werkzeug oder sterben. Prozess-Fenster gesperrt, kosmetische und dimensionale Grenzen vereinbart.
Volumen mit SPC auf kritischen Abmessungen, AQL Kosmetikcheck und ESD-Verpackung auf jedem Karton.
Erzählen Sie uns den Teil, die Lautstärke und die Runde, in der Sie sind. Sie erhalten einen DFM-Notiz und einen Preis, keine Broschüre. NDA unterzeichnet, bevor wir die Datei öffnen.
Fragen, die wir jede Woche bekommen