
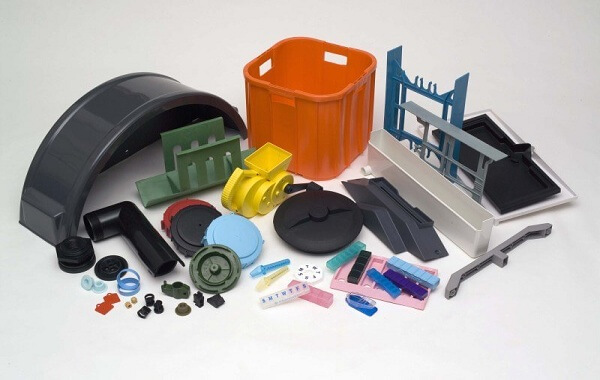
Industrie électronique
Une planche est seulement aussi bonne que la boîte qui l'entoure. Si la distance d'arrêt est de 0,2 mm, le connecteur ne s'accouplera pas. Si la face de l'évier de chaleur n'est pas plate, la puce est chaude.
Usinage CNC, impression 3D, moulage par injection et tôle métallique. Enveloppes, éviers de chaleur, boîtiers de connecteurs, faces, boîtes de protection et châssis. Un fournisseur du premier support au carton d'expédition.
Ce que nous faisons
Nous ne construisons pas de planches. Nous construisons tout ce que la planche boulonne, scelle contre, et décharges de chaleur à travers. Ce sont les huit parties familles que nous citons la plupart.
Boîtes usinées, moulées ou pliées avec des panneaux d'appui, des fenêtres de connecteur et un couvercle qui ferme à plat.
Aluminium fin, éparpilleurs en cuivre et plaques froides liquides. Face de montage plate, usinée après anodisation si nécessaire.
Coques arrière, sous-coques D, blocs terminaux et bouchons à clé. Faces d'accouplement maintenues à ±0,05 mm.
Panneaux anodisés avec marquage laser, trous de contre-coups et coussinets masqués.
Châssis, guides de cartes, panneaux de 19 pouces et supports de montage en acier laminé ou galvanisé à froid.
Boîtes en cuivre inoxydable ou béryllium, bouts de doigts et rainures de joints conductrices.
Plaques de lit d'escargots, nids de planches et dispositifs d'alignement en POM, FR4 stratifié ou aluminium.
Boutons en aluminium tournés, bouchons moulés et claviers en silicone avec une force d'actionnement définie.
Qu'est-ce qui décide si ça va ?
Les pièces électroniques sont rarement difficiles à fabriquer, elles sont difficiles à fabriquer, de sorte que la troisième, cinquième et cinq-milliers d'assemblages se ferment sans cale.
La hauteur, la position du boss et les fenêtres de connecteurs s'accumulent toutes à partir du PCB. Nous mesurons à partir du contour du tableau, pas de l'extérieur de la boîte.
Le blindage ne fonctionne que si la couture est continue et que le couvercle touche effectivement le sol. Un revêtement conducteur sur une bride peinte ne protège rien.
Un arc de 0,1 mm sur une puce de 40 mm laisse un trou d'air, et l'air est un mauvais conducteur. La planéité compte plus que la nageoire compte sur le dessin.
Les cotes UL94 sont données par épaisseur de paroi. Une résine qui passe V-0 à 1,5 mm peut échouer à 0,8 mm. Nous confirmons la note par rapport à votre paroi réelle.
Pour un couvercle qui s'ouvre souvent, utilisez un insert en métal, et non un fil en plastique.
Deux moitiés ne scellent pas parce que vous leur avez demandé. Une perle de soudure triangulaire, une étape de localisation et 0,3 mm d'effondrement doivent être conçus dans la partie.
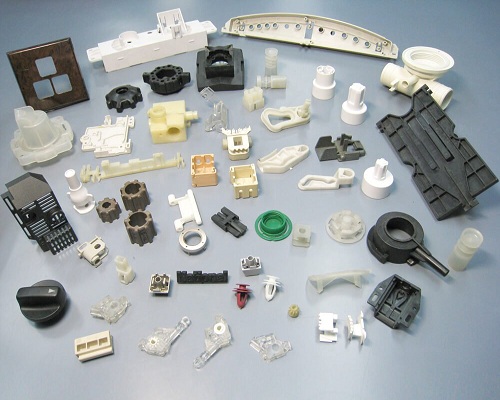
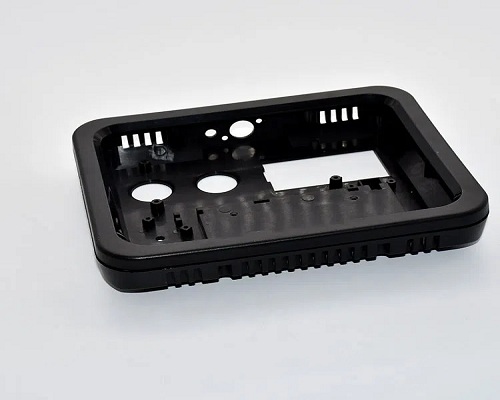
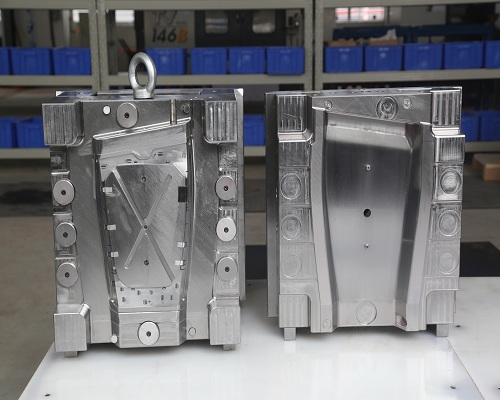
01Usinage CNC
Pour les pièces métalliques où la planche doit s'adapter et la chaleur doit partir. Aucun outillage, matériel réel, et un dessin que vous pouvez inspecter contre.
Les poches, les standoffs et les fenêtres de connecteur coupées en une seule installation, de sorte que la planche est à plat et le couvercle se ferme sans cale.
Usinage 5 axes →6061-T6 avec une face de montage à plat à 0,02 mm sur 100 mm. Fins coupés à un rapport d'aspect 6:1 sans bavardage.
Fraisage CNC →Coquilles tournées et porte-clés broyées. Faces d'accouplement maintenues à ±0,05 mm, de sorte que les sièges de la prise soient complètement verrouillés.
Tournage CNC →Anodisé, marqué au laser et contrecoupé. Chaque trou dimensionné d'un bord de référence, pas de l'autre.
Usinage de précision →Métaux et plastiques pour électronique
| Matériau | Pourquoi il est utilisé | Terminer ce qui convient |
|---|---|---|
| 6061-T6 aluminium | Enveloppes, dissipateurs de chaleur, plaques frontales | Anodise, film de chim, blast de perles |
| 7075 aluminium | Murs minces, supports rigides | Anodise dure, coussinets masqués |
| C110 cuivre | Étendeurs de chaleur, barres d'autobus | Plaque de nickel, ou nue |
| Laiton H62 | Coquilles de connecteur, butées, goupilles | Plaque de nickel, flash or |
| 304 / 316 inox | Boîtes de bouclier, zones humides ou corrosives | Passivation, électropolish |
| POM (Delrin) | Isolateurs, plaques d'essai | Comme usinés, décapités |
| PEEK | Isolateurs à haute température, parties de plaquettes | Anneaux, comme usinés |
| PEI (Ultem) | Revêtements transparents, parties sans danger ESD | Balle de perles, vernis à vapeur |
Finitions et marquages que vous pouvez spécifier
Envoyez le fichier STEP et un dessin 2D avec le schéma de référence.
02Impression 3D
Pour les vérifications d'ajustement, les montages et les courts-métrages pendant que l'outil est toujours cité. Imprimez la partie, mettez le vrai tableau dedans, et trouvez l'erreur dans un après-midi.
Couches de 0,05 mm, fenêtres de connecteur pointu et texte propre. Le moyen le plus rapide pour prouver qu'une planche convient à une coquille.
Impression SLA →Tough, dimensionnellement stable et prêt à s'adapter. Bon pour 20 à 200 supports et couvertures sans outillage.
Impression SLS →Aluminium, inox et cuivre. Métal véritable pour les boîtes de protection, les prototypes de dissipateurs de chaleur et les supports de charge.
Impression SLM →Les nids imprimés, les blocs d'alignement et les couvercles en matériau sans danger ESD, de sorte qu'un montage ne zaps jamais le panneau qu'il détient.
Impression FDM →Choisir un processus d'impression
| Procédé | Détail et surface | Idéal pour | Délai habituel |
|---|---|---|---|
| SLA | Couches de 0,05 mm, lisses | Vérifications de l'ajustement, détails du connecteur fin | 2-4 jours |
| DLP | Couches de 0,03 mm, bords tranchants | Petits inserts et capsules précis | 2-4 jours |
| SLS | 0,1 mm, uniforme mat | Brackets, couvercles, snap fits | 3 à 5 jours |
| MJF | 0,08 mm, légèrement granuleux | Pièces d'utilisation finale pour petits lots | 3 à 6 jours |
| SLM | 0,03-0,05 mm, soufflé | Boîtes de protection en métal, échantillons de dissipateurs de chaleur | 5-8 jours |
| FDM (ESD) | 0,2 mm, couches visibles | Accessoires, nids, plateaux de manutention | 1–3 jours |
Envoyez le fichier STEP ainsi que le schéma du tableau que vous devez effacer.
03Moulage par injection
Lorsque le coût unitaire, l'épaisseur de la paroi et une cote de flamme doivent être d'accord entre eux. Nous vérifions les trois avant de couper l'acier.
Murs de 1,5 à 3,0 mm, côtes à la moitié du mur, 1 degré de tirant d'eau. Les sections de mur équilibrées sont ce qui empêche une boîte de se déformer.
Moulage par injection →Pins et bornes moulés à l'insert situés à ±0,05 mm sur le tangage. Anciens bobines avec des murs suffisamment minces pour s'adapter à la fenêtre de remontage.
Surmoulage d'inserts →ABS, PC/ABS, PBT, PPS et Î.-P.-É. avec une cote UL94 V-0 au mur que vous moulez en fait. La couleur est confirmée contre la carte jaune.
Moulage de précision →Joints en TPE collés à une coque dure, relief de déformation à la sortie du câble, et une perle de soudure conçue en scellement de deux moitiés.
Surmolage →Résines que nous faisons tourner pour des pièces électroniques
| Résine | Pièce typique | Faites attention. |
|---|---|---|
| ABS (classe V-0) | Pièces jointes, crochets, lunettes | La cote ne peut être attribuée qu'à l'épaisseur indiquée |
| PC | Couvertures claires, tuyaux légers | Doit être séché, avec des fissures de stress avec certains solvants |
| PC/ABS FR | Boîtiers, boîtiers de commande | La peinture ou un maître foncé peut laisser tomber la note |
| PA66 | Corps de connecteurs, bobines | Absorbe l'humidité, donc la taille se déplace après le moulage |
| PBT GF15 | Connecteurs, anciens bobines | Profilés plats longs en fibres de verre |
| PPS GF40 | Logements haute température, pièces SMT | Abrasif, porte portes et vis |
| PEI (Ultem) | Couvertures ESD, parties haute chaleur | Haute température de fusion, a besoin d'un coureur chaud |
| PEEK | Manutention de la cire, pièces haute température | Fraise, forte contraction, anévale après moulage |
| TPE / TPU | Joints, dispositifs anti-souches, joints | Obligations uniquement sur un substrat compatible |
Envoyez la pièce, l'épaisseur de la paroi et le volume annuel.
04Tôlerie
Châssis, racks, supports et boîtes de protection. Lorsque la force par dollar et un chemin de terre continu comptent plus qu'une finition miroir.
Châssis, guides de cartes et panneaux de 19 pouces. Tab et fente d'abord, puis rivet ou soudure, de sorte que le cadre reste carré.
Tôles métalliques →Les barrières PEM pressées, la position du trou à ±0,1 mm, incurvées sur les deux faces, rien ne coupe un câble.
Estampage →0,2 mm de cuivre inoxydable ou béryllium, estampillé et formé de languettes de soudure et d'un couvercle qui se coupe.
Découpe laser →Enduit de poudre, plaque de zinc, film de chimie et écran de soie. Coussins masqués avant le revêtement, jamais gratté après.
Soudage →Matériaux et épaisseurs des feuilles
| Matériau | Épaisseur | Pièce typique |
|---|---|---|
| SPCC acier laminé à froid | 0,5-3,0 mm | Supports intérieurs, couvertures peintes |
| SECC / SGCC | 0,5 à 2,0 mm | Châssis qui saute la ligne de peinture |
| 5052 aluminium | 0,8-4,0 mm | Couvertures lumineuses, panneaux avant |
| 6061 aluminium | 1,0-6,0 mm | Supports structuraux, plaques de base |
| 304 acier inoxydable | 0,2-3,0 mm | Bouclier, zones propres |
| 316 acier inoxydable | 0,5-3,0 mm | Marine, chimique, lavage |
| Cuivre et laiton | 0,3 à 2,0 mm | Barres d'autobus, bandes de mise à la terre |
| Béryllium cuivre | 0,1-0,3 mm | Doigts, ressorts de contact |
DXF ou STEP plus lignes de virage, matériel d'appel et de finition.
Choisir un itinéraire
La même boîte peut être usinée, moulée, pliée ou moulée. La bonne réponse dépend de la quantité, de la chaleur et de la nécessité de protéger la boîte.
| Partie ou situation | Meilleur itinéraire | Why | Délai habituel |
|---|---|---|---|
| Pièce jointe, 5 pièces, avant l'outillage | Billet CNC | Aucun outil, vrai métal, anodisé | 5–7 jours |
| Pièce jointe, 5 000 pièces | Moulage par injection | Coût unitaire le plus bas une fois que l'outil existe | 20-30 jours |
| Évier à chaleur, 200 pièces | CNC avec nageoires coupées | Visage plat, n'importe quel motif de nageoire | 6-8 jours |
| Évier à chaleur, 20 000 pièces | Extrusion plus usinage | Moins cher par mètre, puis face et perçage | 15 à 20 jours |
| Châssis rack, 100 pcs | Tôle | Force par dollar, aucun outillage | 8-12 jours |
| Bouclier, 50 000 pièces | Estampage progressif | Étendue, très faible coût unitaire | 25-35 jours |
Dites-nous le volume et la date. Nous dirons si un itinéraire moins cher existe.
Qu'est-ce que vous pouvez nous retenir
Ce sont les chiffres que nous citons contre. Si votre conception a besoin de quelque chose de plus serré, dites si tôt et nous vous dirons honnêtement si nous pouvons le tenir.
| Point | Ce qu'on tient | Remarques |
|---|---|---|
| Tolérance mécanique | ±0.02 mm | ± 0,01 mm sur une référence définie, sur demande |
| Découpe du connecteur | ±0.1 mm | ±0,05 mm lorsqu'il est dimensionné à partir de la face d'accouplement |
| Planéité de l ' évier thermique | 0,02 mm sur 100 mm | Vérifié sur une plaque de granit avant emballage |
| Tolérance moulée | ±0.05 mm | Dépend de la position de la résine, de la paroi et de la porte |
| Mur minimal moulé | 0,8-1,2 mm | Ci-dessous, des tirs courts et une distorsion |
| Épaisseur du revêtement | 3-8 μm de nickel | 0,05-0,1 μm d'or éclair sur nickel |
| Inflammabilité | UL94 V-0 | Seulement à l'épaisseur de paroi indiquée sur le dessin |
| Résistivité de surface ESD | 104–1011 Ω | Conductive ou dissipative, déclarée sur la feuille de données |
Qualité et documentation
Un acheteur d'électronique doit prouver que la pièce est la même que celle qui a passé le test. C'est un problème de paperasse autant qu'un problème d'usinage.
Chaque dimension critique mesurée par rapport au dessin et rapportée avec le schéma de référence que vous avez spécifié. Format AS9102 sur demande.
Certificats d'usine pour métal, lot de résine et carte jaune UL pour le plastique. Classé contre l'ordre, non traqué plus tard.
XRF sur les pièces plaquées: nickel, or flash et zinc lu par lot. Un revêtement qui est mince de 2 μm est une revendication de corrosion en attente de se produire.
Faces de montage d'évier de chaleur vérifiées avant l'emballage. Une base déformée est une puce chaude, peu importe le nombre d'ailettes dit.
Les coussinets masqués et les faces de film de chimie ont vérifié la résistance avant que le couvercle ne continue, de sorte que le chemin du bouclier est réel et non théorique.
Sacs roses, sacs conductifs noirs et sacs de barrière d'humidité pour bobines. La partie arrive aussi propre qu'elle a quitté le banc.
Où nous en sommes
Les chaînes d'approvisionnement électroniques sont longues. Être clair sur notre tranche de cela permet d'économiser un mois de courriels.
Si votre programme a besoin de l'un des éléments énumérés ci-dessus, dites-nous à RFQ. Nous vous indiquerons le bon type de fournisseur au lieu de vous coûter une date de lancement.
Comment se déroule un projet
Les équipes d'électronique travaillent déjà en quatre tours. Nous citons et livrons contre ces mêmes tours, donc le matériel et le calendrier s'alignent.
Coquilles usinées ou imprimées, 5 à 20 pièces. Tableau réel à l'intérieur, connecteur réel, véritables erreurs trouvées tôt.
Matériaux corrects, finition correcte. Contrôles de chute, thermique et de mise à la terre sur 20 à 100 pièces.
Pièces hors de l'outil de production ou de la matrice. La fenêtre de processus verrouillé, les limites cosmétiques et dimensionnelles convenu.
Volume avec CPS sur les dimensions critiques, contrôle cosmétique AQL et emballage ESD sur chaque carton.
Dites-nous la partie, le volume et le tour dans lequel vous êtes. Vous obtenez une note DFM et un prix, pas une brochure. NDA signé avant que nous ouvrons le fichier.
Questions que nous recevons chaque semaine