
Industria elettronica
Una tavola è buona solo quanto la scatola intorno ad essa. Se lo standoff è di 0,2 mm, il connettore non si accoppia. Se la faccia del dissipatore di calore non è piatta, il chip funziona caldo.
Lavorazione CNC, stampa 3D, stampa ad iniezione e lamiera. Recinzioni, dissipatori di calore, alloggiamenti dei connettori, targhe, barattoli di protezione e telaio. Un fornitore dalla prima staffa alla scatola di spedizione.
Che cosa facciamo
Noi non costruiamo tavole, costruiamo tutto ciò che è in cui i bulloni, i sigilli e le discariche di calore. Queste sono le otto famiglie che citiamo di più.
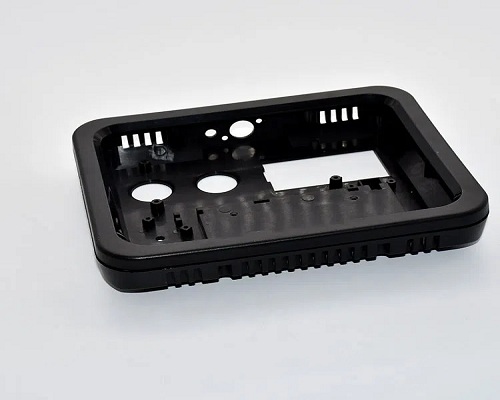
Scatole lavorate, modellate o piegate con standoff di bordo, finestre di connettore e un coperchio che chiude piatto.
Spanditori in alluminio, rame e piastre a freddo liquido. Fissaggio piano, lavorato dopo anodizzazione se necessario.
Conchiglie, conchiglie D-sub, morsettiere e tappi a chiave. Facce di accoppiamento tenute a ± 0,05 mm.
Pannelli anodizzati con marcatura laser, fori svasati e pastiglie mascherate.
Telaio rack, guide card, pannelli da 19 pollici e staffe di montaggio in acciaio laminato a freddo o zincato.
Lattine di rame inox o di vanadio stampate e scanalature di guarnizioni conduttrici.
Piastre per letti di unghie, nidi di cartone e infissi di allineamento in POM, laminato FR4 o alluminio.
Pomelli torniti in alluminio, tappi stampati e tastiere in silicone con una forza di azionamento definita.
Che cosa decide se si adatta
Le parti elettroniche sono raramente difficili da fare. Sono difficili da fare in modo che il terzo, quinto e cinquemilaesimo montaggio tutti vicini senza uno shim.
Altezza di standoff, posizione del capo e finestre dei connettori tutti impilano dal PCB. Noi dimensioni dal bordo della scheda, non dall'esterno della scatola.
La schermatura funziona solo se la cucitura è continua e il coperchio in realtà tocca terra. Un rivestimento conduttivo su una flangia verniciata non protegge nulla.
Un arco di 0,1 mm sopra un chip di 40 mm lascia un vuoto d'aria, e l'aria è un conduttore povero. La planarità conta più della pinna conta sul disegno.
Per spessore della parete vengono date le valutazioni UL94. Una resina che passa V-0 a 1,5 mm può fallire a 0,8 mm. Confermo il grado contro la parete reale.
Pareti di boss a 0.6 volte la parete nominale, con gommoni e filetto alla base. Per un coperchio che si apre spesso, utilizzare un inserto di metallo, non un filetto di plastica.
Due metà non sigillano perché gliel'hai chiesto tu. Una perla triangolare di saldatura, un gradino di localizzazione e 0,3 mm di collasso devono essere progettati nella parte.
01Lavorazione CNC
Per le parti metalliche dove la tavola deve adattarsi e il calore deve lasciare. Nessun utensile, materiale reale, e un disegno è possibile ispezionare contro.
Tasche, stand-off e finestre dei connettori tagliate in un setup, in modo che la tavola si siede piatta e il coperchio si chiude senza uno shim.
Lavorazione a 5 assi →6061-T6 con faccia di fissaggio piatta a 0,02 mm oltre 100 mm. Le pinne sono tagliate in un rapporto di aspetto 6:1 senza chiacchiere.
Fresatura CNC →Conchiglie tornite e keyway fresati. Facce di accoppiamento tenute a ± 0,05 mm in modo che i sedili della spina completamente e si blocca.
Tornitura CNC →Anodizzato, marcato al laser e controsunk. Ogni buco dimensionato da un bordo di dato, non l'uno dall'altro.
Lavorazione di precisione →Metalli e materie plastiche noi macchine per l'elettronica
| Materiale | Perché viene usato | Finisci che ti sta bene |
|---|---|---|
| 6061-T6 alluminio | Recinzioni, dissipatori di calore, piastre | Anodizzato, film chimico, perline esplosione |
| 7075 alluminio | Muri sottili, staffe rigide | Anodizzato duro, pastiglie mascherate |
| C110 rame | Spanditori di calore, barre per autobus | Piastra di nichel nuda |
| Ottone H62 | Connettori, interruttori di sicurezza, perni | Piastra di nichel, oro flash |
| 304 / 316 acciaio inossidabile | Lattine per scudi, zone umide o corrosive | Passivazione, elettropolish |
| POM (Delrin) | Isolatori, piastre di prova | Come lavorato, sbavato |
| PEEK | Isolatori ad alta temperatura, parti di wafer | Ricotto, lavorato |
| PEI (Ultimo) | Coperture trasparenti, parti di sicurezza ESD | Blast di perline, lucido a vapore |
Finiture e marcature che puoi specificare
Inviare il file STEP e un disegno 2D con lo schema del dato.
02Stampa 3D
Per i controlli, i montaggi e le corse corte mentre lo strumento è ancora citato. Stampare la parte, mettere la vera tavola in esso, e trovare l'errore in un pomeriggio.
strati di 0,05 mm, finestre affilate e testo pulito. Il modo più veloce per dimostrare una scheda si adatta a una scocca.
Stampa SLA →Robusto, dimensionalmente stabile e pronto per essere snap-fit. Buono per 20 a 200 staffe e coperture senza utensili.
Stampa SLS →Alluminio, acciaio inox e rame. Real metallo per barattoli di protezione, prototipi di dissipatore di calore e staffe portanti.
Stampa SLM →Nidi stampati, blocchi di allineamento e coperture in materiale sicuro ESD, quindi un dispositivo non zaps la scheda che detiene.
Stampa FDM →Scegliere un processo di stampa
| Processo | Dettaglio e superficie | Ideale per | Tempo di consegna tipico |
|---|---|---|---|
| SLA | Strati di 0,05 mm, lisci | Controlli adatti, dettagli del connettore | 2-4 giorni |
| DLP | Strati di 0,03 mm, bordi affilati | Piccoli inserti e tappi precisi | 2-4 giorni |
| SLS | 0,1 mm, uniforme opaco | Staffe, coperture, attacchi a scatto | 3-5 giorni |
| MJF | 0,08 mm, leggermente granuloso | Parti di macchine per l'impiego finale di piccole quantità | 3-6 giorni |
| SLM | 0,03-0,05 mm, sabbiato | Lattine di metallo, campioni di dissipatore di calore | 5-8 giorni |
| FDM (ESD) | 0,2 mm, strati visibili | Correzioni, nidi, vassoi di movimentazione | 1–3 giorni |
Inviare il file STEP più il contorno della scheda da cancellare.
03Stampaggio a iniezione
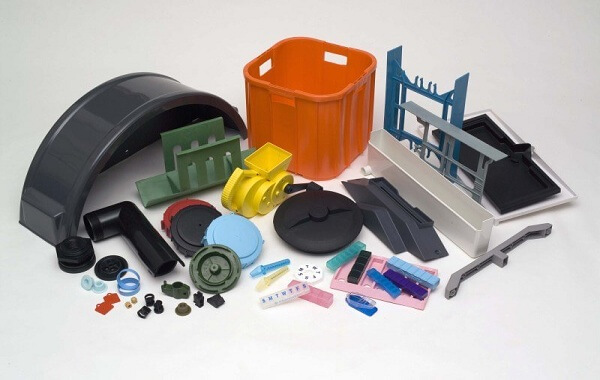
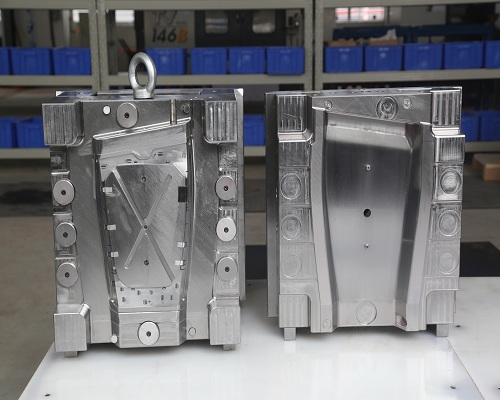
Dove il costo unitario, lo spessore della parete e il grado di fiamma devono essere d'accordo tra loro. Controlliamo tutti e tre prima di tagliare l'acciaio.
Pareti da 1,5 a 3,0 mm, costole a metà parete, 1 grado di bozza. Le sezioni della parete bilanciate sono ciò che impedisce una scatola di deformarsi.
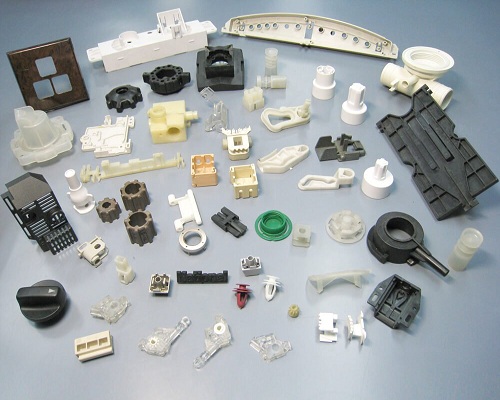
Stampaggio ad iniezione →Perni e morsetti inserti modellati situati a ± 0,05 mm sul passo. Coil ex con pareti abbastanza sottili da adattarsi alla finestra di avvolgimento.
Stampaggio con inserti →ABS, PC/ABS, PBT, PPS e PEI con una valutazione UL94 V-0 alla parete che si stampi. Il colore è confermato contro la carta gialla.
Stampaggio di precisione →Guarnizioni TPE legate ad un guscio duro, resistenza all'uscita del cavo e un cordone di saldatura progettato in due metà sigillare.
Sovrastampa →Resine per componenti elettronici
| Resina | Particolare tipico | Attenzione. |
|---|---|---|
| ABS (grado V-0) | Contenitori, staffe, lunette | Il rating è valido solo allo spessore dichiarato |
| PC | Coperture trasparenti, tubi leggeri | Devono essere asciugate, crepe di stress con alcuni solventi |
| PC/ABS FR | Casse, cassette di controllo | Dipingere o un masterbatch scuro può far cadere la valutazione |
| PA66 | Connettori, bobbine | Assorbe l'umidità, quindi le dimensioni si muovono dopo la stampaggio |
| PBT GF15 | Connettori, ex bobine | Deviazione di fibre di vetro lunghe sezioni piane |
| PPS GF40 | Alloggiamento ad alta temperatura, parti SMT | Abrasivo, porta cancelli e viti |
| PEI (Ultimo) | Coperture ESD, parti ad alto calore | Alta temperatura di fusione, ha bisogno di un corridore caldo |
| PEEK | Maneggevolezza dell'onda, parti ad alta temperatura | Costoso, elevato restringimento, ricottura dopo la stampaggio |
| TPE / TPU | Guarnizioni, rilievi, guarnizioni | Legame solo a un substrato compatibile |
Inviare la parte, lo spessore della parete e il volume annuale.
04Lamiera
Telai, rack, staffe e barattoli di protezione. Dove la forza per dollaro e un percorso continuo di terra materia più di una finitura a specchio.
Telaio rack, guide di carte e pannelli da 19 pollici. Tab e slot prima, poi rivetto o saldatura, in modo che il telaio rimane quadrato.
Lamiera →Gli stand-off PEM si sono premuti, posizione del foro a ±0,1 mm, sbavati su entrambe le facce in modo che nulla tagli un cavo.
Stampaggio →0,2 mm di rame inox o benzile, timbrato e formato con linguette di saldatura e un coperchio che si attacca.
Taglio laser →Rivestimento in polvere, lastra di zinco, pellicola chimica e serigrafia. Tamponi a terra mascherati prima del rivestimento, mai raschiati dopo.
Saldatura →Materiali e spessori delle lamiere
| Materiale | Spessore | Particolare tipico |
|---|---|---|
| Acciaio SPCC laminato a freddo | 0,5-3,0 mm | Staffe interne, coperchi dipinti |
| SECC / SGCC | 0,5-2,0 mm | Telaio che salta la linea di verniciatura |
| 5052 alluminio | 0,8-4,0 mm | Coperture luminose, pannelli anteriori |
| 6061 alluminio | 1,0-6,0 mm | Staffe strutturali, piastre di base |
| 304 inox | 0,2-3,0 mm | Lattine di protezione, aree pulite |
| 316 inox | 0,5-3,0 mm | Marine, chimico, lavaggio |
| Rame e ottone | 0,3-2,0 mm | Busbars, strisce di massa |
| Rame di Berillio | 0,1-0,3 mm | Dita, molle a contatto |
DXF o STEP più linee di curvatura, callout hardware e finitura.
Scegliere un percorso
La stessa scatola può essere lavorata, modellata, piegata o fusa. La risposta giusta dipende dalla quantità, dal calore, e dal fatto che la scatola debba essere protetta.
| Parte o situazione | Itinerario migliore | Why | Tempo di consegna tipico |
|---|---|---|---|
| Recinzione, 5 pz, prima dell'utensile | Billetta CNC | Nessun utensile, metallo vero, anodizzato | 5–7 giorni |
| Recinzione, 5.000 pezzi | Stampo per iniezione | Costo unitario più basso una volta che lo strumento esiste | 20-30 giorni |
| Lavello di calore, 200 pz | CNC con pinne tagliate | Faccia piatta, qualsiasi motivo a pinna | 6-8 giorni |
| Lavello di calore, 20.000 pz | Estrusione più lavorazione | Meno costoso per metro, poi faccia e trapano | 15-20 giorni |
| Telaio rack, 100 pz | Lamiera | Forza per dollaro, senza attrezzi | 8-12 giorni |
| Lattina di scudo, 50.000 pezzi | Stampaggio progressivo | Sagoma sottile, costo unitario molto basso | 25-35 giorni |
Ci dica il volume e la data. Diremo se esiste un percorso più economico.
Quello che puoi trattenerci
Questi sono i numeri che citiamo contro. Se il vostro progetto ha bisogno di qualcosa di più stretto, dirlo in anticipo e vi diremo onestamente se possiamo tenerlo.
| Voce | Quello che teniamo | Note |
|---|---|---|
| Tolleranza lavorata | ±0.02 mm | ±0,01 mm su un dato definito, su richiesta |
| Taglio connettore | ±0.1 mm | ±0,05 mm quando dimensionato dalla faccia di accoppiamento |
| Lavello di calore piatta | 0,02 mm oltre 100 mm | Controllato su una piastra di granito prima dell'imballaggio |
| Tolleranza modellata | ±0.05 mm | Dipende dalla posizione di resina, parete e cancello |
| Muro minimo modellato | 0,8-1,2 mm | Sotto questo, colpi corti e curvatura |
| Spessore di placcatura | 3-8 μm di nichel | 0,05-0,1 μm di oro flash sopra nichel |
| Flamabilità | UL94 V-0 | Solo allo spessore della parete indicato sul disegno |
| Resistività superficiale dell'ESD | 104–1011 Ω | Conduttivo o dissipativo, dichiarato nella scheda tecnica |
Qualità e documentazione
Un acquirente di elettronica deve dimostrare che la parte è la stessa di quella che ha superato il test. Quello è un problema di scartoffie tanto quanto un problema di lavorazione.
Ogni dimensione critica misurata contro il disegno e riportata con lo schema di dato specificato. Formato AS9102 su richiesta.
Certificati di mulino per metallo, lotto di resina e carta giallo UL per plastica. Filato contro l'ordine, non cacciato in seguito.
XRF su parti placcate: nichel, oro flash e zinco letto per lotto. Un rivestimento che è di 2 μm sottile è una richiesta di corrosione in attesa di accadere.
Una base deformata e' un chip caldo, qualunque cosa dica il conteggio delle pinne.
Pad e facce di pellicola chimica mascherate controllate per la resistenza prima che il coperchio continui, quindi il percorso dello scudo è reale e non teorico.
Sacchetti rosa, totes conduttivi neri e sacchetti di barriera all'umidità per rulli. La parte arriva pulita come ha lasciato la panca.
Dove ci troviamo
Le catene di fornitura elettroniche sono lunghe. Essere chiari circa la nostra fetta di esso salva un mese di email.
Se il vostro programma ha bisogno di uno qualsiasi degli elementi elencati sopra, diteci a RFQ. Vi indicheremo il tipo giusto di fornitore invece di costare una data di lancio.
Come si svolge un progetto
I team di Electronics lavorano già in quattro round. Citiamo e consegniamo contro gli stessi round, quindi l'hardware e il programma si allineano.
Conchiglie lavorate o stampate, da 5 a 20 pezzi. Lavagna reale all'interno, connettore reale, errori reali trovati presto.
Materiale corretto, finitura corretta. Controlli di caduta, di riscaldamento e di messa a terra da 20 a 100 pezzi.
Parti fuori dello strumento di produzione o stampo. Finestra di processo bloccata, cosmetici e limiti dimensionali concordati.
Volume con SPC su dimensioni critiche, controllo cosmetico AQL e imballaggio ESD su ogni cartone.
Dicci la parte, il volume e il giro in cui sei. Ottieni una nota DFM e un prezzo, non un opuscolo. NDA firmato prima di aprire il file.
Domande che riceviamo ogni settimana