
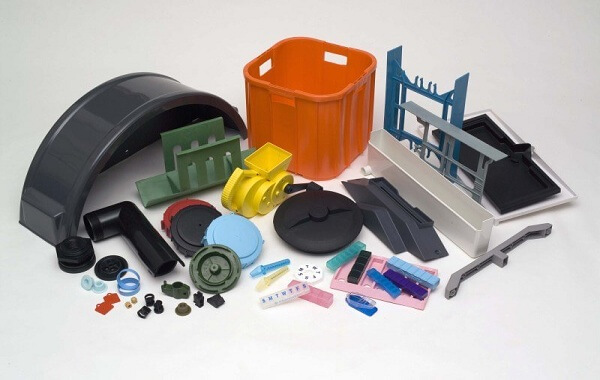
Indústria da eletrônica
Uma placa é tão boa quanto a caixa ao redor dela. Se o impasse for de 0.2 mm curto, o conector não se acasalará. Se a face do dissipador de calor não for plana, o chip é quente.
Máquinas CNC, impressão 3D, moldagem por injeção e chapa de metal. Encerramentos, dissipadores de calor, caixas de conectores, placas faciais, latas de escudo e chassis. Um fornecedor do primeiro suporte para a caixa de transporte.
O que fazemos
Não construímos placas, construímos tudo o que a placa parafusa, sela contra, e despeja o calor através. Estas são as oito famílias parte que mais citamos.
Caixas usinadas, moldadas ou dobradas com suportes de placa, janelas de conector e uma tampa que fecha plano.
Alumínio, espaldeiras de cobre e placas líquidas frias. Face de montagem plana, usinada após anodização, se necessário.
Conchas traseiras, conchas de D-sub, blocos terminais e plugs com teclado. Faces de acasalamento seguradas a ±0,05 mm.
Painéis anodizados com marcação a laser, buracos contrasuntos e almofadas de terra mascaradas.
Chassis, guias de cartões, painéis de 19 polegadas e suportes de montagem em aço laminado a frio ou galvanizado.
Latas de cobre, estoque de dedos e ranhuras de juntas condutivas estampadas em inox ou berilio.
Placas de cama de unhas, ninhos de bordo e dispositivos de alinhamento em POM, laminado FR4 ou alumínio.
Botãos de alumínio girado, tampas moldadas e teclados de silicone com uma força de atuação definida.
O que decide se encaixa
As peças eletrônicas raramente são difíceis de fazer. São difíceis de fazer para que a terceira, quinta e quinta milésima montagem se aproxime sem um shim.
Altura de paragem, posição do chefe e janelas do conector todos empilham-se do PCB. Nós dimensionamos a partir do contorno da placa, não do exterior da caixa.
O blindagem funciona apenas se a costura é contínua e a tampa realmente toca o solo. Um revestimento condutor sobre uma flange pintada não protege nada.
Um arco de 0,1 mm sobre um chip de 40 mm deixa uma abertura de ar, e o ar é um condutor pobre. A planura importa mais do que a contagem de aleta no desenho.
A classificação UL94 é dada por espessura da parede. Uma resina que passa V-0 a 1,5 mm pode falhar a 0,8 mm. Confirmamos a qualidade contra a sua parede real.
Paredes de boss a 0,6 vezes a parede nominal, com gussets e um filé na base. Para uma tampa que se abre frequentemente, use um inserto de metal, não um fio de plástico.
Duas metades não selam porque você lhes pediu. Uma perla de solda triangular, um passo de localização e 0,3 mm de colapso tem que ser projetado na peça.
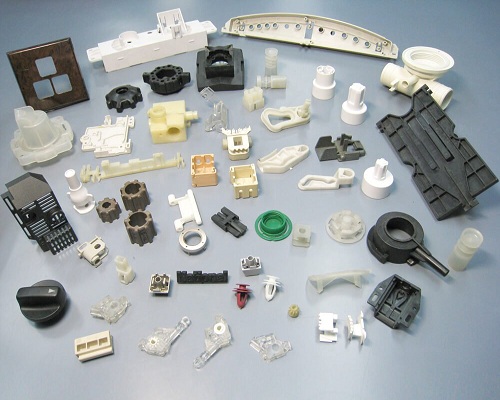
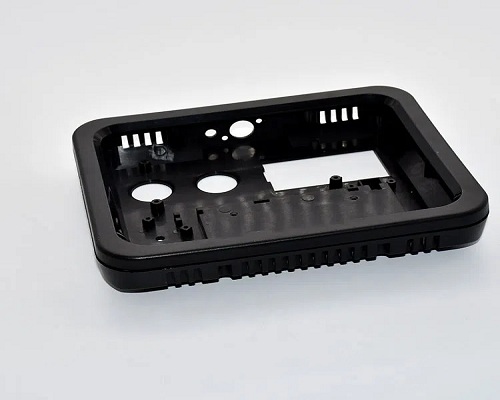
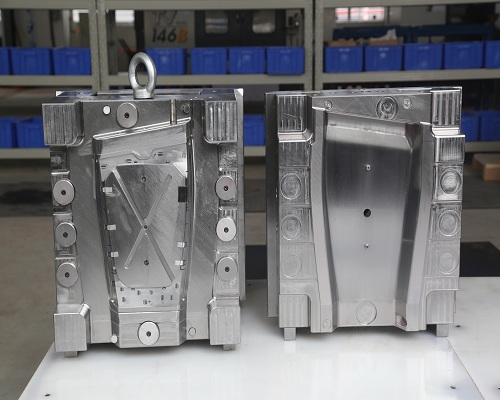
01Usinagem CNC
Para as peças metálicas onde a placa tem que caber e o calor tem que sair. Sem ferramentas, material real, e um desenho que você pode inspecionar contra.
Pockets, standoffs e janelas de conector cortadas em uma configuração, então a placa fica plana e a tampa fecha sem um shim.
Usinagem de 5 eixos →6061-T6 com uma face de montagem plana a 0,02 mm sobre 100 mm. As aletas cortadas para uma relação de 6:1 de aspecto sem conversa.
Fresagem CNC →Conchas giradas e teclados fresados. Faces de acasalamento seguradas a ±0,05 mm para que os bancos plug totalmente e travas.
Torneamento CNC →Anodizados, marcados a laser e contrasuntos. Cada buraco dimensionado de uma borda de dados, não um do outro.
Mecanização de precisão →Metales e plásticos que maquinamos para eletrônicos
| Material | Por que razão é utilizado | Acabar que se encaixe |
|---|---|---|
| Alumínio 6061-T6 | Encerramentos, dissipadores de calor, placas visuais | Anodize, película química, explosão de perlas |
| 7075 alumínio | Paredes finas, suportes rígidos | Anodização dura, almofadas mascaradas |
| C110 cobre | Espalhadores de calor, barras | Placa de níquel ou desnuda |
| Latão H62 | Conectores, standoffs, pinos | Placa de níquel, flash de ouro |
| 304 / 316 inoxidável | Latas de escudo, áreas úmidas ou corrosivas | Passiva, eletropolissa |
| POM (Delrin) | Isoladores, placas de fixação de ensaio | Como mecanizado, descarregado |
| PEEK | Isoladores de alta temperatura, peças de wafer | Revestidos, tal como usinados |
| PEI (Ultem) | Coberturas transparentes, peças seguras para ESD | Explosão de grãos, polimento de vapor |
Acabamentos e marcas que você pode especificar
Envie o arquivo STEP e um desenho 2D com o esquema de dados.
02Impressão 3D
Para cheques de ajuste, fixes e curtas rodadas enquanto a ferramenta ainda está sendo citada. Imprime a peça, coloque o quadro real nela, e encontrar o erro em uma tarde.
Camadas de 0,05 mm, janelas de conectores afiadas e texto limpo. A forma mais rápida de provar que uma placa se encaixa numa casca.
Impressão SLA →Duro, dimensionalmente estável e pronto para o ajuste. Bom para 20 a 200 suportes e tampas sem ferramentas.
Impressão SLS →Alumínio, inox e cobre. Metal real para latas blindadas, protótipos de dissipadores de calor e suportes de carga.
Impressão SLM →Impresos ninhos, blocos de alinhamento e coberturas em material seguro ESD, por isso um dispositivo nunca zaps a placa que ele segura.
Impressão FDM →Escolher um processo de impressão
| Processo | Detalhe e superfície | Ideal para | Prazo de entrega típico |
|---|---|---|---|
| SLA | Camadas de 0,05 mm, suaves | Verificações de ajuste, detalhe de conector fino | 2-4 dias |
| DLP | 0.03 mm camadas, bordas afiadas | Pequenas inserções e tampas precisas | 2-4 dias |
| SLS | 0,1 mm, uniforme mate | Caixas, tampas, acessórios | 3-5 dias |
| MJF | 0,08 mm, ligeiramente cereal | Peças para uso final de pequenos lotes | 3 a 6 dias |
| SLM | 0.03-0.05 mm, arrasado | Latas de proteção metálica, amostras de dissipadores de calor | 5-8 dias |
| FDM (ESD) | 0,2 mm, camadas visíveis | Aparelhos, ninhos, bandejas de manuseio | 1–3 dias |
Envie o arquivo STEP mais o contorno do quadro que você precisa limpar.
03Moldagem por injeção
Quando custo unitário, espessura da parede e uma classificação de chama têm que concordar um com o outro. Verificamos os três antes de cortarmos aço.
Paredes de 1,5 a 3,0 mm, costelas na metade da parede, 1 grau de traça. Secções de parede equilibradas são o que impede uma caixa de deformação.
Moldagem por injeção →Pinos e terminais moldados a ±0,05 mm no passo. Enrolar os antigos com paredes suficientemente finas para caber na janela de enrolamento.
Moldagem com insertos →ABS, PC/ABS, PBT, PPS e PEI com uma classificação UL94 V-0 na parede que você realmente molda. A cor é confirmada contra o cartão amarelo.
Moldagem de precisão →Juntas TPE ligadas a uma casca dura, alívio de tensão na saída do cabo, e uma perla de solda projetada em duas metades de selo.
Sobremoldagem →Resinas que executamos para peças eletrônicas
| Resina | Peça típica | Cuidado. |
|---|---|---|
| ABS (classe V-0) | Encerraduras, parênteses, lunetas | A classificação só se mantém na espessura indicada |
| PC | Revestimentos limpos, tubos ligeiros | Deve ser seco, estresse-cracks com alguns solventes |
| PC/ABS FR | Carcaças, caixas de controlo | Pintura ou um masterbatch escuro pode baixar a classificação |
| PA66 | Corpos de conectores, bobinas | Absorve umidade, então o tamanho se move após a moldagem |
| PBT GF15 | Conectores, ex-bobinas | Fibras de vidro, longas seções planas |
| PPS GF40 | Carcaças de alta temperatura, peças SMT | Abrasivo, usa portões e parafusos |
| PEI (Ultem) | Coberturas ESD, peças de alto aquecimento | Temperatura alta derretida, precisa de um corredor quente |
| PEEK | Manutenção de wafers, peças de alta temperatura | Caro, encolhimento elevado, anel após moldagem |
| TPE / TPU | Juntas, relevo de estirpes, vedações | Assuntos apenas para um substrato compatível |
Envie a peça, a espessura da parede e o volume anual.
04Chapa metálica
Chassis, racks, suportes e latas de escudo. Onde a força por dólar e um caminho de terra contínuo importam mais do que um acabamento espelho.
Chassis rack, guias de cartas e painéis de 19 polegadas. Tab e slot primeiro, em seguida, rebit ou solda, para que o quadro fique quadrado.
Folha de metal →PEM standoffs pressionados, posição do buraco a ±0,1 mm, desburred em ambas as faces para que nada corte um cabo.
Estampagem →0,2 mm de cobre inoxidável ou berilio, carimbado e formado com abas de solda e uma tampa que clipes em.
Corte a laser →Revestimento em pó, placa de zinco, película de química e tela de seda. Almofadas de terra mascaradas antes do revestimento, nunca raspadas depois.
Soldadura →Chapas e espessuras
| Material | Espessura | Peça típica |
|---|---|---|
| Aço laminado a frio SPCC | 0, 5-3,0 mm | Correias internas, capas pintadas |
| SECC / SGCC | 0, 5-2,0 mm | Chassis que pula a linha de pintura |
| 5052 alumínio | 0,8-4,0 mm | Revestimentos de luz, painéis frontales |
| 6061 alumínio | 1,0-6,0 mm | Correntes estruturais, placas de base |
| Inoxidante 304 | 0,2-3,0 mm | Latas de escudo, áreas limpas |
| 316 inoxidável | 0, 5-3,0 mm | Marinha, química, lavagem |
| Cobre e latão | 0,3-2,0 mm | Barras, tiras de aterragem |
| Cobre de Berilio | 0.1-0.3 mm | Dedos, molas de contacto |
DXF ou STEP mais linhas de dobra, chamada de hardware e acabamento.
Escolher uma rota
A mesma caixa pode ser usinada, moldada, dobrada ou moldada. A resposta certa depende da quantidade, do calor e se a caixa tem que proteger.
| Parte ou situação | Melhor rota | Why | Prazo de entrega típico |
|---|---|---|---|
| Encerramento, 5 peças, antes de ferramentas | Cartão CNC | Sem ferramenta, metal real, anodizado | 5–7 dias |
| Anexo, 5.000 peças | Molde para injeção | Custo unitário mais baixo uma vez que a ferramenta existe | 20-30 dias |
| Dissipador de calor, 200 peças | CNC com barbatanas cortadas | Cara plana, qualquer padrão de aleta | 6-8 dias |
| Dissipador de calor, 20.000 peças | Extrusão mais usinagem | Mais barato por metro, então cara e perfuração | 15-20 dias |
| Chassis de rack, 100 peças | Chapa metálica | Força por dólar, sem ferramentas | 8-12 dias |
| Escudo, 50.000 peças. | Estampagem progressiva | Medidor fino, custo unitário muito baixo | 25-35 dias |
Diga-nos o volume e a data. Vamos dizer se existe uma rota mais barata.
O que nos podes segurar
Estes são os números que citamos contra. Se o seu design precisa de algo mais apertado, diga-o cedo e vamos dizer-lhe honestamente se podemos mantê-lo.
| Item | O que temos | Observações |
|---|---|---|
| Tolerância usinada | ±0.02 mm | ± 0,01 mm num dado definido, a pedido |
| Retalho do conector | ±0.1 mm | ±0,05 mm quando dimensionado da face de acasalamento |
| Planejamento do dissipador de calor | 0,02 mm sobre 100 mm | Verificado em uma placa de granito antes da embalagem |
| Tolerância moldada | ±0.05 mm | Depende da resina, parede e posição do portão |
| Mínimo de parede moldada | 0,8-1,2 mm | Abaixo disto, tiros curtos e warp |
| Espessura de encaixe | 3-8 μm de níquel | 0.05-0.1 μm de ouro flash sobre níquel |
| Inflamabilidade | UL94 V-0 | Apenas na espessura da parede indicada no desenho |
| Resistividade à superfície de ESD | 104–1011 Ω | Condutora ou dissipativa, declarada na ficha técnica |
Qualidade e documentação
Um comprador eletrônico precisa provar que a peça é a mesma que a que passou no teste. Isso é um problema de papelada tanto quanto um problema de usinagem.
Cada dimensão crítica medida em relação ao desenho e reportada com o esquema de dados que você especificou. Formato AS9102 a pedido.
Certificados de moinho para metal, resina lote e UL cartão amarelo para plástico. Arquivado contra a ordem, não caçado mais tarde.
XRF em peças chapeadas: níquel, ouro flash e zinco leitura por lote. Um revestimento que é de 2 μm fino é uma alegação de corrosão à espera de acontecer.
A montagem do dissipador de calor faces verificadas antes de embalar. Uma base deformada é um chip quente, o que quer que a contagem de aletas diga.
Almofadas mascaradas e rostos de película química verificados para resistência antes da tampa continuar, então o caminho do escudo é real e não teórico.
Bolsos rosa, totes condutores pretos e sacos de barreira de umidade para rolos. A parte chega tão limpo como saiu do banco.
Onde nos cabem
As cadeias de suprimentos eletrônicas são longas. Ser claro sobre a nossa fatia dele economiza um mês de emails.
Se o seu programa precisar de qualquer um dos itens listados acima, diga-nos no RFQ. Vamos apontar para o tipo certo de fornecedor em vez de lhe custar uma data de lançamento.
Como um projeto funciona
As equipes eletrônicas já trabalham em quatro rodadas. Nós citamos e entregamos contra essas mesmas rodadas, então o hardware e o cronograma se alinham.
Cascos usinados ou impressos, 5 a 20 peças. Placa real dentro, conector real, erros reais encontrados cedo.
Materiais corretos, acabamento correto. Controles de descida, térmicos e aterramento em 20 a 100 peças.
Peças fora da ferramenta de produção ou morrer. Limites de janela de processo bloqueado, cosméticos e dimensionais acordados.
Volume com SPC em dimensões críticas, verificação cosmética AQL e embalagem ESD em cada caixa.
Diga-nos a parte, o volume e a rodada em que está. Você recebe uma nota DFM e um preço, não uma brochura. A NDA assinou antes de abrirmos o arquivo.
Perguntas que recebemos todas as semanas