
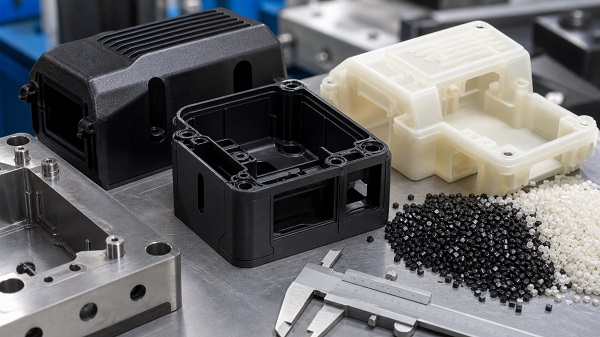
Materiale di stampaggio ad iniezione
L'ABS è un termoplastico resistente e a basso costo. È uno dei materiali più popolari per lo stampaggio ad iniezione di plastica. Lo formiamo in alloggiamenti, giocattoli e parti interne automobilistiche ogni giorno.
Panoramica
ABS sta per Acrilonitrile butadiene Stirene. termoplastica amorfa realizzato mescolando tre monomeri. Ogni monomero conferisce all'ABS una resistenza diversa.
Aggiunge resistenza chimica e stabilità al calore. Evita di degradare parti in solventi lievi.
Aggiunge resistenza e resistenza agli urti. Questo è ciò che rende l'ABS difficile da rompere.
Aggiunge rigidità e una superficie liscia e lucida. Rende l'ABS facile da stampare e verniciare.
Poiché è amorfo, l'ABS si ammorbidisce gradualmente quando viene riscaldato. Non ha un punto di fusione acuto. Questo lo rende stabile e prevedibile durante lo stampaggio ad iniezione.
Specifiche
Valori tipici per ABS non riempito. I numeri effettivi variano a seconda del grado e del fornitore. Noi confermiamo il giusto grado durante la vostra recensione DFM.
| Proprietà | Valore tipico | Note |
|---|---|---|
| Famiglia materiale | Termoplastico amorfo | Nessun punto di fusione acuto |
| Densità | 1,04-1,06 g/cm3 | Leggero e maneggevole |
| Resistenza alla trazione | 38-44 MPa | Buono per le parti strutturali |
| Modulo Flexurale | 1,9-2,6 GPa | Stiffe ma non fragili |
| Temperatura di fusione | 200–240 °C | Setpoint del barile per iniezione |
| Temperatura della muffa | 60–80 °C | Aiuta a evitare la distorsione |
| Transizione vetro (Tg) | ~105 °C | L'ammorbidimento inizia da qui |
| Temperatura di deflessione del calore (HDT) | 73–96 °C | Fino a ~98 °C per alcuni gradi |
| Rimpicciolimento | 0.5–0.7 % | La muffa deve essere dimensionata per questo |
| Resistenza all'urto (Izod) | 3,0-7,5 ft·lb/in | Elevata resistenza agli urti |
I gradi ABS riempiti di vetro aumentano la rigidità e la resistenza al calore. Possono funzionare a temperature di funzionamento più elevate. Diteci se la vostra parte ha bisogno di maggiore forza.
Il processo
Lo stampaggio ad iniezione trasforma i pellet in parti solide in pochi secondi. La macchina fonde la plastica e la forza in uno stampo d'acciaio. Ecco i passaggi principali.
L'ABS è igroscopico, assorbe l'umidità dall'aria. L'asciugamo a 80-85 °C per diverse ore prima di stampare per evitare difetti superficiali.
I pellet di ABS cadono da una tramoggia in una canna riscaldata. Si sciolgono sotto calore e taglio a circa 200-240 °C.
La plastica fusa viene spinta nella cavità dello stampo in acciaio ad alta pressione, circa 100-200 bar. Riempie ogni dettaglio.
Lo stampo è tenuto a 60-80 °C. La parte raffredda e prende la forma della cavità. Il tempo di raffreddamento imposta la velocità del ciclo.
I perni dell'eiettore spingono la parte finita fuori. Lo stampo si chiude e il ciclo si ripete. Uno stampo può fare milioni di parti.
Perché scegliere l'ABS
I tempi di ciclo sono brevi. Uno stampo può produrre milioni di parti identiche velocemente.
Modellare una parte con pareti sottili, costole, fili, e anche cerniere viventi.
L'ABS resiste all'impatto e alle cadute quotidiane. È difficile da rompere sotto carico.
La superficie modellata è lucida. E 'facile da dipingere, texture, o piastra.
Gli scarti di sprue e runner sono riutilizzati e riutilizzati.
Il prezzo per parte scende bruscamente in alto volume. Ottimo per la produzione.
Cose da guardare
Uno stampo in acciaio è un grande investimento upfront. Miglior per volumi medio-alti.
Progettare e tagliare uno stampo richiede settimane, non giorni.
L'ABS deve essere asciugato prima dello stampaggio. Saltare questo provoca spruzzi e parti deboli.
Gialli in ABS e briglie alla luce del sole. Tenere in casa o aggiungere un rivestimento.
Ineguali pareti o raffreddamento causano deformazioni. Buon design impedisce questo.
ABS si restringe 0,5-0,7 %. Le sezioni spesse possono mostrare segni di lavandino senza cura.
La maggior parte dei limiti sono risolti dal buon design. La nostra recensione gratuita DFM cattura questi problemi prima di tagliare lo stampo.
Dove viene utilizzato l'ABS
Cruscotti, profili interni, paraurti e copri cinture di sicurezza. L'ABS è un punto fisso per l'interno dell'auto.
Case, tasti da tastiera, telecomandi e shell per telefoni. Lucido e duro.
Giocattoli, corpi di elettrodomestici, e scatole di stoccaggio. Il classico "LEGO plastica."
Alloggiamento per utensili elettrici, recinzioni e coperture per macchine costruite per essere abusive.
Finitura
L'ABS accetta quasi ogni finitura in plastica. Scegli l'aspetto e la funzione delle tue esigenze di parte.
Texture stampo (finiture SPI) aggiunge grip e nasconde segni. Nessun passo in più necessario.
Verniciatura a spruzzo dà colore e protezione UV. Abbina colori di marca.
Stampare loghi, etichette e marchi direttamente sulla superficie della parte.
Galvanica cromata per un look in metallo su parti cosmetiche.
Lucido lucido per superfici chiare e lucide.
La saldatura ad ultrasuoni unisce le parti.
Guida di progettazione
Buon design evita deformazioni, segni di lavabo e costi elevati. Seguire queste regole per parti in ABS pulite e modellabili.
Mantenere le pareti pari, 1,0-3,5 mm. Ineguali pareti causano lavandini e deformazioni.
Le costole aggiungono forza senza macchie spesse. Le mantengono metà dello spessore della parete.
Utilizzare 0.5-1.5° bozza su pareti. Aiuta il rilascio della parte dalla muffa.
Intorno agli angoli. angoli interni affilati creano segni di stress e lavello.
Posizionare il cancello nella sezione più spessa. Usare abbastanza pressione del cancello per riempire.
Asciugare a 80-85 °C per ore. Regolare la temperatura dello stampo a 60-80 °C per parti stabili.
La dimensione massima della parte è di circa 480 × 751 × 203 mm. La tolleranza standard di stampaggio è di circa ±0,08 mm, e teniamo ±0,02 mm su piste ben controllate.
Il nostro servizio
Siamo una fabbrica con sede in Cina con CNC, stampa 3D e stampa ad iniezione sotto un unico tetto. Vi aiutiamo a passare dal prototipo alla produzione in ABS.
Stampi in alluminio e acciaio morbido per la prototipazione veloce e a basso costo.
Stampi in acciaio temprato costruiti per milioni di cicli e ripetibilità stretta.
Combinare l'ABS con altri materiali o inserti metallici in un colpo (2K).
I nostri ingegneri controllano il vostro progetto e suggeriscono modifiche di costo e di qualità.
Verniciatura, placcatura, stampa, saldatura e completo montaggio prima della spedizione.
Parti nave dalla nostra fabbrica Dongguan alla vostra porta, in tutto il mondo.
Richiedi un preventivo
Invia disegni STEP, IGES, STL o PDF. Più dettaglio, meglio è la nostra citazione.
Rivediamo il vostro progetto e restituiamo un preventivo con feedback DFM gratuito entro 24 ore.
Approva la citazione. Costruiamo lo stampo e spediamo le vostre parti in ABS a voi.
FAQ