
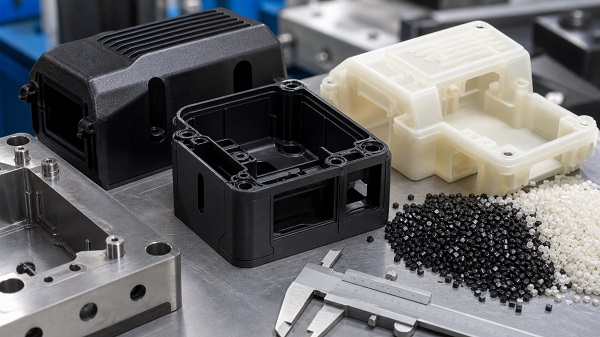
Matériau de moulage par injection
L'ABS est un thermoplastique dur et peu coûteux. C'est l'un des matériaux les plus populaires pour le moulage par injection de plastique.
Aperçu
ABS représente Acrylonitrile Butadiene Styrène. thermoplastique amorphe produit en mélangeant trois monomères. Chaque monomère donne à l'ABS une force différente.
Ajoute résistance chimique et stabilité à la chaleur. Il empêche les parties de se dégrader dans des solvants légers.
Ajoute ténacité et résistance à l'impact. C'est ce qui rend l'ABS difficile à fissurer.
Ajoute la rigidité et une surface lisse et brillante. Il rend l'ABS facile à mouler et à peindre.
Parce qu'il est amorphe, l'ABS s'adoucit progressivement lorsqu'il est chauffé. Il n'a pas de point de fusion aigu.
Spécifications
Les valeurs typiques pour l'ABS non rempli. Les chiffres réels varient selon le grade et le fournisseur. Nous confirmons le bon grade lors de votre examen DFM.
| Propriété | Valeur typique | Remarques |
|---|---|---|
| Famille de matériaux | Thermoplastique amorphe | Pas de point de fusion aigu |
| Densité | 1,04-1,06 g/cm3 | Léger et facile à manipuler |
| Résistance à la traction | 38-44 MPa | Bon pour les pièces de structure |
| Modulus flexible | 1,9 à 2,6 GPa | Stiff mais pas fragile |
| Température de fusion | 200–240 °C | Réglage du canon d'injection |
| Température de la moisissure | 60–80 °C | Aide à éviter les déformages |
| Transition en verre (Tg) | ~105 °C | L'adoucissement commence ici |
| Température de déflexion thermique (HDT) | 73–96 °C | Jusqu'à ~98 °C pour certaines qualités |
| Plongée | 0.5–0.7 % | La moisissure doit être dimensionnée pour cela |
| Résistance à l ' impact (Izod) | 3,0 à 7,5 ft/po | Résistance élevée aux chocs |
Les grades ABS remplis de verre augmentent la rigidité et la résistance à la chaleur. Ils peuvent fonctionner à des températures de fonctionnement plus élevées.
Le processus
Le moulage par injection transforme les granulés d'ABS en pièces solides en quelques secondes. La machine fait fondre le plastique et le force dans un moule en acier. Voici les étapes principales.
L'ABS est hygroscopique. Il absorbe l'humidité de l'air. Nous le séchons à 80-85 °C pendant plusieurs heures avant le moulage pour éviter les défauts de surface.
Les granulés d'ABS tombent d'une trémie dans un baril chauffé. Ils fondent sous chaleur et cisaillent à environ 200-240 °C.
Le plastique fondu est poussé dans la cavité de moule en acier sous haute pression, environ 100-200 bar. Il remplit chaque détail.
Le moule est maintenu à 60-80 °C. La partie refroidit et prend la forme de la cavité. Le temps de refroidissement détermine la vitesse du cycle.
Les épingles d'éjecteur poussent la partie finie. Le moule se ferme et le cycle se répète. Un moule peut faire des millions de pièces.
Pourquoi choisir l'ABS
Les temps de cycle sont courts. Un moule peut produire des millions de pièces identiques rapidement.
Mouiller une partie avec des parois minces, des côtes, des fils et même des charnières vivantes. Aucun assemblage nécessaire.
L'ABS résiste aux chocs et aux chutes quotidiennes. Il est difficile de craquer sous la charge.
La surface moulée est brillante. Il est facile à peindre, texture ou plaque.
Les déchets de sprue et de coureur sont réutilisés. Le coût des matériaux reste faible.
Le prix par partie baisse fortement en volume élevé. Excellent pour la production.
Des choses à regarder
Un moule en acier est un gros investissement initial. Le meilleur pour les volumes moyens à élevés.
Concevoir et couper un moule prend des semaines, pas des jours.
L'ABS doit être séché avant le moulage.
ABS jaune et cassants dans la lumière du soleil. Gardez-le à l'intérieur ou ajoutez un revêtement.
Des murs inégaux ou un refroidissement provoquent des déformations.
Les sections épaisses peuvent montrer des marques d'évier sans soin.
La plupart des limites sont résolues par une bonne conception. Notre examen gratuit DFM capture ces problèmes avant que nous coupons le moule.
Où l'ABS est utilisé
Tableau de bord, garniture intérieure, pare-chocs et housses de ceinture de sécurité. ABS est un agrafe intérieur de la voiture.
Boîtiers, touches clavier, télécommandes, et coquilles de téléphone. Gloire et dur.
Jouets, corps d'appareillage et boîtes de rangement. Le classique "LEGO plastique".
Boîtiers d'outils électriques, boîtiers et couvercles de machines construits pour prendre des abus.
Finition
ABS accepte presque toutes les finitions en plastique. Choisissez l'apparence et le fonctionnement de votre pièce.
La texture de la moisissure (finitions SPI) ajoute des marques de grip et de cache. Pas de pas supplémentaire nécessaire.
La peinture à spray donne une protection aux couleurs et aux UV.
Imprimez les logos, les étiquettes et les marques directement sur la surface de la pièce.
Chrome-comme électroplaquage pour un aspect métallique sur les pièces cosmétiques.
Vernis brillant pour surfaces claires et brillantes.
Le soudage par ultrasons joint des pièces. Nous assemblons et nous emballons également.
Guide de conception
Une bonne conception évite les déformations, les marques d'évier et les coûts élevés. Suivez ces règles pour les pièces ABS propres et moulageables.
Garder les murs égaux, 1,0-3,5 mm. Les murs inégaux causent des éviers et des déformations.
Les côtes ajoutent de la force sans taches épaisses. Gardez-les la moitié de l'épaisseur du mur.
Utilisez un tirant d'eau de 0,5 à 1,5° sur les murs. Il aide la pièce à se libérer du moule.
Les coins intérieurs pointus créent des marques de stress et d'évier.
Placez la grille à la section la plus épaisse. Utilisez suffisamment de pression pour remplir.
Sécher à 80-85 °C pendant des heures. Contrôler la température du moule à 60-80 °C pour les pièces stables.
La taille maximale de la pièce est d'environ 480 × 751 × 203 mm. La tolérance de moulage standard est d'environ ±0,08 mm, et nous maintenons ±0,02 mm sur des parcours bien contrôlés.
Notre service
Nous sommes une usine basée en Chine avec CNC, l'impression 3D, et le moulage par injection sous un seul toit. Nous vous aidons à passer du prototype à la production en ABS.
Moulages en aluminium et en acier doux pour des parcours de prototypage rapides et à faible coût.
Moulages en acier trempé construits pour des millions de cycles et une répétabilité serrée.
Combiner l'ABS avec d'autres matériaux ou inserts métalliques dans un seul plan (2K).
Nos ingénieurs vérifient votre conception et suggèrent des changements économiques et qualitatifs.
Peinture, placage, impression, soudage et assemblage complet avant expédition.
Des pièces de notre usine Dongguan à votre porte, dans le monde entier.
Demander un devis
Envoyer des dessins STEP, IGES, STL ou PDF. Plus de détails, plus notre devis est élevé.
Nous revoyons votre conception et retournons un devis avec des commentaires gratuits DFM dans les 24 heures.
Nous construisons le moule et vous envoyons vos pièces ABS.
FAQ