
Industrie des biens de consommation
Un produit de consommation doit faire trois choses à la fois. Regardez à droite sur l'étagère. Se sentir droit dans la main. Atterrir sur un coût unitaire qui laisse encore la marge.
Usinage CNC, impression 3D, moulage par injection et tôle. Petits appareils, articles de boisson, soins personnels, produits audio, extérieur et animal de compagnie. Un fournisseur du premier échantillon au premier récipient.
Ce que nous faisons
La plupart des produits de consommation sont une coquille, quelques parties fonctionnelles, et quelque chose qui doit paraître parfait. Ce sont les huit catégories que nous citons chaque semaine.
Corps de kettle, coques de cafetière, tiroirs de friteuse d'air, poignées, bases et anneaux de garniture. ABS texturé et PP qui cachent les empreintes digitales.
Gobelets, couvercles de bouteille, poignées de couverts, boutons de cuisson et clips en pot.
Corps de rasoir, poignées de brosse à dents, têtes de rasoir, bouchons cosmétiques et pompes.
Grilles haut-parleurs, supports muraux, boîtiers de capteur, boutons et moyeux. Fil fin, texture mate, lignes de couture serrées.
Verrouillages de refroidissement, matériel de camping, fixations pour vélos, poignées d'outils de jardin. résine UV-stable et matériel anticorrosion.
Trémies d'alimentation, anneaux de bol, serrures de caisse, boîtiers résistants à la mâche.
Charnières, tiroirs, étriers, supports de jambes et tubes de cadre. Acier enduit de poudre et aluminium anodisé.
Boîtes de montre, clips, boucles, supports de téléphone et pièces de porte-clés. Petit, précis, et souvent la première chose que touche un acheteur.
Qu'est-ce qui décide si elle vend
Les biens de consommation ne sont pas difficiles à usiner, ils sont difficiles à faire à bon marché, de façon constante et bien regarder en même temps. Ces six points décident cela.
Une égratignure sur le devant est un défaut. La même égratignure à l'intérieur n'est pas. Nous classons chaque surface A, B ou C sur le dessin au lieu de classer toute la partie.
L'épaisseur de la paroi, l'angle d'ébauche et le nombre de pièces fixent le prix de votre pièce bien avant que nous envoyions un numéro.
Deux lots qui ne correspondent pas à deux fournisseurs. Nous correspondons à une puce Pantone ou RAL avec masterbatch et lisons Delta E sur chaque lot.
Une partie qui survit à une goutte à elle seule peut toujours échouer à l'intérieur d'un carton. Nous construisons à l'ISTA 1A ou 2A et fixons l'insert, pas seulement le plastique.
Contact alimentaire, sécurité des enfants, REACH. Une déclaration manquante arrête un conteneur au port, et la saison n'attend pas de paperasse.
L'outillage est toujours le chemin critique. Nous verrouillons d'abord la date de l'outil, puis nous travaillons en arrière pour échantillonner l'approbation, la production et la date de navigation.
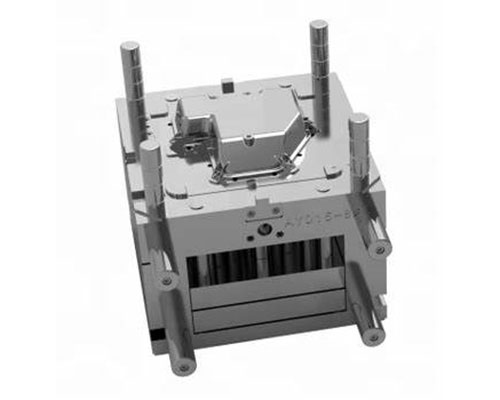
01Usinage CNC
Pour les pièces métalliques et plastiques où la surface est vue et le volume est encore faible. Aucun outillage, matériel réel, et une finition vous pouvez mettre en face d'un acheteur.
Pas de lignes d'étape qui traversent un panneau avant, pas d'inadéquation là où deux configurations se rencontrent.
Usinage 5 axes →Bouchons, anneaux, goulots de bouteille, barils de stylo et lunettes. Tenu à ±0,02 mm avec une finition Ra 0.8 μm directement sur l'outil.
Tournage CNC →Transparent PMMA, PC, POM, ABS et Î.-P.-É. Couper, puis polir à la clarté optique pour les fenêtres et les guides lumineux.
Usinage de précision →Blast de perles, grain brossé, colorant anodisé couleurs, gravure laser et l'impression de tampon. La finition est ce que l'acheteur juge.
Usinage CNC →Métaux et plastiques pour pièces de consommation
| Matériau | Où il gagne sa place | Terminer ce qui convient |
|---|---|---|
| 6061-T6 aluminium | Boîtiers, poignées, bases, bagues de garniture | Anodise claire ou noire, blast de perles |
| 7075 aluminium | Murs minces, pièces d'usure, accessoires trépieds | Anodise dure, bords polis |
| 304 / 316 inox | Outils de cuisine, zones humides, pièces pour bouteilles | Brossés, électropolisés |
| Laiton H62 | Anneaux, inserts, quincaillerie décorative | Plaqué et laqué, plaque de nickel |
| PMMA (acrylique) | Fenêtres claires, couvertures d'affichage, guides de lumière | Polis à l'optique, revêtement dur |
| PC (polycarbonate) | Couvertures d'impact, panneaux translucides | Vernis à vapeur, boule de perles mates |
| POM (Delrin) | Engrenages, glissières, rouleaux, serrures | Comme usiné, débrouillard |
| ABS | Logements peints bon marché, maquettes | Primer et peinture, peinture à la texture |
Finitions que vous pouvez choisir
Envoyer un fichier STEP et une référence de couleur. Citation en 24 heures.
02Impression 3D
Pour la forme, l'ajustement et la sensation avant de payer pour l'acier. Un modèle imprimé dans votre main règle les arguments qu'un rendu ne peut pas.
Peaux lisses, logos fins et couches de 0,05 mm. La manière la plus rapide de tenir un dessin et de le photographier pour un acheteur.
Impression SLA →Bien pour 10 à 500 unités d'une partie réelle d'utilisation finale pendant que le moule est coupé.
Impression SLS →Acier inoxydable, aluminium et titane. Métal véritable pour les essais de chute, les cycles de charnières et les contrôles de chaleur avant usinage.
Impression SLM →Primer, peinture, teinture, vernis et texture. Vous jugez le regard avant que l'outil soit coupé, pas après.
Services d'impression 3D →Choisir un processus d'impression
| Procédé | Détail et surface | Idéal pour | Délai habituel |
|---|---|---|---|
| SLA | Couches de 0,05 mm, lisses | Modèles d'apparence, logos fins, pièces claires | 2-4 jours |
| DLP | Couches de 0,03 mm, bords tranchants | Petites pièces précises, boutons | 2-4 jours |
| SLS | 0,1 mm, uniforme mat | Manteaux, coupes à clin d'œil, charnières vivantes | 3 à 5 jours |
| MJF | 0,08 mm, légèrement granuleux | Pièces de fin d'utilisation en nylon à petites bandes | 3 à 6 jours |
| SLM | 0,03-0,05 mm, soufflé | Prototypes métalliques, treillis mince, charnières | 5-8 jours |
| FDM | 0,2 mm, couches visibles | Jigs, accessoires, maquettes rugueuses | 1–3 jours |
STL, STEP ou OBJ. Nous vérifions l'épaisseur du mur avant l'impression.
03Moulage par injection
Lorsque le coût unitaire et la répétabilité décident le lancement. Nous construisons l'outil de pont pour prouver le marché, puis l'outil de production pour le servir.
Aluminium ou acier doux, 100 à 10 000 pièces. Prouvez le marché et la couleur avant de vous engager dans un outil durci.
Outillage rapide →Acier durci multi-cavité pour des tirs de 100k à 1M. Coureur équilibré, refroidissement où la chaîne se produit réellement.
Moulage par injection →MT et VDI grain, niveaux brillants de mat à haut, maître assorti à Pantone ou RAL avec Delta E sur chaque lot.
Services de moulage →Poignées en TPE à toucher doux, inserts en métal moulé, étiquettes en or et pièces à deux prises qui sautent l'assemblage.
Surmoulage d'inserts →Résines que nous gérons le plus pour les pièces de consommation
| Résine | Pièce typique | Faites attention. |
|---|---|---|
| ABS | Coques, jouets, boîtiers d'appareils | Peintures faciles, mais jaunes dans les UV forts |
| PC | Couvertures claires, corps durs | Doit être séché, haute température de fusion |
| PC/ABS | Corps de l'appareil, boîtiers d'outils électriques | Bon équilibre de ténacité et de finition |
| PP | Lids, charnières vivantes, contenants alimentaires | Bon marché et sécurité alimentaire, mais faible énergie de surface |
| HDPE | Bouteilles, capsules, planches à découper | Sens de cire, difficile à coller ou à imprimer |
| PA66 + 30% GF | Cadres de structure, supports moteurs | Stiff, mais le rétrécissement diffère selon la direction du flux |
| POM | Vitesses, serrures, rouleaux | Faible friction, très difficile à relier |
| TPE / TPU | Poignées, joints, peaux douces | Obligations à PP ou ABS uniquement avec la bonne qualité |
| PMMA | Tuyaux lumineux, fenêtres d'affichage | Limpidité optique, mais égratignure facilement |
Comment un outil passe de l'acier à l'expédition
Les pièces sortent du nouvel outil. Nous vérifions la forme, la couleur et la texture, puis énumérons chaque changement avec une photo de chaque visage.
Changements coupés dans l'outil. Les pièces cosmétiques sont approuvées par rapport à l'échantillon principal que vous avez signé.
Durée du cycle, gel de la barrière et pression d'emballage écrite, donc la prochaine course répète la première.
Production avec SPC sur les dimensions clés, contrôle cosmétique AQL et un calendrier de maintenance des outils.
Envoyez la pièce et le volume annuel. Nous proposons l'outil et le prix unitaire séparément.
04Tôlerie
Cadres, boîtiers et supports où la force par dollar bat semble par pièce. Couper, plier, souder et enrober dans un seul magasin.
±0,1 mm sur les caractéristiques de coupe, ±0,5° sur les virages.
Découpe laser →MIG, TIG et spot. Jiggué ainsi chaque cadre se place dans la même direction, ce qui est ce dont l'assemblage a réellement besoin.
Soudage →RAL assorti, 60 à 90 μm, lisse ou texturé. Se tient dans une cuisine, un jardin et un entrepôt.
Tôles métalliques →Logos, étiquettes, quincaillerie et charnières avant emballage. Expédié en kit ou en unité finie.
Assemblage →Matériaux et épaisseurs des feuilles
| Matériau | Épaisseur | Pièce typique |
|---|---|---|
| SPCC acier laminé à froid | 0,5-3,0 mm | Supports intérieurs, couvertures peintes |
| SECC / SGCC | 0,5 à 2,0 mm | Logements qui sautent la ligne de peinture |
| 5052 aluminium | 0,8-4,0 mm | Couvertures lumineuses, panneaux extérieurs |
| 6061 aluminium | 1,0-6,0 mm | Supports structuraux, plaques de base |
| 304 acier inoxydable | 0,5-3,0 mm | Cuisine, zones humides, contact avec la nourriture |
| 316 acier inoxydable | 0,5-3,0 mm | Matériel marin, chimique, extérieur |
| Laiton et cuivre | 0,3 à 2,0 mm | Parures décoratives, parties conductrices |
| Acier galvanisé | 0,6-2,5 mm | Cadres et stands axés sur les coûts |
Choisir un itinéraire
Même partie, quatre réponses différentes, en fonction du nombre dont vous avez besoin et quand vous en avez besoin. Voici la table que nous utilisons au téléphone.
| Partie ou situation | Meilleur itinéraire | Why | Délai habituel |
|---|---|---|---|
| Modèle d'apparence pour un salon professionnel | SLA plus peinture | Rapide, lisse, l'air final en photos | 3 à 5 jours |
| 50 unités pour un test de soutien ou d'acheteur | MJF or CNC | Pas d'outillage, de matériel réel, de sensation réelle | 5-8 jours |
| 2 000 unités d'une enveloppe en plastique | Outil de passerelle | Coût de l'outil réparti sur l'exécution | 15 à 20 jours |
| 100 000 unités de la même coque | Outil de production | Coût unitaire le plus bas et meilleure répétabilité | 35-45 jours |
| Bouton ou anneau en métal, 500 pièces | Tournage CNC | Aucun outil, tolérance serrée, anodisé | 7-10 jours |
| Cadre ou support en acier, 300 pièces | Tôle | Force par dollar, aucun outillage | 10-14 jours |
Dites-nous le volume et la date. Nous dirons si un itinéraire moins cher existe.
Qu'est-ce que vous pouvez nous retenir
Si votre dessin a besoin de quelque chose en dehors d'eux, dites-le si tôt et nous vous dirons honnêtement si nous pouvons le tenir.
| Point | Ce qu'on tient | Remarques |
|---|---|---|
| Tolérance mécanique | ±0.02 mm | ±0,005 mm sur demande, sur une base définie |
| Tolérance moulée | ±0.05 mm | Dépend de la position de la résine, de la paroi et de la porte |
| Rugosité de surface | Ra 0,8-3,2 μm usiné | Ra 0,4 μm sur les faces polies |
| Mur minimal moulé | 0,8-1,2 mm | Les murs plus épais risquent des tirs courts et des déformations |
| Correspondance de couleur | Delta E ≤ 1,0 | Mesuré sur un spectrophotomètre sous D65 |
| Qualité cosmétique | A, B ou C par surface | Ecrit sur le dessin, jamais supposé |
| Durée de vie des outils | Tirs 100k–1M | Dépend de la qualité de l'acier et de la résine abrasive |
| Premier rapport d ' article | 3-5 jours après T0 | Rapport dimensionnel complet avec photos |
Qualité et paperasserie
Un acheteur ne se contente pas d'acheter des pièces, il achète la preuve que les pièces sont les mêmes que l'échantillon qu'il a approuvé.
AQL 1.0 sur les défauts majeurs, 2,5 sur les mineurs. Inspecté de moins de 800 à 1200 lux à 45 degrés, la façon dont l'équipe d'AQ d'un détaillant le fera.
Spectrophotomètre sous lumière D65. Delta E enregistré par lot et déposé contre le numéro de carton, de sorte qu'une plainte peut être retracée.
ISTA 1A ou 2A sur le carton emballé, pas la partie nue. Si elle échoue, nous changeons l'insert avant de changer le plastique.
FDA 21 Déclarations CFR 177 et LFGB, étiquettes de suivi du CPSIA, rapports d'essais de phtalate et de métaux lourds des laboratoires accrédités.
Grade de résine, numéro de lot, machine et décalage enregistrés sur chaque carton. Si un lot est interrogé, nous savons exactement où il est allé.
Dessins d'outils, certificats en acier, compteur de tir et journal de maintenance. Le fichier voyage avec l'outil, où qu'il aille ensuite.
Où nous en sommes
Être clair sur la frontière nous sauve tous les deux un mois. Si votre projet est en dehors de lui, nous le dirons au stade de la citation.
Si votre programme a besoin de l'un des éléments énumérés ci-dessus, dites-nous à RFQ. Nous vous indiquerons le bon type de fournisseur au lieu de vous coûter une date de lancement.
Comment se déroule un projet
Chaque ronde répond à une question, et chacune se termine par une décision que vous pouvez mettre par écrit.
Revue de dessin, qualité cosmétique convenue, outil et prix unitaire divisé. De retour en 24 heures sur les jours ouvrables.
Premiers plans, 5 à 20 pièces. Nous photographions chaque face visible et énumérons ce qui change avant que l'acier ne soit touché.
Acier corrigé, échantillon maître signé, texture et couleur verrouillé. À partir d'ici, les changements coûtent de l'argent réel.
Volume exécuté avec des contrôles AQL, emballage testé, cartons étiquetés comme votre détaillant demandé.
Dites-nous la partie, le volume et la date dont vous avez besoin. Vous obtiendrez une note DFM et un prix, pas une brochure. NDA signé avant que nous ouvrons le fichier.
Questions que nous recevons chaque semaine