
Industrie de la communication
Une partie télécommunication a deux emplois. Elle doit passer un signal sans le perdre, et elle doit survivre dix ans sur un poteau sous la pluie.
Usinage CNC, impression 3D, moulage par injection et tôle. Boîtiers RF, dissipateurs de chaleur, pièces d'antenne, modules optiques et châssis de rack. Un fournisseur de prototype à la production.
Pièces que nous fabriquons
La plupart d'entre eux sont cachés dans une boîte, sur un toit ou dans un rack. Ils sont jugés par trois choses: fait le signal passe, fait la boîte reste scellée, et fait la chaleur sort.
Lancé à partir de 6061 ou de cuivre, puis plaqué argent. La profondeur de la cavité et la finition murale fixent la perte d'insertion.
Perceuses rectangulaires, iris et faces de bride. Un mauvais coin intérieur et la perte de retour grimpent.
Grandes nageoires minces sur une base plate. La planéité est maintenue de sorte que le tampon thermique rend le contact complet, pas partiel.
Petits, précis et souvent scellés. Les cavités, les ports de fibres et les sièges de couvercle coupés en une seule configuration.
Pliés ou usinés. Ecouteurs, guides de cartes et joints EMI qui s'alignent avec le rail, la première fois.
IP65 ou IP67, résistant aux UV et à la salinité. Les rainures de joints sont coupées en un seul passage, pas en deux.
Connecteurs RF, cloisons et parties arrière du plan. Fil de mesure et de contrôle de la profondeur des broches.
Acier inoxydable ou enduit de poudre. Conçu pour la charge du vent, pas seulement pour le dessin.
Pas sur la liste? La plupart des travaux de communication sont personnalisés. Envoyez le fichier et nous vous dirons si c'est un bon.
Pourquoi YiguProto
Le matériel de télécommunication échoue tranquillement. Une partie qui est de 0,05 mm ne semble pas mal, il ne fonctionne plus qu'au sommet de la bande. Voici ce que nous contrôlons.
Une cavité de 0,05 mm de profondeur change l'accordage. Nous sommes à la machine au dessin et mesurons les caractéristiques qui fixent la fréquence.
Argent et plaqué or, conversion chromatique pour la mise à la terre. La finition n'est pas de décoration, c'est le chemin électrique.
Les rainures d'étanchéité IP65 ou IP67, les plastiques à rayons UV et le matériel résistant à la pulvérisation de sel. Une armoire qui fuit est un rouleau de camion.
Base plate, espacement serré des nageoires et planéité contrôlée. Un évier qui touche seulement en trois endroits est un bloc de métal.
Les assemblages optiques et RF ont une tolérance de pile. Nous avons un schéma de référence afin que les pièces de différents lots s'accouplent encore.
Machiner le boîtier RF, mouler le radôme, plier le châssis, imprimer le gabarit de test. Mêmes fichiers, même ingénieur.

01Usinage CNC
La plupart des pièces en métal de télécommunications sont usinées. Guides d'onde, filtres de cavités, dissipateurs de chaleur, boîtiers RF, corps de connecteurs. La forme est souvent simple. La tolérance n'est pas.
À 28 GHz, une étape de 0,05 mm est une réflexion mesurable. C'est pourquoi les parties RF sont coupées et mesurées, non moulées et espérées.
Filtres de cavité, transitions de guide d'onde et ports inclinés. Une configuration maintient le plancher de la cavité parallèle à la face de la bride.
Usinage 5 axes →Connecteurs RF, cloisons et guides d'ondes circulaires. Diamètres et fils maintenus à ±0,005 mm.
Tournage CNC →Petites cavités, fentes fines et parois minces dans les corps de connecteurs, filtres et boîtiers optiques.
Usinage de précision →Coins intérieurs pointus dans les iris de guide d'ondes et les matrices durcies. Pas de rayon de coupe pour concevoir autour.
Fil EDM →| Matériau | Pourquoi les télécommunications l'utilisent | Ce qu'on en fait tourner |
|---|---|---|
| Aluminium 6061-T6 | Lumière, machines propres, bonne conductivité après le placage | Boîtiers RF, dissipateurs de chaleur, châssis |
| Aluminium | Profilés de dissipateurs de chaleur extrudés, anodisent uniformément | Éviers à chaleur extrudés, cadres |
| Alu 7075 | Haute résistance pour montages sous charge de vent | Supports d'antenne, supports structuraux |
| Cuivre C110 | Meilleure conductivité pour les cavités RF et les barres d'autobus | Filtres de cavité, mélangeurs, barres d'autobus |
| Laiton | Découpes propres, les plaques bien, les fils restent stables | Connecteurs RF, brides de guidage d'onde |
| Inoxydable 304 / 316 | Résistance à la corrosion à l'extérieur et sur la côte | Pôles, supports, joints |
| Alliage de zinc (moulu) | Logements complexes bon marché avec bon blindage | Logements pour petites cellules, entre crochets |
| PTFE, PPS, PEI | Faible perte diélectrique, résistant à la chaleur, dimensionnellement stable | Isolateurs RF, espaceurs, boîtiers |
Envoyez ÉTAPE plus un dessin 2D avec GD&T. Différez les fonctionnalités RF critiques et nous les citerons séparément.
02Impression 3D
L'impression vous permet de tenir un radôme, un logement ou un test en quelques jours, bien avant que quelqu'un ne coupe un outil.
Il fait aussi quelque chose d'usinage ne peut pas. Formes de treillis et de conformal qui prennent du poids hors d'un support, ou ajouter de la surface à un évier de chaleur.
Détails lisses et fins. Radomes, porte-objectif, maquettes de connecteur et contrôles de forme.
Impression SLA →Pas de marques de support. Briques, gestionnaires de câbles et 50 à 500 sorties de ponts unitaires.
Impression SLS →AlSi10Mg pour montages légers et dissipateurs de chaleur avec nageoires en treillis que l'usinage ne peut pas atteindre.
Impression métallique →Pas cher, rigide et rapide. Tester les gabarits, les positionneurs d'antenne et l'outillage côté ligne.
Impression FDM →| Procédé | Matériau | Précision | Utilisation des télécommunications |
|---|---|---|---|
| SLA | Résine dure / limpide / faible perte | ±0.1 mm | Radomes, porte-objectif, maquettes |
| DLP | Résine haute précision | ±0.05 mm | Petits corps de connecteur, caractéristiques fines |
| SLS | PA12, PA11, TPU | ±0.3 mm or ±0.3% | Supports, gestionnaires de câbles, couvercles |
| MJF | PA12, PA12 perle de verre | ±0.3 mm | Logements par lots, 50-500 unités |
| SLM | AlSi10Mg, 316L | ±0.1 mm | Supports légers, dissipateurs de chaleur en treillis |
| FDM | ABS, PC, PETG | ±0.5 mm | Jigs, fixations, positionneurs d'antenne |
La plupart des échantillons imprimés sont expédiés en 1 à 3 jours ouvrables.
03Moulage par injection
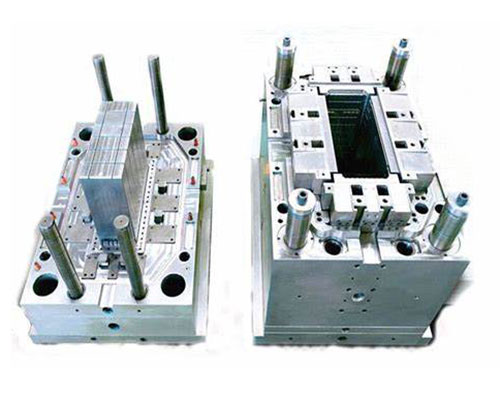
La moulure fait la moitié plastique d'un réseau : coquilles de routeur, boîtiers ONT, radômes, corps de connecteur et petites couvertures cellulaires.
Deux choses importent plus ici qu'ailleurs. La cote de flamme et le comportement diélectrique. Un boîtier qui échoue UL94 V-0 ne expédie pas, et un radôme avec le mauvais Dk détouille l'antenne derrière elle.
Outil en aluminium en 10 à 15 jours pour 500 à 5 000 pièces. Il fait construire un pilote avant l'atterrissage de l'outil en acier.
Outillage rapide →Petit, mince et répétable. ±0,02 mm sur les corps de connecteur, les sièges de lentille et les couvercles à parois minces.
Micro moulage →Fils métalliques, boucliers et contacts moulés en place. Moins de pièces, moins de vis, meilleure étanchéité.
Surmoulage d'inserts →UL94 V-0 grades, plus faible-Dk PPS et LCP pour les fenêtres RF et les radomes. Séché et recuit aux spécifications.
Services de moulage →| Plastique | Pourquoi les télécommunications l'utilisent | Pièce typique |
|---|---|---|
| ABS | Bon marché, dur, facile à mettre et à peindre | Coquilles de routeur, couvercles intérieurs |
| PC/ABS | Grades anti-flammes, bon impact, finition fine | Logements ONT, unités intérieures |
| PC | Transparent, dur, disponible stabilisé UV | Radomes, tuyaux légers, couvercles d'objectif |
| PA66 + 30% GF | Stiff, résistant à la chaleur, dimensionnellement stable | Supports, corps de connecteur |
| PBT | Bonne électricité, stable en humidité | Corps de connecteur, anciens bobines |
| PPS | Faible absorption d'humidité, RF amical, résistant à la chaleur | Boîtiers RF, pièces compatibles SMT |
| PEI (Ultem) | Chaleur élevée, stabilité dimensionnelle, qualités transparentes | Fenêtres RF, boîtiers haute température |
| LCP / PTFE | Perte diélectrique très faible à haute fréquence | Connecteurs RF, substrats d'antenne |
L'outillage et le prix de la pièce sont cités séparément, de sorte que vous pouvez voir ce que le moule coûte réellement.
04Tôlerie
Les racks, les armoires et les châssis sont en tôle, de même que les supports qui tiennent une antenne à un poteau pendant quinze ans.
Nous coupons, pignons, poinçons et souder, puis nous enrobons. Ensuite, nous vérifions la ligne des oreilles de rack, parce qu'un châssis 1U qui ne glissera pas dans le rail est de la ferraille avec une belle finition.
Tout contour, toute perforation, aucun outillage. Arêtes sans bourrelet sur panneaux plats jusqu'à 6 mm.
Découpe laser →Angles de courbure répétables avec relief de courbure planifié, de sorte que la boîte ferme carré et le couvercle s'adapte.
Flexion CNC →Au-dessus de quelques milliers de pièces, un outil d'estampage bat la coupe laser sur le prix de la pièce et le temps de cycle.
Estampage de métal →Soudage au point et au laser, rivets, inserts PEM. Puis couche de poudre, plaque de zinc ou de peinture à spec.
Soudure & assemblage →| Matériau | Plage d'épaisseur | Utilisation typique |
|---|---|---|
| Aluminium 5052 | 0,5-3,0 mm | Châssis, couvertures, crochets |
| Aluminium 6061 | 0,8-4,0 mm | Sous-carcasses, plaques de montage |
| Acier laminé à froid (SPCC) | 0,5-2,5 mm | Châssis 1U / 2U, panneaux à rack |
| Acier galvanisé (SEC) | 0,5 à 2,0 mm | Armoires, armoires et armoires |
| Acier préplaqué (SGCC) | de 0,5 à 1,5 mm | Châssis interne, cages de cartes |
| Inox 304 | 0,5 à 2,0 mm | Supports extérieurs, supports de poteaux |
| Inox 316 | 0,5 à 2,0 mm | Sites côtiers et marins |
| Cuivre/cuivre | 0.3-1,5 mm | Boucliers EMI, bandes de mise à la terre |
Envoyer un fichier DXF ou STEP. Des motifs plats et des notes de virage reviennent avec la citation.
Choisissez le bon procédé
La plupart des produits de télécommunication utilisent plus d'un. Choisir par fonction et par volume, pas par habitude. Ce tableau est la version courte.
| Votre situation | Meilleur premier choix | Why | Délai |
|---|---|---|---|
| Phase conceptuelle, besoin d'une forme pour tenir | Impression 3D (SLA ou MJF) | Pas d'outil. Changez le fichier, imprimez à nouveau. | 1–3 jours |
| Boîtier ou cavité RF à tester | usinage à 5 axes | Profondeur de cavité et planéité de bride en une seule installation. | 5–9 jours |
| Évier de chaleur avec un callout plat | Usinage CNC | Base plate et géométrie des nageoires contrôlée. | 5–9 jours |
| Construction pilote, 50 à 500 | CNC ou outillage de pont | Pas encore d'engagement dur. | 7-15 jours |
| Logements pour routeur ou ONT à 5 000 personnes et plus | Moulage par injection | Le coût de l'outil s'étale finement. | 25-40 jours incl. outil |
| Châssis 1U ou armoire extérieure | Tôle | Grand, plat, raide et bon marché à changer. | 5–10 jours |
| Radome qui ne doit pas détacher l'antenne | Moulage à faible perte | Dk droit, épaisseur du mur droit, pas de regrind. | 25-40 jours incl. outil |
Envoyez le dessin et le volume. Nous vous dirons lequel des quatre est le moins cher pour cette partie, et pourquoi.
Spécifications
Si votre dessin a besoin de quelque chose en dehors de ces gammes, demandez-le. Nous pouvons encore en faire une partie, et nous le dirons plutôt que de deviner.
| Procédé | Tolérance | Min. mur | Finition de surface | Délai |
|---|---|---|---|---|
| Usinage CNC à 5 axes | ±0,005 mm critique / ±0,05 mm standard | 0.5 mm | Ra 0,4-1,6 μm | 3–7 jours |
| Tournage CNC | ±0,005 mm sur le diamètre | 0.5 mm | Ra 0,8-1,6 μm | 3–7 jours |
| Impression 3D (SLA / DLP) | ±0.1 mm | 0.6 mm | Ra 1,6 μm après polissage | 1–3 jours |
| Impression 3D (SLS / MJF) | ±0.3 mm or ±0.3% | 0.8 mm | Matte, légèrement granuleux | 2–5 jours |
| Impression en métal 3D (LM) | ±0.1 mm | 0.4 mm | Comme construit, puis usiné | 5–10 jours |
| Moulage par injection | ±0,02 mm de valeur critique / ±0,1 mm de valeur standard | 0.5 mm | SPI A1–B3 | 25 à 40 jours |
| Tôle | ±0.1 mm | 0.4 mm | Poudre enduite, zinguée, peinte | 5–10 jours |
Les temps de livraison commencent à partir de DFM approuvé et, pour le moulage, à partir de la conception d'outils approuvée. Les tolérances sont citées par fonction, alors dites-nous quelles dimensions sont assises sur le chemin RF.
Qualité & documentation
La partie est la moitié de la livraison. L'autre moitié est la preuve qu'elle fonctionnera encore dans cinq ans, dans un format que votre équipe de qualité peut déposer.
Profondeur de la cavité, position de l'iris, planéité de la bride et diamètre de l'alésage.
Essai d'arrêt d'air sur les boîtiers scellés, plus la rainure du joint mesurée par rapport au dessin avant montage.
L'épaisseur en argent, nickel et chromate mesurée par XRF, avec le certificat dans la boîte. Le placage est la performance, pas les cosmétiques.
Cerises de moulin avec lot de chaleur, correspondant aux pièces. Alliage et tempérer exactement comme spécifié, aucune substitution.
Déclarations et preuves UL94 V-0 pour les pièces en plastique. Pas de surprise aux douanes et pas de surprise au labo.
Premier article sur chaque nouvel outil, avec inspection cosmétique sous D65 lumière pour les boîtiers un client verra réellement.
Notre champ d'application
Les acheteurs de télécommunications se font brûler par des fournisseurs qui disent oui à tout et ensuite manquent une date de gel du firmware. Donc voici la ligne honnête, avant que vous envoyez un paquet de dessin.
Si votre programme a besoin de l'un des quatre ci-dessus, dites-nous à RFQ. Nous vous indiquerons le bon type de fournisseur au lieu de vous coûter une date de lancement.
Comment se déroule un projet
Le matériel de communication se déplace dans des rondes d'échantillons. Chacun répond à une seule question. Nous sommes mis en place pour bouger avec vous, et de remettre des fichiers propres à chaque porte.
Revue de dessin, RF-critiques caractéristiques marquées, le revêtement et l'appel de revêtement confirmé. Retour dans 24 heures.
Échantillons usinés et imprimés, 5 à 20 pièces. Rapide, proche du matériau final, bon marché à changer.
Matériel réel, revêtement réel, essai IP et contrôle thermique. 20 à 100 pièces, FAI inclus.
Outil de production ou appareillage, vérification des capacités, puis expéditions programmées avec traçabilité des lots.
ÉTAPE, IGES, X_T, DXF, ou un PDF avec GD&T. Dites-nous l'alliage, le placage, la cible IP et la date à laquelle vous en avez besoin. Vous obtenez le prix, le délai et les questions de dessin, généralement le même jour ouvrable.
FAQ