
Insérer le service de moulage — YiguProto
Moulage par insert direct en usine pour inserts filetés, électriques et matériels, encapsulés dans du plastique en une seule prise. Obtenez une citation claire et un retour DFM dans les 24 heures.
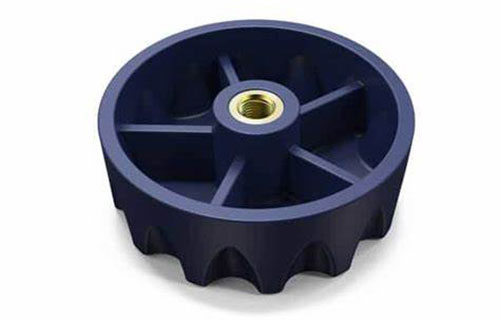
Qu'est-ce que le moulage par insert?
Plastique moulé autour d'un insert pré-placé, de sorte que le métal et la résine deviennent une seule partie.
Le moulage par insert est un procédé de moulage par injection. Un insert métallique, céramique ou plastique est placé d'abord dans la cavité du moule. Ensuite, le thermoplastique fondu est injecté autour.
Au lieu de mouler une partie et ensuite presser ou coller une fixation dans plus tard, insérer le moulage fait l'assemblage pendant le cycle de moulage lui-même. Pas de presse-fit machine. Pas de deuxième déplacement. Pas d'inserts lâches cliquetis dans une boîte.
Inserts communs que nous gérons:
Le problème
Du devis à l'expédition, ce sont les problèmes que nous aidons les clients à résoudre chaque semaine.
Une faible adhérence entre le plastique et l'insert se transforme en un essai de couple raté — ou un lot retourné. Il descend généralement à la mauvaise forme de l'insert, l'emplacement de la porte, ou l'équilibre mural autour de l'insert.
Longue attente d'un nombre, puis moule acier personne expliqué, coûts cachés pour les actions latérales, et aucune idée quand les échantillons vont effectivement expédier.
Un magasin fabrique le moule, un autre moule les pièces, un troisième contrôle. Quand quelque chose glisse, personne ne le possède — et vous êtes celui qui explique le retard à votre client.
Pourquoi YiguProto
Nous faisons l'insert, nous faisons le moule, nous moulageons la pièce, et nous l'inspectons. Aucun intermédiaire entre vous et les gens qui dirigent la presse.
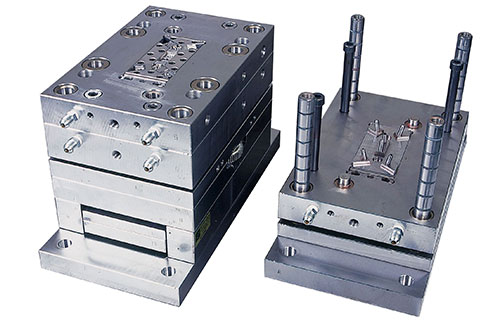
Solutions d'outillage
Prototype, pilote et production complète — nous jumelons l'acier de moule et la construction à votre volume réel.
Besoin de prouver la conception avant de s'engager dans un moule de production complète? Aluminium 7075-T6 outillage vous donne des échantillons fonctionnels rapidement, afin que vous pouvez confirmer l'ajustement, la rétention, et l'intérêt du marché tout en gardant l'outillage dépensent bas.
Lorsque la conception est verrouillée, nous construisons des outils de production autonomes, appartenant à vous, dimensionnés à votre volume réel. Nous aligneons la qualité de l'acier, le nombre de cavités et la conception de la porte avec la géométrie de l'insert afin que la rétention reste stable courir après l'exécution.
Capacités
Des nombres réels, afin que vous puissiez spécifier votre partie en toute confiance avant d'envoyer le fichier.
| Capacité | Ce que nous offrons |
|---|---|
| Procédé | Moulage en métal, céramique et insert en plastique (encapsulation à simple prise) |
| Idéal pour | Inserts filetés, contacts et bornes électriques, douilles, manchons, boîtiers renforcés |
| Insérer des matériaux | Laiton, acier inoxydable, acier; inserts en céramique et en plastique résistant à la chaleur |
| Matériaux de moulage | Aluminium 7075-T6 (rapide), P20 / H13 / S7 / NAK80 / SS420 (production) |
| Matériaux moulés | Large gamme de thermoplastiques; caoutchouc silicone liquide (LSR) sur demande |
| Tolérance | Jusqu'à ±0,025 mm (±0,00098 po), selon la géométrie |
| Taille typique de la pièce | De petits connecteurs jusqu'à 800 × 1000 × 400 mm d'enveloppe |
| Validation de la moisissure | Échantillons T0 / T1 / T2 fournis avant la production en masse |
| Volumes | Prototypes ponctuels, pistes de pont à faible volume et production complète — pas de MOQ strict |
| Délai | Fabrication de moules pour la livraison d'échantillons : 15-45 jours ouvrables; pièces moulées 3-10 jours ouvrables |
| Inspection | Premier article Inspection (FAI), contrôles complets en cours de fabrication et contrôles finals |
| Certifications | Gestion de la qualité ISO 9001; ISO 13485 disponible pour les programmes médicaux |
Comment ça marche
Envoie le dossier, prends un numéro, prends les pièces.
Envoyer STEP, STP, IGES, STL, SLDPRT, IPT, ou un dessin PDF avec des quantités, du matériel et des tolérances.
Un devis clair et détaillé ainsi que des commentaires gratuits sur la conception pour la fabrication — insert type, emplacement de la porte, épaisseur de paroi et appels à risque.
L'outillage et le moulage sont effectués en interne. Nous effectuons des échantillons T0/T1/T2 et partageons les résultats avant la production de masse.
Chaque lot est inspecté, emballé en toute sécurité et expédié dans le monde entier avec une documentation complète et un suivi.
Avantages
Moins de pièces à manipuler. Moins de marches sur la ligne. Un joint plus fort à l'extrémité de celle-ci.
L'insert est verrouillé pendant le cycle de moulage, de sorte que vous supprimez une opération d'assemblage en aval de la construction.
Moins d'opérations secondaires et moins de composants lâches signifient un coût total du programme moins élevé que le moulage et l'assemblage séparément.
Le plastique circule autour de l'insert pour former une liaison permanente – meilleure résistance à l'usure et meilleure intégrité structurale qu'une fixation pressée.
Insérez les pièces moulées peut rester plus léger et plus petit qu'une construction entièrement métallique faisant le même travail.
Mélanger la conductivité métallique, l'isolation en plastique et les douilles résistantes à l'abrasion en un seul composant.
Même procédé, d'un seul prototype à un pont à faible volume jusqu'à la production complète, sans requalification d'un nouveau fournisseur plus tard.
Applications
Si la pièce a besoin d'une fixation, d'un contact, d'un douillet ou d'une interface matérielle scellée, insérer le moulage est généralement la bonne réponse.
Les brosses à dents, les poignées d'outils électriques, les bouteilles de shampooing et les rasoirs à raser — produits qui ont besoin d'utilité et d'une apparence propre dans un seul assemblage moulé.
Boîtiers d'instruments, outils portatifs et composants de capteurs — sélection de matériaux biocompatibles disponible, avec les programmes ISO 13485 pris en charge.
Engrenages, boîtiers, supports, connecteurs et commandes où la stabilité de rétention, la résistance et la qualité certifiée ne sont pas négociables.
Inserts filetés dans des boîtiers moulés, raccords encapsulés de fils sur des câbles et corps de connecteur compacts.
Serrures et manchons pour joints mobiles, points de montage renforcés et interfaces matérielles résistantes à l'abrasion.
Connecteurs, interrupteurs et capteurs qui exigent une précision élevée et des tolérances serrées.
Vous ne savez pas quel processus?
Les deux matériaux se joignent, mais ils résolvent différents problèmes. Voici la version simple.
Une partie préformée — généralement métallique — est chargée dans le moule, puis surmoulage avec de la résine en une seule prise. Le meilleur quand vous avez besoin d'un joint permanent, portant la charge et veulent éliminer une étape d'assemblage séparée.
Utilisation typique: inserts filetés, douilles, contacts électriques, boîtiers renforcés de métal.
Un substrat rigide est moulé d'abord, puis un second matériau — généralement un TPE doux — est moulé dessus. Mieux quand vous voulez une poignée douce, un joint, ou un contraste cosmétique sur une partie qui existe déjà.
Utilisation typique: Poignées de brosse à dents, poignées d'outils à toucher doux, joints et joints.
Vous n'êtes toujours pas sûr? Envoyez-nous la partie et nous vous dirons quelle route coûte moins cher et fonctionne mieux pour votre application.
FAQ