
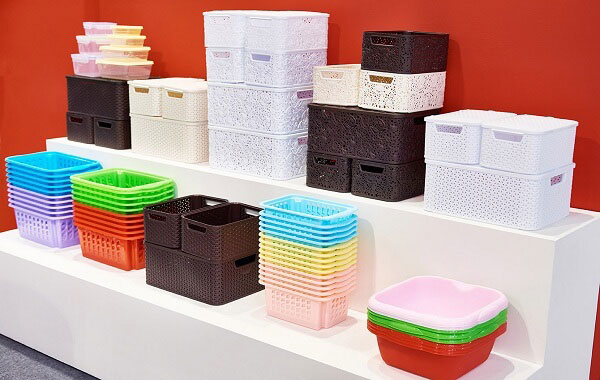
Industrie du ménage
Nous construisons les pièces à l'intérieur de la maison. Poignées, couvercles, charnières, paniers, supports, supports et cadres.
Un fournisseur pour quatre procédés. D'un seul échantillon à un conteneur complet.
Avis gratuit de DFM · Devis sous 24 heures · NDA sur demande · FDA, EU 10/2011 et déclarations LFGB
Ce que nous faisons
Les ustensiles de maison couvrent une large gamme. Les pièces sont petites. Les attentes ne le sont pas.
Voici ce que les clients nous envoient le plus souvent, avec le processus qui convient habituellement.
Poignées de coutellerie, carottes de spatule, couvercles de bol, tasses de mesure, pieds de planche à découper, plateaux de service.
Bacs empilables, diviseurs de tiroirs, caisses de rangement, paniers à linge, clips de couvercle, élévateurs.
Pompes de distributeur de savon, caissons de douche, paniers d'évacuation, charnières de siège de toilette, poignées de brosse, lames de raclette.
Coques de boîtier, boutons de commande, garnitures, supports de moteur, lames de ventilateur, plaques de base, enveloppements de cordon.
Pots de plantes, soucoupes, bobines de tuyau, becs de canne à arroser, bouchons de meubles, supports de plantation.
Charnières, supports, crochets, rails, vis, bouchons décoratifs, plaques murales, tires d'armoire.
01 / Usinage CNC
L'usinage CNC coupe un bloc solide jusqu'à une pièce finie. Aucun moule. Aucun coût d'outillage.
C'est le moyen le plus rapide d'obtenir une partie solide, précise en métal ou en plastique en petit nombre.
Faible et moyen volume. Tolérances serrées. Pièces métalliques qui ont besoin d'une sensation premium. Prototypes qui doivent se comporter comme la chose réelle.
Poignées de cuisson et de cuisson. Bouchons et cadrans. Charnières et pivots. Ouvertures de bouteille. Anneaux de serviette. Parure de robinet. Tirage.
Aluminium 6061 et 5052. Inox 303 et 304. Laiton et cuivre. POM, ABS, PC, acrylique, PEEK.
±0,05 mm sur le métal, ±0,1 mm sur le plastique. Anodisé, brossé, poli, perle soufflée, marqué au laser.
Bon à savoir. La vraie victoire avec CNC dans les articles ménagers est une pièce métallique qui coûterait trop cher à l'outil à faible volume. La machine 50 poignées maintenant. Déplacer pour mourir la fonte ou la forge une fois le volume passe quelques milliers. Nous citons les deux routes, de sorte que vous pouvez voir où se trouve le point de croisement.
02 / Impression 3D
L'impression 3D construit une partie une couche mince à la fois. Pas d'outillage. Pas de configuration.
Vous pouvez tenir votre design demain, et trouver les problèmes avant qu'ils coûtent de l'argent.
Modèles de concept. Vérifications de l'ajustement et de la sensation. Échantillons de photo et de salon. Tours de pont de 50 à 500 unités avant que le moule soit prêt.
Formes de bouteille et de pot. Filets de coulis. Profilés de poignée. textures de poignée.
SLA pour lisses et claires. SLS pour pièces en nylon. FDM pour rapides et bon marché. MJF pour petits lots. SLM pour métal.
±0,1 mm ou mieux. Ponçage, teinture, peinture, couche claire. Les lignes de calque sur FDM sont normales, pas un défaut.
Bon à savoir. Une impression prouve la forme. Elle ne prouve pas le moule. Résine imprimée et PP moulé se comportent différemment sous la chaleur et l'impact. Si la pièce doit survivre à un test de chute ou tenir l'eau bouillante, tester dans le matériau final avant d'approuver l'outil.
03 / Moulage par injection
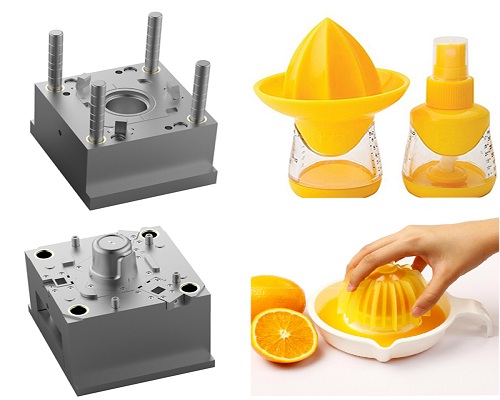
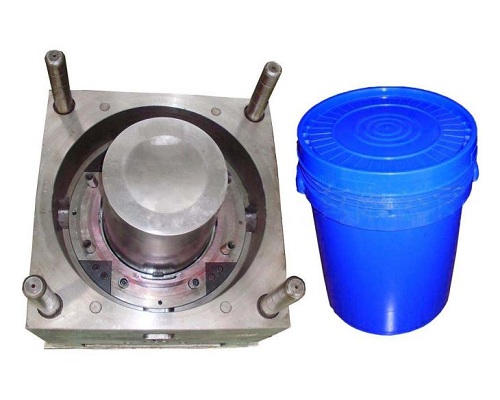
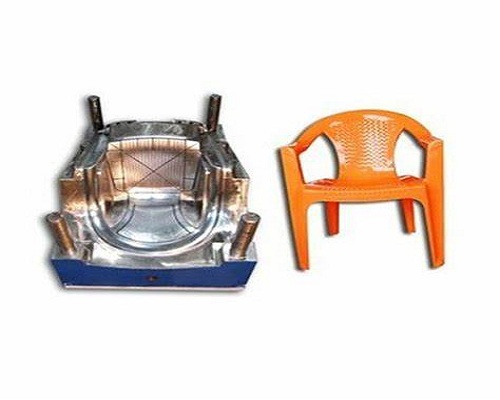
Moulage fait la plupart des objets ménagers dans votre cuisine. Granulés de plastique fondre, se faire pousser dans un moule en acier, refroidir, et laisser tomber comme une partie finie.
Une fois l'outil construit, le coût par pièce est le plus bas de tout processus.
Volume au-dessus d'environ 2.000 pièces. Couleur et texture cohérentes. Formes d'une seule pièce avec snap fits, murs minces, charnières vivantes.
Boîtes de rangement et caisses. Paniers de blanchisserie. Plateaus et paniers de vidange. Lids et fermetures. Sièges de toilette. Pots de plantes. Coquilles de chaise.
Compte de la cavité, position de la porte, refroidissement, éjection, ligne de séparation. Nous plaçons chaque marque où un utilisateur ne le verra pas ou ne le touchera pas.
P20, 718H, acier S136, acier NAK80. 1 à 64 cavités. Courroie chaude pour parois minces. PP, ABS, PC, PS, AS, PET, PCTG, TPE, PP+GF.
Une cavité en aluminium ou en acier doux. 200 à 5 000 clichés. 10 à 15 jours. Bon pour un test de marché ou un salon professionnel.
Une à quatre cavités en acier P20. 50 000 à 200 000 clichés. 18 à 25 jours. Couvre les premières commandes pendant que l'outil de production est coupé.
Quatre à soixante-quatre cavités en acier trempé. 300 000 à 1M+ tirs. 25 à 35 jours. Coût par pièce le plus bas au volume.
Des articles ménagers pour les contacts avec la nourriture. Nous les moulageons en PP de qualité alimentaire, en PCTG et en silicone de qualité alimentaire, et nous envoyons les déclarations FDA 21 CFR 177, EU 10/2011 et LFGB avec l'expédition.
Dites-nous le marché de destination au stade de la citation. Le choix de résine change avec le règlement, et un échange après l'outillage est coûteux.
04 / Feuilles métalliques
La tôle commence à plat, on la coupe, on la frappe, on la courbe, on la soude et on la termine.
L'outillage est bon marché et les changements sont rapides, donc il convient à des échantillons ponctuels et à de longues séries de production.
Supports, cadres, racks et panneaux. Faible coût d'outillage. La conception change sans nouveau moule. Volumes de 1 à 100 000.
Portes en pot et porte-couverture. Grilles d'évier. Poignées d'étuve et d'armoire. Cadres en ossature d'épice. Liners. Supports pour meubles. Crochets et plaques murales.
Découpe au laser, poinçonnage CNC, flexion du frein à presse, estampage, soudage TIG, rivetage, taraudage, ébavurage.
Acier inoxydable 304 et 316. Acier laminé à froid et galvanisé. Aluminium 5052. Revêtement en poudre, brossage, polissage, placage, sérigraphie.
Bon à savoir. Si la pièce est assise sur un comptoir, choisissez la finition avant la qualité. Badged 304 est la solution par défaut. Aller à 316 seulement lorsque la pièce rencontre sel, acide, ou lave-vaisselle lourd.
Processus, prix et délais — d'un ingénieur, pas d'une lettre de formulaire.
Sélection du processus
Utilisez ce tableau comme point de départ. Le volume et le budget d'outillage en décident la plupart.
| Besoins | Usinage CNC | Impression 3D | Moulage par injection | Tôlerie |
|---|---|---|---|---|
| Meilleur volume | 1–5,000 | 1–500 | 2,000+ | 1–100,000 |
| Coût de l'outillage | Aucun | Aucun | $2k–$80k+ | Faible, meurt pour l'estampage |
| Coût par pièce à 10k | Élevée | Élevée | Le plus bas | Low |
| Tolérance typique | ±0.05 mm | ±0.1 mm | ±0,05-0,2 mm | ±0.1 mm |
| Surface livrée | Lignes usinées | Lignes des calques | Texture de la moisissure, IPA-D | Brossés ou enduits |
| Changement de conception après l'outillage | Gratuit | Gratuit | Nouvel insert ou nouvel outil | Reprogrammer ou nouveau die |
| Première partie | 3–7 jours | 1-2 jours | 15 à 35 jours | 3–7 jours |
| Gamme de matériaux | Métal et plastique | Résine, nylon, métal | Produits thermoplastiques | Tôles métalliques seulement |
Les ordres mixtes sont normaux. Un cadre en inox avec un insert PP moulé est une commande ici, pas deux fournisseurs. Montage, inspection et emballage restent sous un seul toit.
Conception pour la fabrication
Ces six points causent la plupart des retravaillés que nous voyons. Correction dans le fichier CAO et les gouttes de citation.
Visez 1,5 à 3,0 mm. Les sections épaisses refroidissent plus lentement, tirent vers l'intérieur et laissent une marque d'évier sur la face visible.
Chaque mur qui court dans la direction du moule a besoin de brouillon. Sans lui, la partie traîne et scuffs sur le chemin de sortie.
Les côtes ajoutent une rigidité sans ajouter de poids. Gardez-les plus minces que le mur et placez un petit rayon où ils le rencontrent.
Les angles aigus concentrent la contrainte et la fissure d'abord. Un rayon d'au moins la moitié de l'épaisseur de la paroi étend la charge.
Un snap moulé sauve une vis, un pilote et une étape sur la ligne. Concevoir le sous-cutage de sorte qu'il libère proprement.
Une texture mate légère cache les lignes de flux et les empreintes digitales. High gloss montre tout, y compris la porte.
Matériaux
Choisissez le matériau par ce que la pièce doit survivre : chaleur, détergent, gouttes, soleil, ou un cycle de lave-vaisselle deux fois par jour.
Pas cher, résistant, résiste au détergent et à la chaleur. Par défaut pour les contenants, les couvercles, les paniers et les cruches.
Dur, brillant, facile à peindre et à plaquer. Bon pour les boîtiers, les garnitures et les coquilles d'appareil.
Clair et très dur. Pour les grandes pièces claires et la vaisselle à boire froide. Pas pour le lavage à la vaisselle chaud répété.
Cristal clair et bon marché. Couvertures de buffet, plateaux, pièces d'affichage. Brittle sous impact.
Clarté en verre avec une meilleure ténacité que PS. Tumblers, pots de stockage à sec, pots de mélange.
Poignées à toucher doux, joints et pieds antidérapants. Collé à PP ou ABS avec moulage 2K.
Métal de qualité cuisine. 304 pour une utilisation générale, 316 pour le sel et l'acide. Brossé, poli ou enduit.
Léger et sans rouille. Poignées, garnitures, rails et cadres. Anodisé en couleur.
Conformité des contacts avec les aliments américains pour la résine et la partie finie. Déclaration délivrée par commande.
Règles européennes de contact alimentaire en plastique, y compris les limites globales et spécifiques de migration.
Tests de contact alimentaire en Allemagne. Souvent demandé aux côtés de l'UE 10/2011 par les acheteurs de l'UE.
Évaluation de l'exposition et conseils d'étiquetage pour les produits vendus en Californie.
Substances réglementées et métaux lourds. S'applique également aux pièces métalliques et aux revêtements.
Sécurité des jouets et des produits pour enfants, lorsque les articles ménagers sont conçus pour les enfants.
Contrôle qualité
Une partie de ménagère est jugée par la main et par les yeux. De petites différences se remarquent. Nous contrôlons les points qui montrent.
Qualité de résine, lot de couleur et certificat de métal vérifié avant le début de l'exécution.
Les premières parties de l'outil sont mesurées par rapport au dessin et démarquées avant la production de masse.
Les dimensions et l'apparence ont été vérifiées toutes les deux heures.
Un maître physique reste sur la ligne. La couleur est vérifiée contre elle, pas contre un écran.
Essais de chute, de charge, de fuite, de cycle de charnière et de chaleur, selon ce que le produit doit survivre.
Vous voyez ce qu'on voit.
Documents dans chaque envoi.
Notre méthode
Pas de remise à un tiers à qui tu ne parles jamais.
ÉTAPE, IGES, STL, DWG, PDF, ou une photo claire avec des dimensions.
Un ingénieur marque ce qui va se casser, ce qui va coûter plus, et ce qui va changer. Prix et temps de retour dans les 24 heures.
Imprimez, machinez ou soft-tool la pièce. Vérifiez l'ajustement, la sensation et la couleur avant de vous engager.
Nous coupons le moule, faisons les premiers échantillons, et ajustons jusqu'à ce que la partie corresponde au dessin et à l'échantillon que vous avez signé.
Le moulage, l'usinage ou la fabrication se fait avec des vérifications en cours de fabrication et des rapports photographiques à chaque étape.
Assemblage, étiquetage, accroche-étiquettes, emballage de blister et marquage de carton selon votre norme de vente au détail ou de commerce électronique. FOB ou DDP.
De notre étage
Les noms de clients sont protégés par la NDA.
Stockage des cuisines
Tôle
FAQ